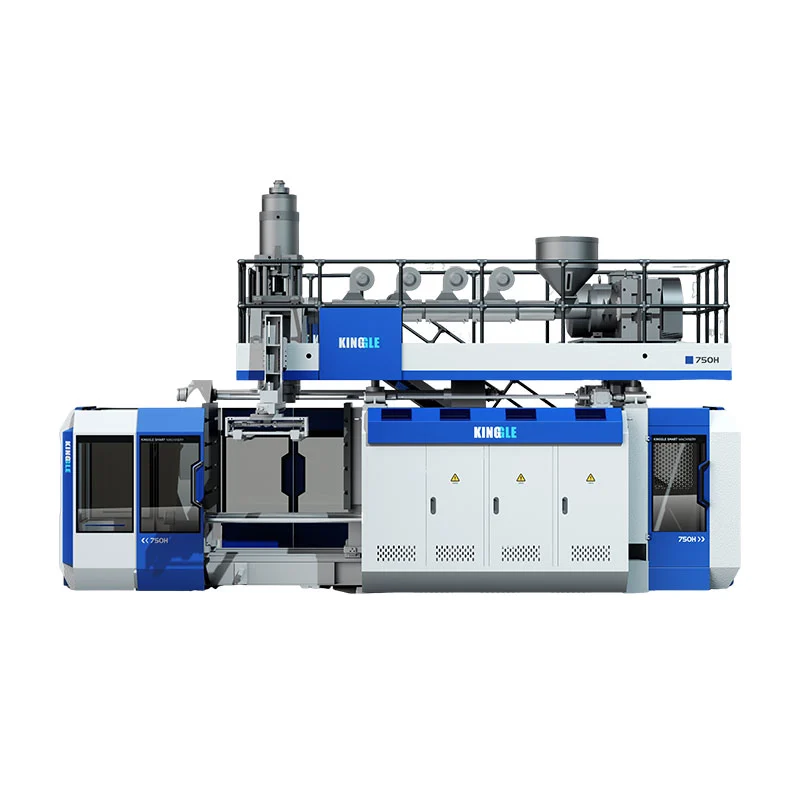
Bi buru, bi parison eta bi barrunbe sarritan ekoizpen-kontzeptu berean sartzen dira, baina ez dira termino trukagarriak. Diseinu zuzena botila, irteerako zelaia, moldearen espazioa eta urtze-eskari gordinarekin hasten da, ez helburuko buru-zenbaketa.

"Lau barrunbeko botila putz egiteko makina" eskatzen duen erosleak lau irteerako trokel-burua, lau barrunbeko moldea eta molde-estazio bat edo bi jaso ditzake. "Buru bikoitzeko putz-moldeatzeko makina" eskatzen duen beste erosle batek bi parisoni bakarrik aritzea. Aipamenak elementu bakoitza zerrendatzen ez badu behintzat, bi alderdiek zenbaki bera eztabaida dezakete ekipamendu desberdinak imajinatzen dituzten bitartean.
Gida honek termino horiek bereizten ditu, egungo Kinggle 2L, 5L eta 15L zehaztapenak erabiltzen ditu buru hautaketaren atzean dauden dimentsio-mugak erakusteko eta masa-balantze metodo bat eskaintzen du buru bateko, bi, hiru eta lau buruko kontzeptuak alderatzeko, produkzio-irteera asmatu gabe.
Lehenik eta behin, izendatu lau zenbaketa desberdinak
Hitzaburuamerkatuan gutxi erabiltzen da. Estrusio-kolpe moldatzeko trokel-buru batek urtua banatzen du eta parison tubularra eratzen du. Pare anitzeko trokel buruak hainbat irteera ditu. Ondoren moldea parison horien inguruan ixten da, eta moldearen barrunbe bakoitzak zati bat osatzen du. Estazio bat horiek jasotzen dituen molde-eta-pintza-posizio osoa da. Geruza bat estrusio eta trokel sistemak sortutako material geruza da.
| zenbaketa | Esanahi fisikoa | Eroslearen galdera adibidea | Ez hartu bere gain |
|---|---|---|---|
| Trokel-buruko irteerak | Moldaketa ekitaldi batean parisonak sortzen diren irekierak | Proposamena bakarra, bikoitza, hirukoitza edo lau buru da? | Saltoki-zenbaketa batek onartutako botila kopuru bera bermatzen duela |
| Parisoiak | Moldeak harrapatzen dituen urtu-luzerak | Nola orekatuko dira pisua eta denbora parisonen artean? | Berdin banatutako saltokiek beti parison berdinak ematen dituztela |
| Moldearen barrunbeak | Molde batean osatutako zatien formak itxi | Moldeak ekitaldi bakoitzeko zati bat, bi edo lau egiten ditu? | Barrunbeen zenbaketa horrek molde-estazio kopurua deskribatzen du |
| Geltokiak | Makinak erabiltzen dituen molde-eta-pintza-posizio osoa | Makina geltoki bakarra edo bikoitza da? | Bigarren geltokia bigarren hil-buru bat dela |
| Geruzak | Material geruzak hormaren egituran zehar | Pieza monogeruza ala geruza anitzekoa da? | "Geruza bikoitza" horrek buru bikoitza edo barrunbe bikoitza esan nahi du |
Ekipamendu independenteen literaturak bereizketa bera egiten du. TheR&B etengabeko estrusio-anezka-fitxaEstazio bakarreko edo biko clamp-en konfigurazioak zerrendatzen ditu, hainbat irteera dituzten trokel-buruen konfigurazioetatik bereizita. Banaketa hori erabilgarria da edozein RFQtan: zehaztu estazioak, trokelen irteerak, moldeen barrunbeak eta geruzak lerro ezberdinetan.
Zer aldatzen da trokel buruak irteerak lortzen dituen heinean?
Buru anitzeko, trokel anitzeko edo parison anitzeko putz-moldeak egiteko makinak paraleloan hainbat parison sortzen ditu. Moldea eta prozesua parison bakoitza harrapatzeko eta botila bat osatzeko diseinatuta badago, moldaketa ekitaldi bakoitzeko piezak handitu egin daitezke. Irabazia baldintzatua da. Irteera bakoitzak espazioa, urtze-fluxua, tenperatura kontrola eta dagokion barrunbearen posizioa behar ditu.
Diagrama hau kontzeptuala da, ez Kinggle tresnen marrazkia. Benetako irteera-diametroak, zelaia, fluxu-kanalak eta barrunbeen diseinua botilaren eta makinaren araberakoak dira. "Bi buru", "hiru buru" eta "lau buru", beraz, hasierako deskribapenak dira zehaztapen osoak baino.
Buru gehiagok banatzen du eskuragarri dagoen moldura-zabalera
Parison handi bakar batek makinaren molde erabilgarriaren zabalera gehiago erabil dezake. Hainbat saltokik espazio hori partekatzen dutenean, botilaren zabalera, barrunbearen aldea, lepoaren posizioa, flash-poltsikoa eta hozte-konexioak elkarren ondoan egokitu behar dira. Moldeak barrunbeen artean altzairu nahikoa eta mozteko eta piezak kentzeko leku nahikoa behar du.
Buru gehiagok gertaera bakoitzeko behar den urtzea areagotzen du
Parison gordin batek 0,10 kg-ko pisua badu, lau parison baliokideek 0,40 kg behar dituzte moldaketa-gertaera bakoitzeko, beren pisu errealetan edozein diferentzia kontuan hartu aurretik. Adibideak aritmetika soilik azaltzen du; ez da Kinggle botilaren zehaztapena. Gertaeren arteko tartea laburtzeak orduko urtze-eskaria gehiago igotzen du.
Buru gehiagok posizio gehiago sortzen dituzte kontrolatzeko
Moldea ireki ondoren ikusgai dauden lau botila ez dira lau prozesu baliokide frogatzen. Saltoki bat beroago ibil daiteke, parison bat modu ezberdinean amildu daiteke, barrunbe bat motelago hoztu daiteke edo mozteko posizio batek flash gehigarria utzi dezake. Hortaz, barrunbe anitzeko irteera posizioaren arabera zenbatu eta ikuskatu behar da, ez guztira konbinatu gisa soilik.
Jatorrizko konparazioa: argitaratutako Kinggle buruaren mugak makina plataformaren arabera
Kinggle-ren egungo etengabeko estrusioa putz-moldeatzeko orriek bi, hiru eta lau trokel-buruen aukerako konfigurazioak deskribatzen dituzte hainbat modelotan. Zehaztapen-taulek dimentsio zehatzak argitaratzen dituzte buru bakarreko eta bikoitzeko erreferentzietarako. Orrialde hauetarako ez dute argitaratzen hirukoitza edo lau buruko pitch, beraz, diseinu horiek proiektuaren ingeniaritza behar dute estrapolazioa baino.
| Kinggle eredua | Geltokia | Produktuaren gehienezko edukiera | Gehienezko moldearen tamaina (W×H) | HDPE urtzeko ahalmena | Buru bakarreko trokel-pinaren gehienezko diametroa | Buru bikoitzeko erdiko distantzia argitaratua | Buru bikoitzeko trokel-pinaren gehienezko diametroa |
|---|---|---|---|---|---|---|---|
| KGB2L | Bakarra | 2 L | 360 × 380 mm | 30 kg/h | 90 mm | 130 mm | 60 mm |
| KGB2D | Bikoitza | 2 L | 360 × 380 mm | 55 kg/h | 90 mm | 130 mm | 60 mm |
| KGB5L | Bakarra | 5 L | 410 × 450 mm | 55 kg/h | 150 mm | 150-180 mm | 80 mm |
| KGB5D | Bikoitza | 5 L | 410 × 450 mm | 80 kg/h | 150 mm | 150-180 mm | 80 mm |
| KGB15L | Bakarra | 15 L | 580 × 500 mm | 100 kg/h | 220 mm | 240-280 mm | 150 mm |
| KGB15D | Bikoitza | 15 L | 580 × 550 mm | 120 kg/h | 220 mm | 240-280 mm | 150 mm |
Kinggle-ren 2L orrialdeetan 50 ml-tik 2 L bitarteko aplikazioak ere deskribatzen dira. Gama horrek produktu-familia identifikatzen du; horrek ez du esan nahi barrutian dauden edukiontzi guztiak buru-zenbaketa bakoitzari egokitzen zaizkion. 2L-ko botila zabal batek irteera bakarra behar du, eta hainbat botila estu barrunbe anitzeko kontzeptu batera egokitu daitezke. Gehienezko bolumenak bakarrik ezin du diseinua erabaki.


Kinggle-ren datuek burua aukeratzeari buruz erakusten dutena
1. Geltokien zenbaketa eta buruaren geometria aukera independenteak dira
2L bikotearen barruan, geltoki bakarreko zein bikoitzeko modeloek 90 mm-ko buru bakarreko muga bera argitaratzen dute, 130 mm-ko buru bikoitzeko erdiko distantzia eta 60 mm-ko buru bikoitzeko pin-pin-muga. 5L eta 15L bikoteek eredu bera jarraitzen dute dagozkien plataformetan. Bigarren geltoki batek moldeak txandakatzeko modua aldatzen du; ez du automatikoki aldatzen irteera-kopurua edo irteera-eremua.
2. Buru bikoitzeko diseinuak diametro gutxiago du eskuragarri irteera bakoitzeko
Plataforma bakoitzak trokelaren gehienezko diametro txikiagoa argitaratzen du buru bikoitzeko erreferentziarako buru bakarreko erreferentziarako baino: 60 versus 90 mm 2L-n, 80 versus 150 mm 5L-n eta 150 versus 220 mm 15L-an. Honek ez du iragartzen amaitutako botilaren diametroa, baina erakusten du zergatik "gehitu beste buru" ez den irteera ezarpena soilik. Trokel, parison eta botilaren geometria batera aldatzen dira.
3. Plataforma handiagoek molde zabalagoak eta outlet-tarteen erreferentziak argitaratzen dituzte
Gehienezko moldearen erreferentzia 360 × 380 mm-tik 2L bikotean 410 × 450 mm-ra hazten da 5L bikotean eta 580 mm-ko zabalera arte 15L bikotean. Argitaratutako buru bikoitzeko erdiko distantzia 130 mm-tik 150-180 mm-ra hazten da eta gero 240-280 mm-ra. Kopuru hauek plataforma aukeraketa botilen tartearekin lotzen dute, ez litro nominalak soilik.
4. Estazio bikoitzeko modeloek urtze-ahalmen gehiago argitaratzen dute
Estazio bikoitzeko adibideek HDPE urtzeko ahalmen handiagoa argitaratzen dute geltoki bakarreko kideek baino: 55 eta 30 kg/h 2L-tan, 80 versus 55 kg/h 5L-tan eta 120 versus 100 kg/h 15L-tan. Desberdintasunek ez dute ratio bakarra eta ez dute irteerako biderkatzailerik frogatzen. Estrusio-sistema zergatik sartzen den estazio eta buruen kalkulu berean erakusten dute.
5. Hiru eta lau buruko erreklamazioek produktuaren berariazko marrazkia behar dute
Produktuen deskribapenek 2/3/4 buru anitzeko konfigurazio malguak onartzen dituzte, baina haien taulek ez dute adierazten hirukoitza edo lau buruko erdiko distantzia unibertsala. Dimentsio horiek buru biko ilaratik asmatzeak botilaren zabalera, molde altzairua, zelaia, lepoaren kokapena eta zerbitzurako sarbidea baztertuko lituzke. Hurrengo dokumentu zuzena eroslearen piezaren marrazkian oinarritutako buru eta moldeen diseinua da.
Hautatu buru kopurua botilatik, ez nahi duzun biderkatzaile batetik
Fabrikaren aurrekontua fidagarriagoa bihurtzen da erosleak hornitzaileari produktuaren definizio osoa ematen dionean. Hasi proposatutako tresneriaren familiarako pentsatutako SKUrik zabal eta astunenarekin. Ondoren, egiaztatu produktu txikiagoek makina bera parteka dezaketen ala ez konpromisorik gabe behartu gabe.
Botilaren zabalera eta erdiko distantzia
Erdiko distantzia ondoko irteerako erdiguneen artean neurtzen da. Barrunbeen antolamenduarekin nahikoa hurbil egon behar du parison bakoitzak moldearen posizio egokian sartzeko. Botilaren gorputzaren zabalera eskakizunaren zati bat baino ez da. Lepoaren akaberak, heldulekuak, flash-poltsikoak, pintxatzeko eremuak eta barrunbeen arteko molde hormak ere espazioa kontsumitzen du.
Zatiaren pisua eta parison masa gordina
Amaitutako botilaren pisua ez da estrusoreak ekitaldi bakoitzerako hornitu behar duen masa. Parison gordinak botilarako harrapatutako materiala gehi goiko eta beheko flasha eta moztutako beste edozein material barne hartzen ditu. Biderkatu posizio baten masa gordina posizio aktibo guztiekin, eta alderatu guztira estrusio-sistemarekin aurreikusitako gertaeren tasan.
Hoztea eta kentzea
Barrunbe gehiagok bero gehiago sor dezakete itxitako molde guztietan kentzeko. Ur-bide desberdinek barrunbe bat posizio geldo bihur dezakete. Moldea ireki ondoren, zelulak zati guztiak bereizi, moztu, probatu eta garraiatu behar ditu talkarik edo gehiegizko metaketarik gabe. Moldeatzeko makina batek bere mugimendua osatu dezake beheranzko ekipamenduak produkzio-lepoa diren bitartean.
SKU estrategia
Barrunbe altuko molde bat botila familia egonkor eta estu bati egokitu daiteke. Eskaerak laburrak direnean, diseinuak maiz aldatzen direnean edo SKU-ren zati handi batek ezin du eremu bera erabili eskaerak laburrak direnean. Konparatu urteko pieza onen eskaera eta aldaketa-denbora SKUaren arabera. Ez dimensionatu molde guztiak sasoiko gailur baten inguruan, fabrikako gainerakoek ahalmen hori erabil dezaketen ezean.
Kalkulatu irteera errealista gertakariekin, zatiekin eta masa-balantzearekin
Katalogoko ziklo lehorra eta buru kopurua ez dira nahikoa sal daitezkeen botilak aurreikusteko. Erabili konektaturiko bi kalkulu: bat onartutako piezetarako eta bestea urtze-eskari gordinarako.
Orduko pieza onak = moldaketa-gertaera egonkorrak orduko × gertaera bakoitzeko eratutako zatiak × onartutako frakzioa
Urtze-eskaera gordina (kg/h) = moldaketa-gertaera egonkorrak orduko × gertaera bakoitzeko parison masa gordina totala (kg)
Onartutako frakzioa eroslearen kalitatearen definiziotik eta adostutako proba batetik edo plangintza zintzoko hipotesitik etorri behar da. Parison masa gordina gertaera batean erabilitako parison guztien batura da. Lau irteerak ez badute masa berdina ematen, erregistratu lau posizioak bereizita gehitu aurretik.
Adibide hipotetiko gardena
Demagun lau irteerako diseinuak lau botila osatzen dituela ekitaldi bakoitzeko. Saiakuntza egonkor batean —ez ziklo lehor batean— zelulak orduko 300 moldaketa-gertaera betetzen ditu. Onartutako adostutako frakzioa 0,97 bada, kalkulatutako irteera ona 300 × 4 × 0,97 = 1.164 botila orduko da. Gertaera bakoitzeko parison masa gordina totala 0,44 kg bada, urtze-eskari gordina 300 × 0,44 = 132 kg/h da.
Zenbaki horiek adibide didaktiko bat dira soilik eta ez dira Kinggle ereduaren emaitza. Lau buruko makina automatikoki egokia zergatik ez den frogatzen dute: proposatutako estrusoreak material eta baldintzetarako egiaztatutako ahalmena beharko luke, hozteak eta beherako urrats guztiek gertaeren abiadura eta kalitatea mantendu beharko lukete. Ordeztu neurtutako proiektuaren datuak erosteko erabakia hartu aurretik.
Kingglerenaputz-etengabeko makinen gidageltokien zenbaketa, trokel-buruen barrunbeak eta ziklo-denbora nola konbinatzen diren azaltzen du. Planta planifikatzeko, egiaztatu baldintza elektrikoak, aire konprimitua eta hoztearekinputz moldatzeko makinen erabilgarritasun gida.
Fabrika martxan jartzea: kalifikatu saltoki eta barrunbe bakoitza posizio gisa
Batez besteko konbinatuak posizio ahula ezkutatu dezake. Hiru botila pisu-kontrola gainditzen badute eta bat arina bada, haien batez bestekoa onargarria izan daiteke barrunbe bat ezegonkorra izan arren. Fabrikaren onarpenean eta abiaraztean, etiketatu trokelaren irteera eta barrunbearen posizioa eta gorde identitate hori mozketa eta ikuskapenaren bidez.
Ezarri posizioz posizio oinarri-lerroa
- Identifikatu makina, trokel-burua, moldea, erretxina lotea, errezeta eta erabilgarritasun-baldintzak.
- Bildu piezak sekuentzian irteera/barrunbe posizio guztietatik.
- Erregistratu parison masa gordina adostutako proba-metodo seguruak ahalbidetzen duenean.
- Neurtu amaitutako pisua eta horma-kokapen kritiko berdinak posizio bakoitzerako.
- Ikuskatu pinch-off, lepoaren akabera, flash, dimentsioak, itxura eta ihesaren errendimendua.
- Grabatu gertaeren tartea, errefusak, alarmak, eskuzko esku-hartzea eta beherako geldialdiak.
- Errepikatu baldintza egonkorrak berreskuratu ondoren, onartutako doikuntzaren ondoren.
Aldatu kontrolatutako faktore bat aldi berean
Parison bat desberdina bada, lehenik eta behin erabaki ereduak trokelaren irteera, barrunbea, hozte-zirkuitua edo beherako posizioa jarraitzen duen. Erregistro koordinatua erabilgarriagoa da HMIren hainbat balio aldi berean doitzea baino. KingglerenaHMI ezarpenak eta alarma gidaerrezeta bat aldatu aurretik frogak grabatzea gomendatzen du.
Egiaztatu hormaren banaketa, ez bakarrik pisu osoa
Bi botila berdin pisa dezakete eta materiala modu ezberdinean banatzen dute. Konparatu definitutako sorbalda, gorputza, heldulekua, oinarria eta atximurtze-kokapenak piezari dagokionean. Proiektuak horma-kontrol programatua erabiltzen badu,parison programazio gidaprograma-puntuak neurtutako eskualdeekin lotzeko metodo egituratua eskaintzen du.
Bihurtu onartutako proba mantentze-erreferentzia
Mantendu onartutako posizio-datuak, tenperatura-baldintzak, garbiketa-egoera, ur-baldintzak eta tresneriaren identitatea. Geroago posizio bat noraezean doanean, mantentze-lanak jatorrizko oinarri-lerroarekin aldera dezake. Theprebentziozko mantentze-lanen zerrendabehaketa horiek ohiko ikuskapenetara eraman ditzake.
Konbinazio arruntak-eta deskribapen bakoitzak oraindik irekita uzten duena
| Deskribapen laburra | Zer esan nahi du ziurrenik | RFQk oraindik baieztatu behar duena |
|---|---|---|
| Buru bikoitza, bi barrunbeko makina | Bi parison bi molde-barrunbe elikatzen dira moldaketa-gertaera bakoitzeko | Estazio kopurua, irteera-pasa, moldearen tamaina, piezaren pisua, estrusio-ahalmena eta beheranzko esparrua |
| Lau buruko botila putz egiteko makina | Lau trokelek lau parison osatzen dituzte paraleloan | Moldeak dagozkion lau barrunbe dituen ala ez, eremu zehatza eta SKU guztiak egokitzen diren |
| Estazio bikoitza, buru bikoitzeko makina | Bi molde-estazio txandakatzen dira bi irteerako trokel-sistema baten inguruan | Molde-multzo kopurua, gertaeren sekuentzia, urtze-eskaera, kentzeko metodoa eta proba-baldintzak bermatuak |
| Lau barrunbeko putz moldatzeko makina | Molde batek lau zati izan ditzake | Trokelen irteeraren antolamendua, geltokien zenbaketa, barrunbeen balantzea, hoztea eta onartutako irteera |
| Geruza bikoitzeko, buru bikoitzeko makina | Geruza anitzeko sistema batek bi irteera elika ditzake | Estrusoreen kopurua, materialaren egitura, geruzen proportzioak, txatarren ibilbidea, irteerak, barrunbeak eta estazioak |
"Plastikozko botilak egiteko makina", "HDPE botila putz egiteko makina", "estrusio botila makina", "multi-die buruko putz-moldeatzailea" eta "multi-parison estrusioa putz-moldeatzeko makina" ager daitezke erlazionatutako ekipoen bilaketetan. Teknikoki osoko zehaztapenak ulergarria izaten jarraitu beharko luke marketin-izen horiek aldatzen direnean ere.
Buru anitzeko putz-moldeaketa proiektu baterako RFQ egiaztapen-zerrenda
Bidali produktu eta fabrikako sarrera bera hornitzaile bakoitzari. Eskatu aurrekontu bakoitzari ordena berean erantzuteko, katalogoko erreferentziak proiektuaren bermeetatik bereizita.
| RFQ taldea | Eman beharreko informazioa | Beharrezko hornitzaileen erantzuna |
|---|---|---|
| Produktua | 2D/3D marrazkia edo laginak, edukiera, gehienezko neurriak, lepoa, heldulekua, zatiketa-lerroa eta mozketaren geometria | Makinen plataforma bateragarria, orientazioa, barrunbeen diseinua eta edozein diseinu kezka |
| Materiala | Erretxinaren kalifikazio zehatza, kolorea/gehigarriak, birmoldaketa edo PCR plana eta hornitzaileen datuak | Torloju/estrusio-esparrua, prozesatzeko hipotesiak eta probako materialaren eskakizuna |
| Masa eta kalitatea | Amaitutako pisua, estimatutako parison/flash gordina, horma kritikoak, neurriak eta proba funtzionalak | Saiakuntza-metodoa, posizioaren eta onarpenaren definizioaren laginketa |
| Irteera | Beharrezko pieza onak orduko, txanda/urteko bolumena, SKU nahasketa eta aldaketa-maiztasuna | Gertaerak orduko, gertaera bakoitzeko zatiak, onartutako zatikia eta urtze gordinaren kalkulua |
| Tresneria | Dauden moldeak edo hobetsitako barrunbe kontzeptua | Irtenguneen kopurua, erdiko distantzia, trokelen barrutia, moldearen tamaina, barrunbeen eremua, moldeen multzoak eta hozte diseinua |
| Makina | Automatizazio maila hobetsi eta fabrikako mugak | Estazio zenbaketa, clamp, extruder, kontrolak, ateratzeko eta barne aukerak |
| Fabrika | Potentzia estandarra, aire/uraren baldintzak, giro-mugak, zorua, altuera eta altxatzeko ibilbidea | Proiektuaren erabilgarritasun-orria, antolamendu orokorra, zimendu/karga eta zerbitzu-eskakizunak |
| Uretan behera | Mozketa, ihes-probak, garraioa, etiketatzea, ontziratzea eta txatarra maneiatzeko plana | Edukiera eta interfazearen muga sartutako eta erosleak hornitutako etapa bakoitzeko |
Ez onartu irteera-lerrorik bere proba-baldintzarik gabe
Onarpen-dokumentu erabilgarriak botilaren marrazkia, materialaren kalifikazioa, amaitutakoa eta pisu gordina, irteera eta barrunbe aktiboak, moldeen hozte-baldintzak, exekuzio-leiho egonkorra, kalitate-probak, laginketa-plana eta beheko ekipamendu barne hartzen ditu. Onartutako piezak posizioaren arabera erregistratzen ditu. Baldintza horiek gabe, "pcs/h"-ek makinaren mugimendua, osatutako piezak ikuskatu aurretik edo ondo ontziratutako botila deskriba ditzake, hiru emaitza ezberdin.
Eskatu diseinua erosketa-eskaera izoztu aurretik
Azken marrazkiak moldearen barrunbeen kontrako trokel-irteeraren erdiguneak, moldeen eta plakaren mugak, kolpe-pinak, mozteko edo kentzeko metodoa, ateratzeko bidea eta zerbitzu-tarteak erakutsi behar ditu. Kinggle hirukoitza edo lau buruko eskaera egiteko, marrazki honetan proiektuaren berariazko zelaia berresten da; ez da argitaratutako buru bikoitzeko taulatik ondorioztatu behar.
Maiz egiten diren galderak
Zer da buru anitzeko putz moldatzeko makina?
Buru anitzeko putz-moldeatzeko makina batek trokel-buru antolamendu bat erabiltzen du hainbat irteerarekin hainbat parison osatzeko moldaketa ekitaldi batean. Irteera kopurua, erdiko distantzia eta trokelaren tamaina botila eta molde-barrunbearen diseinuarekin bat etorri behar dute.
Buru bikoitzeko makina bi barrunbeko makina berdina al da?
Ez. Buru bikoitzak bi trokelen irteera edo parison deskribatzen ditu; bi barrunbek moldeko bi zati formak deskribatzen dituzte. Normalean bi zatiko diseinu parekatu gisa diseinatu dira, baina aipamenak biak bereizita zehaztu behar ditu.
Lau buruko putz moldatzeko makina batek lau aldiz botila gehiago egiten ditu?
Ez automatikoki. Moldeatze-gertaera bakoitzeko pieza gehiago sor ditzake, baina benetako irteera ona gertaera-tasa egonkorraren, urtze-eskari gordinaren, irteeraren eta barrunbeen balantzearen, hoztearen, moztearen, probaren eta onartutako kalitatearen araberakoa da.
Nola hautatzen da trokel-buruaren erdiko distantzia?
Erdiko distantzia proposatutako barrunbearen eta produktuaren diseinutik hautatzen da. Botilaren zabalerak, lepoaren posizioak, flash-poltsikoak, molde altzairuak, hozteak, kolpe-pinak, mozketak eta kentzeko espazioak azken dimentsioan eragiten dute.
Makina bat buru bakarreko eta anitzeko ekoizpenetik alda al daiteke?
Behar bezala diseinatutako plataforma batean trokel-burua edo erreminta-antolaketa ezberdin bat posible izan daiteke, baina ez da suposatu behar. Hornitzailearekin doikuntza mekanikoa, estrusio-esparrua, kontrolak, aldaketa-lana, moldeen bateragarritasuna eta martxan jartzeko baldintzak berretsi.
Zerk mugatzen du barrunbe kopurua estrusio-kolpe moldean?
Mugak produktuaren dimentsioak, erabilgarri dagoen moldea eta plaka-espazioa, irteera-pasa, trokel eta parison geometria, besarkada-baldintzak, estrusio-ahalmena, hozte-balantza, piezak kentzea eta beheranzko ahalmena dira.
Zein datu bidali behar ditut barrunbe anitzeko makinen aurrekontua lortzeko?
Bidali piezaren marrazkia edo laginak, materialaren kalifikazioa, amaitutako eta parison pisu gordina, horma eta proba kritikoak, behar den irteera ona, SKU plana, fabrikako utilitateak, diseinuaren mugak eta beheranzko eskakizunak.