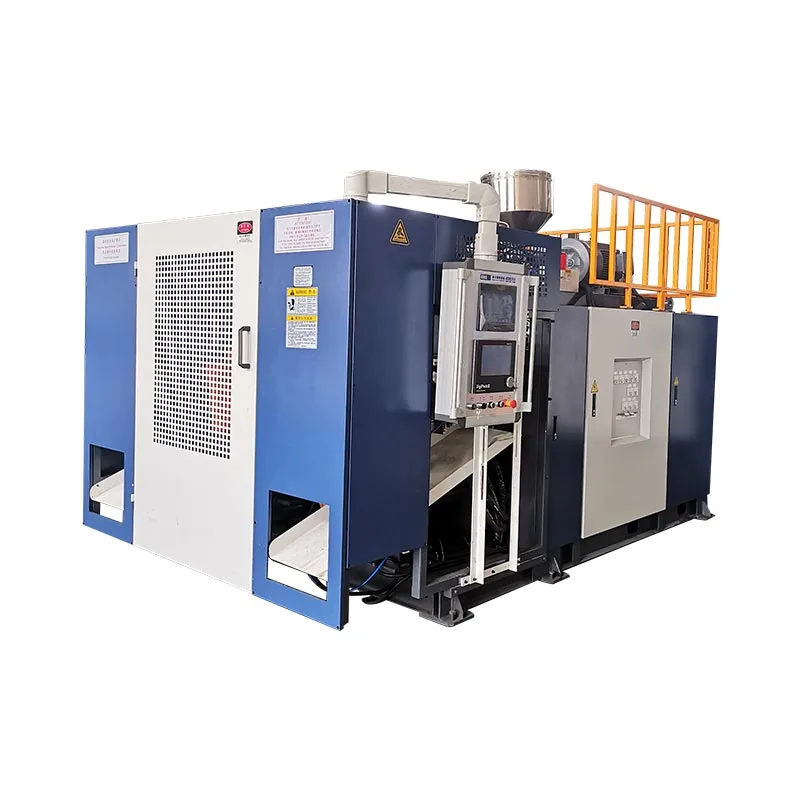
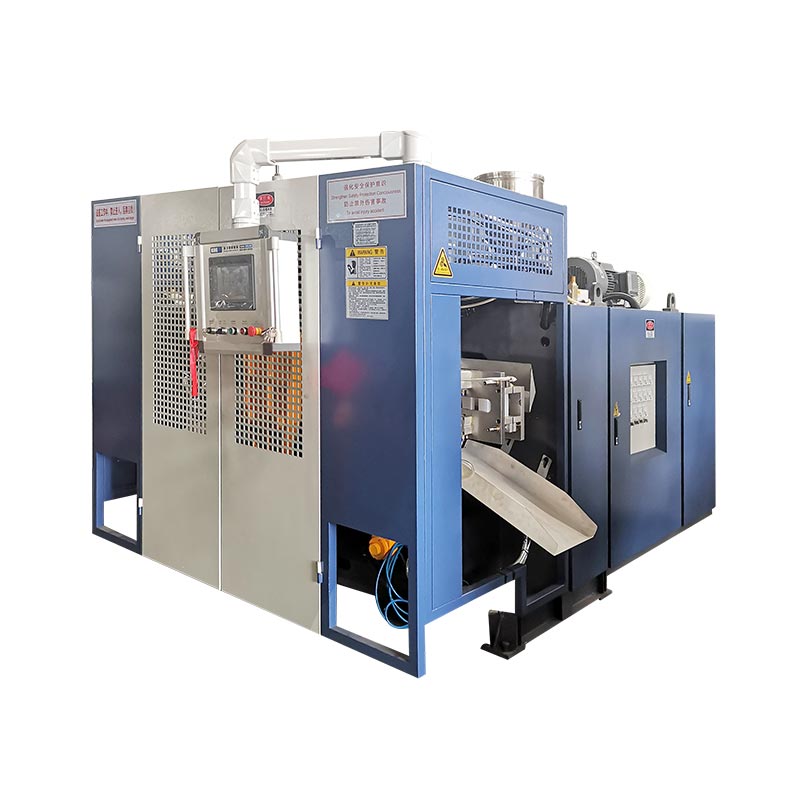
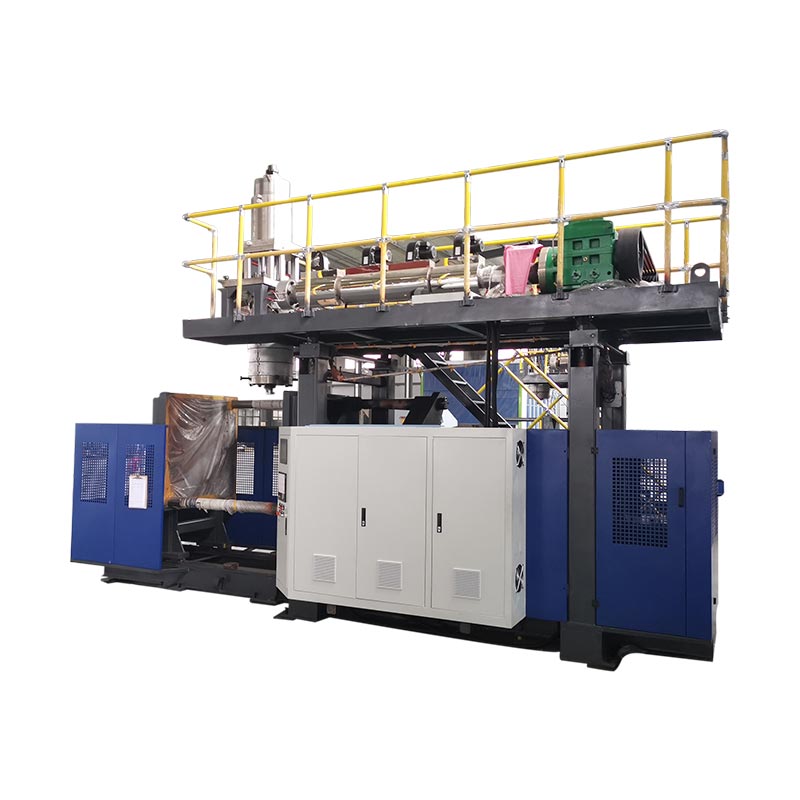
Parison programazioak estrusioan trokelaren hutsunea aldatzen du, beraz, materiala amaitutako piezak behar duen tokian jartzen da. Profil on batek bazterrak, heldulekuak, sorbaldak eta apurtzeko eremuak babesten ditu ontzi osoa astunagoa izan gabe.

Parison programazioak benetan kontrolatzen duena
Estrusio-kolpe moldean, plastiko urtuak parison izeneko hodi gisa uzten du trokeletik. Grabitateak, urtzearen indarrak, trokelaren hazkuntzak, luzaketak eta moldearen geometriak hodi hori pieza bihurtzen den moduan eragiten dute. Trokelaren hutsune uniforme batek oso gutxitan sortzen du akabera uniformeko horma piezak sorbaldak, izkinak, heldulekua edo marradura sakona dituenean.
Kontrolagailuak erreminta mugitzen du hautatutako atalak lodiagoak edo meheagoak izateko. Helburua materialaren banaketa kontrolatua da: nahikoa material hedatuta dauden edo oso kargatutako eremuetan, erraz sortzen diren ataletan alferrikako pisu gutxiagorekin.
| Profileko ekintza | Prozesuaren eragina | Zer egiaztatu |
|---|---|---|
| Handitu irekiera hautatutako puntuetan | Parisonaren zati horri materiala gehitzen dio | Izkin meheak, heldulekuaren sustraiak, sorbaldak, behea eta pintxatzeko gunea |
| Murriztu irekiera hautatutako puntuetan | Zati horretako materiala murrizten du | Horma zuzen astunak, hozte moteleko guneak eta gehiegizko pisua |
| Aldatu profila | Zona lodiak eta meheak parison zehar mugitzen ditu | Programatutako zona bat nahi den piezaren ezaugarriarekin lerrokatzen den ala ez |
| Eskalatu profilaren pisu orokorra | Profil osoa aldatzen du | Pisu osoa eta gutxieneko horma, ez batez bestekoa bakarrik |
Ekoizpen-erregistro erabilgarriak profilaren fitxategia gordetzen du molde-zenbakiarekin, erretxina-kalitatea, kolorea edo birmoldaketa-baldintza, tenperatura-errezeta, planoaren tamaina, hozte-denbora eta onartutako piezen neurriekin.
Sistema jarraituek eta metagailuek erreferentzia desberdinak erabiltzen dituzte
Bateanputz-etengabeko makina, parison etengabe eratzen da. Profila normalean denbora edo parison luzera sinkronizatzen da. Estrusioaren egonkortasunak garrantzia du irteerako aldaketa batek programatutako puntu bat piezan zehar mugi dezakeelako.
bateanmetagailu putz moldeatzeko makina, urtua gordetzen da eta trokelean zehar bultzatzen da. Profila metagailuaren posizioarekin lotu daiteke. Jaurtiketaren tamaina, betetzearen koherentzia eta transduktorearen kalibrazioa hormaren lodieraren arazoaren parte bihurtzen dira.

OfizialaMOOG DigiPack III eskuliburuametagailuak zein estrusio jarraituko aplikazioak dokumentatzen ditu. Horrek ez du esan nahi Kinggle makina guztiek kontrolagailu bera erabiltzen dutenik. Egiaztatu kontroladorearen eredua, profilaren ahalmena, eragingailua eta tresneria proiektuaren aurrekontuan.
Konfigurazio-sekuentzia kontrolatua
- Berretsi errezeta zuzena.Lotu moldea, materiala, trokela eta produktuaren berrikuspena.
- Egonkortu urtzea.Utzi benetako tenperaturak finkatzen eta berretsi elikadura eta estrusio koherentea.
- Egiaztatu tresneria zero eta span.Ikuskatu mugimendua itsatsita, ihesik edo desegokitzerik dagoen.
- Ezarri parison luzera eta planoaren tamaina.Paroiak posizio egokia lortu behar du moldearen itxieran.
- Hasi profil sinple batekin.Aldaketa zabalak diagnostikatzeko errazagoa da zuzenketa zorrotz asko baino.
- Hainbat ziklo egonkor moldatu.Ez epaitu lehen zatia prozesu aldaketa handi baten ondoren.
- Kokapen finkoak neurtzea.Erregistratu gutxieneko horma, zatiaren pisua, itxura eta emaitza funtzionalak.
- Aldatu eremu bat aldi berean.Gorde berrikuspen berri bat errepika daitekeen hobekuntzaren ondoren soilik.
Horma-lodierako arazoak sintomaren arabera konpontzea
| Sintoma | Ikuskatu | Hurrengo urratsa |
|---|---|---|
| Behea edo sorbalda mehea | Profilaren posizioa, parison sag, luzapena eta kolpeen denbora | Berretsi lerrokatzea pisu orokorra gehitu aurretik |
| Alde bat etengabe meheagoa | Trokelen zentrazioa, moldeen lerrokatzea, hoztea eta parison kontaktua | Zuzendu kausa fisiko asimetrikoa |
| Lodierak zikloz ziklo mugitzen du | Urtze-tenperatura, irteera, planoaren tamaina, feedbacka eta egonkortasun hidraulikoa | Egonkortu prozesua puntuak editatu aurretik |
| Horma astuna baina apurketa ahula | Materialaren kokapena, pinch-off diseinua eta parison posizioa | Eraman materiala apurketa gunera zati osoko pisua igo beharrean |
| Banaketa ona baina gehiegizko pisua | Eskala orokorra eta alferrikako atal astunak | Murriztu neurtutako urratsak gutxieneko horma-kokapenak babestuz |
| Komandoa aldatzen da baina zatia ez | Eragingailua, balbula, kableatua, kalibrazioa edo murrizketa | Konparatu komandoa eta iritzia, eta igo mantentzera |
Fabrikaren ikuspegia: errepikakortasunak lagin perfektu bat baino gehiago du garrantzia
Profil bat produkziorako prest dago aldakuntza normalen bizirik irauten duenean, hala nola, berrabiarazi bero bat, material-lote aldaketa, txanda aldaketa eta hozte-uraren baldintzen tartea espero den. Edukiontzi on batek makinak pieza egin dezakeela frogatzen du; exekuzio egonkorrak prozesua kudeatu daitekeela frogatzen du.
Onartu aurretik, adostu neurtzeko kokapenak, lagin kopurua, proba funtzionalak eta onartutako errezeta berrikustea. Babestu oinarrizko fitxategia trebatutako operadoreei kontrolatutako doikuntzak egiteko eta atzera egiteko ibilbide dokumentatua ematen dien bitartean.
Profilaren ezegonkortasuna alarmekin, posizio desadostasunarekin edo sekuentzia aldaketekin agertzen bada, erabiliHMI eta alarma gida. Ekipamendua definitzen duten erosleek Kinggle-rekin has daitezkemakina hautatzeko gida.
Maiz egiten diren galderak
Zer da parison programazioa?
Parison programazioak estrusioan trokel-hutsunearen irekiera aldatzen du, beraz, parisonaren atal ezberdinek material kantitate desberdinak jasotzen dituzte.
Parison programazioak konpondu al dezake horma meheko arazo guztiak?
Ez. Ezin ditu trokelen lerrokatze okerrak, estrusio ezegonkorra, hondatutako tresneria, hozte txarra, moldeen diseinu okerra edo gaizki funtzionatzen duen eragingailu bat fidagarritasunez zuzendu.
Puntu indibidualak edo pisu orokorra aldatu behar al dut lehenik?
Erabili pisu orokorra zati osoa etengabe arina edo astuna denean bakarrik. Erabili tokiko puntu aldaketak neurketek eremu zehatz batean arazo errepikagarri bat erakusten dutenean.
Zergatik mugitzen da profila zatian?
Ohiko arrazoiak estrusio-tasa, parison-luzera, metagailuaren jaurtiketaren koherentzia, materialaren tenperatura, abiarazte-atzerapena edo sentsoreen kalibrazio-aldaketak dira.
Zenbat profil puntu behar ditu makina batek?
Beharrezko zenbakia piezaren geometriaren eta kontroladorearen konfigurazioaren araberakoa da. Puntu gehiagok ez dute prozesu ezegonkorra konpentsatzen.