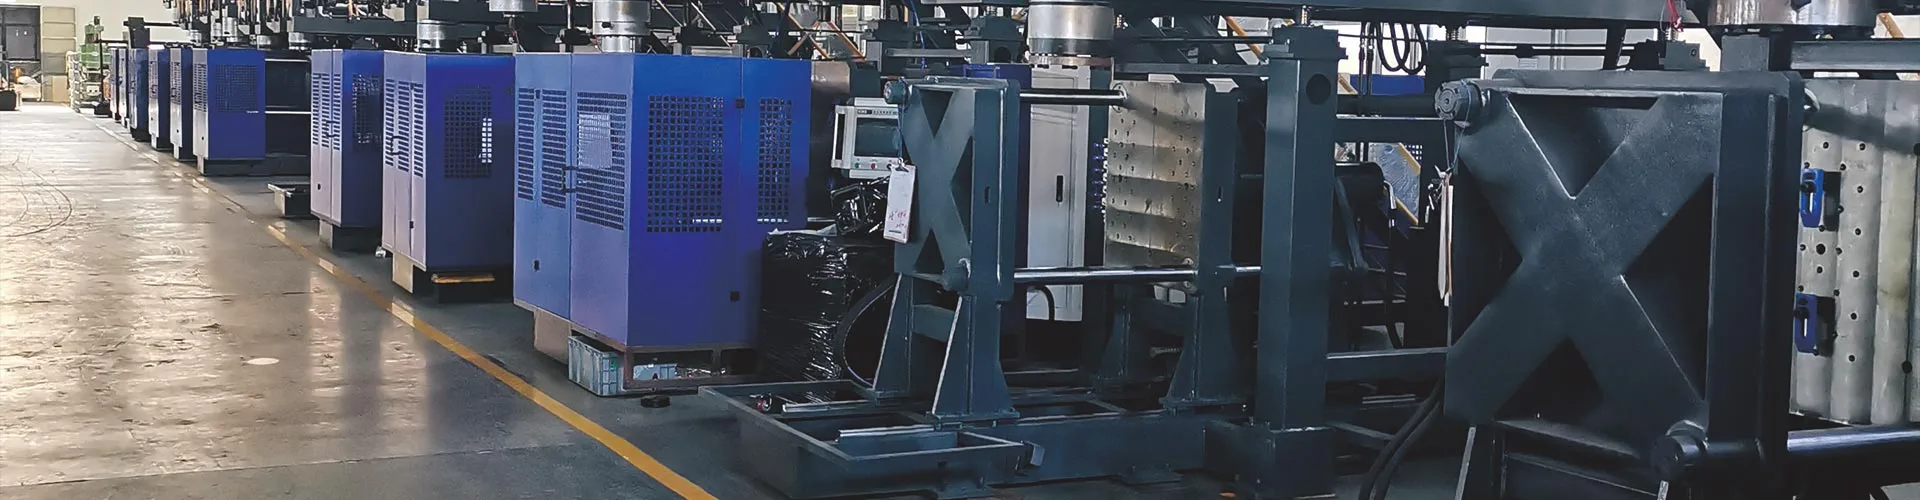
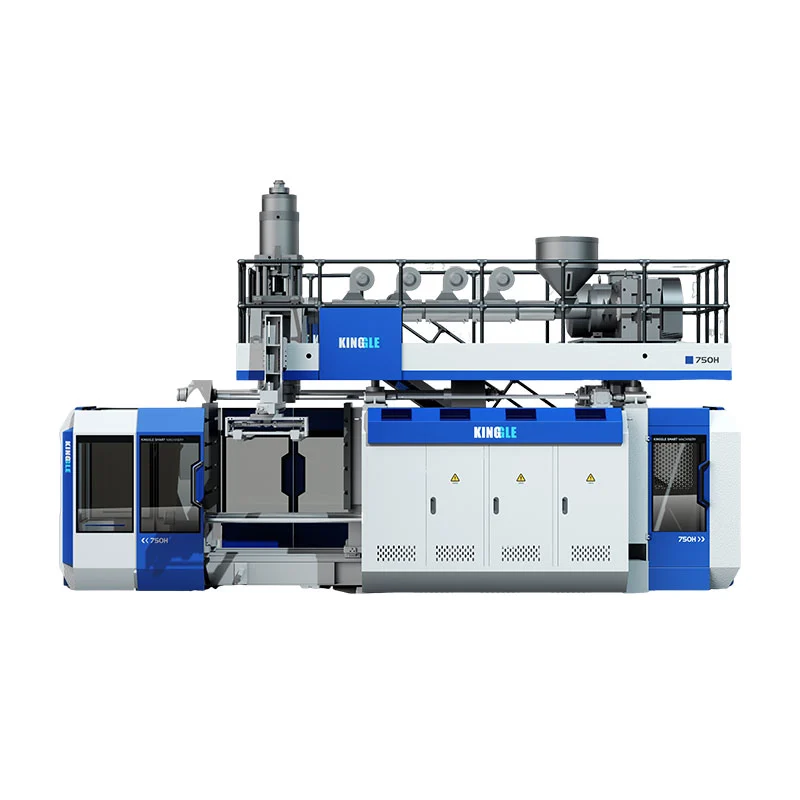
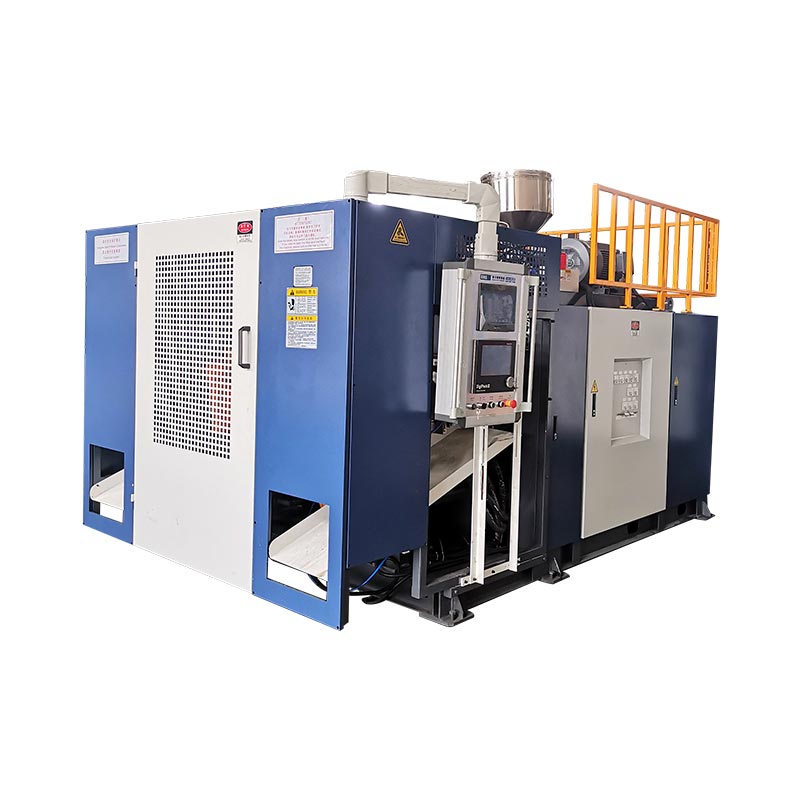
Bigarren estazio batek makinak estrusioa, hoztea eta moldeak maneiatzeko denbora nola erabiltzen duen aldatzen du. Ez du saldu daitekeen irteera automatikoki bikoizten, botila bakoitzeko energia murrizten edo produktu handiagoa egiten. Parekatutako Kinggle makinen hiru tamainak benetako desberdintasunak non agertzen diren erakusten dute.

BenetakoaEstazio bakarreko vs bikoitzeko putz-moldeatzeko makinaKonparazioa, beraz, zelula osoko azterketa bat da, ez gurdi-zenbaketa. Erabakiak botila, produkzio-egutegia, urtze-eskaera gordina, bi estazio sekuentzia eta onartutako pieza-eskakizuna lotu behar ditu.
Zer aldatzen da geltoki baten eta biren artean?
Estazio bakarreko etengabeko estrusioa putz-moldeatzeko makina batean, molde-eta-pintza-posizio batek parison harrapatzen du, pieza osatzen du, hoztu eta askatzen du. Hurrengo moldaketa-gertaera geltoki horren sekuentziaren inguruan egokitu behar da.
Estazio bikoitzeko edo bi estazioko estrusio-hots-moldeatzeko makina batek bi molde-posizio txandakatzen ditu estrusio-sistema partekatu baten inguruan. Estazio bat putz, hozte edo zati bat kentzeko urrats batean egon daiteke bestea hurrengo parison harrapatzeko prestatzen den bitartean. Horregatik, estazio bikoitzeko ekipamendua alde biko edo lanezkako puzteko makina gisa ere deskribatzen da merkatu batzuetan.
Sekuentzia sinplifikatu honek aukera azaltzen du, ez azken ekoizpen-tasa. Geltoki-bidaia, parison eraketa, moldearen itxiera, putz egitea, ihesa, hoztea, kanporatzea, moztea eta beheranzko transferentzia bat egin behar dute oraindik. Anezka-makinen literatura independenteak alde bakarreko eta bikoitzeko konfigurazioak ere zerrendatzen ditu, pareka bakarreko eta anitzeko trokelen buruetatik bereizita, ekipamendu aukera desberdinak direla indartuz.
Ez nahastu geltokien zenbaketa, buru zenbaketa, barrunbeen zenbaketa eta geruzen zenbaketa
Aipamen-akats asko "bikoitza" zer den bikoiztua esan gabe erabiltzen delako hasten dira. Estazio bikoitzeko makina ez da zertan buru bikoitzeko makina, bi barrunbeko moldea edo bi geruzako lerroa izan.
| Epea | Zer balio duen | Zer aldatzen den | Galdera hornitzaileari |
|---|---|---|---|
| Geltoki bakarra edo bikoitza | Sekuentzian funtzionatzen duten molde- eta clamp-posizioak | Makinen sekuentzia, molde-multzoaren eskakizuna, irteera-potentziala, aztarna eta manipulazioa | Zenbat molde estazio oso txandakatzen dira makina honetan? |
| Buru bakarreko edo anitzeko trokelak | Parisoak moldaketa ekitaldi batean estruitu ziren | Zenbat molde barrunbe elikatu daitezkeen aldi berean eta behar den irteera-pasa | Zenbat saltoki sartzen dira, eta zein da haien erdiko distantzia? |
| Barrunbe bakarreko edo anitzeko moldea | Molde batean eratutako piezak itxi | Moldeatzeko gertaera bakoitzeko piezak, moldearen tamaina, hozte-oreka eta mozketa | Zenbat pieza salgai ekoiztu behar ditu molde-ekitaldi batek? |
| Geruza bakarrekoa edo anitzekoa | Material geruzak zatiko horman | Estrusioak, trokel-buruen arkitektura, materialen manipulazioa eta prozesuen kontrola | Zein material eta geruza-egitura sartzen dira aurrekontuan? |
TheR&B etengabeko estrusio-anezka-fitxa, adibidez, pare bakarreko eta anitzeko trokel buruak zerrendatzen ditu estazio bakarreko edo biko clamp konfigurazioetatik bereizita. Pare anitzeko tresneria irteerako palanka bat da; bigarren molde-estazio bat da beste bat. Proposamen batek palanka biak erabil ditzake edo biak konbinatu, beraz, aurrekontuak bakoitza bereizita identifikatu behar du.
Terminologia ere aldatzen da eskualdeka. Erosleek a bila dezaketeestazio bikoitzeko putz moldatzeko makina, Estazio bikoitzeko putz moldatzeko makina, bi estazioko botila putz egiteko makinaedoalde biko anezka kolpe-moldeatzailea. Berretsi sekuentzia fisikoa izenez bakarrik hautatu beharrean.
Jatorrizko konparazioa: pareko hiru Kinggle makina tamaina
Ondorengo azterketak egungo Kinggle produktuen orrietan argitaratutako zehaztapenak erabiltzen ditu. Bikote bakoitzak edukiontzi nominalaren gehienezko edukiera du, eta horrek geltokiko aldea errazago ikusten du. Zifrak katalogoko erreferentziak dira, ez dira botila, erretxina, trokel-buru edo aukera-pakete bakoitzaren ekoizpen-bermea.
| Edukiera eta eredua | Geltokiak | Argitaratutako irteera-etiketa | HDPE urtzeko ahalmena | Makinaren neurriak (L×W×H) | L×W gutun-azal sinplea* | Pisua | Pintzatzeko indarra |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Bakarra | 600 pcs/h ziklo lehorra | 30 kg/h | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 t | 40 kN |
| 2LKGB2D | Bikoitza | 600 × 2 pcs/h ziklo lehorra | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 t | 40 kN |
| 5LKGB5L | Bakarra | 500 pcs/h ziklo lehorra | 55 kg/h | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 t | 65 kN |
| 5LKGB5D | Bikoitza | 500 × 2 pcs/h ziklo lehorra | 80 kg/h | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 t | 65 kN |
| 15LKGB15L | Bakarra | 450 pcs/h ziklo lehorra | 100 kg/h | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 t | 165 kN |
| 15LKGB15D | Bikoitza | 450 × 2 pcs/h ziklo lehorra | 120 kg/h | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 t | 165 kN |

Parekatutako datuek agerian uzten dutena
1. Estazioen zenbaketak ez du zatien gehienezko tamaina zehazten
Kinggle-ko bikote bakoitzaren barruan, edukiontziaren edukiera nominala eta argitaratutako estutze-indarra berdinak dira: 2L eta 40 kN, 5L eta 65 kN, edo 15L eta 165 kN. Bigarren geltokiak ekoizpen-sekuentzia aldatzen du; ez du 5L plataforma bat 15L plataforma bihurtzen.
Bereizketa hau garrantzitsua da makina hautatzerakoan. Zatiaren bolumena, proiektatutako azalera, moldearen dimentsioak eta beharrezko giltza plataformara egokitu behar dira oraindik. Kingglerenaputz moldatzeko makinen aukeraketa gidaontzitik hasten da geltoki-zenbaketa aukeratu aurretik.
2. Estazio bikoitzeko bikoteek urtzeko ahalmena gehitzen dute, baina ez ratio finko batean
Argitaratutako HDPE urtze-ahalmena 30 eta 55 kg/h-ra igotzen da 2L bikotean, 55-80 kg/h 5L-ko bikotean eta 100-120 kg/h 15L bikotean. Igoera horiek ez dira berdinak eta ez lirateke "estazio bikoitzeko biderkatzaile" unibertsal batean bihurtu behar.
Hau da datuen gaitasunen ikasgai garrantzitsuena. Bi estaziok moldatzeko aukera gehiago sor ditzakete, baina estrusoreak oraindik parison masa gordina hornitu behar du. Botila astunagoak, flash gehiago, trokelen irteera gehiago edo gertaera-tarte laburragoak urtzeko eskaria areagotzen du. Estrusioa botila-lepo bihurtzen denean, estazioaren erabilgarritasuna gehitzeak ezin du konpondu.
3. Pisua eta instalazioaren gutun-azala desberdin handitzen dira tamainaren arabera
Eredu bakarretik bikoitzera pasatzeak argitaratutako makinaren pisua 2,5 eta 4,5 tonara igotzen du 2L-tan, 3,0-5,2 tona 5L-tan eta 7,5-12,5 tona 15L-tan. Kalkulatutako L×W makinaren inguratzailea 5,3 eta 6,8 m²-tik, 6,8-7,0 m²-ra eta 9,9-13,9 m²-ra aldatzen da, hurrenez hurren.
Beraz, zoruaren azalera ez da "ia berdina" edo "bi aldiz handiagoa" dela deskribatzen. Emaitza plataformaren araberakoa da. Makina-inguruaren kalkulua ez da fabrika-diseinua: zerbitzurako sarbideak, material hornikuntzak, hozte-kolektoreak, kontrol-armairuak, piezen isurketak eta moldeak maneiatzeko lekua behar dute oraindik. Erabili Kingglerenaenergia, airea, ura eta diseinu-gidagunearen planoa izoztu aurretik.
4. Ziklo lehorreko etiketa konparazio seinale bat da, ez entrega-promesa
Ziklo lehor batek makinen mugimendua erregistratzen du, amaitutako pieza baten produkzio-baldintzak frogatu gabe. Benetako irteerak parison eraketa, kolpe eta ihes denbora, hoztea, kanporatzea, moztea, kalitate galera eta aurreikusitako geldialdiak izan behar ditu. 15L-ko ontzi lodi bati eta 500 ml-ko botila arin bati ezin zaie irteera bera esleitu geltoki kopuru bera duen makina batean funtzionatzen dutelako.
Kalkulatu moldaketa-gertaeren irteera eta masa-balantzea
Hasi produktuarekin eta lan egin atzera. Ez hasi katalogo-zenbaki bat txandakako orduekin biderkatzen.
1. urratsa: zehaztu behar den irteera ona
Bihurtu baieztatutako eskaera orduko zati onetan, programatutako produkzio-orduak, aurreikusitako aldaketak eta lantegiaren erabilgarritasun-suposizioak erabiliz. Mantendu eskariaren eszenatokiak bereizita (oinarria, sasoiko gailurra eta etorkizuneko hazkundea), beraz, gehiegizko gaitasuna helburu baikor baten barruan ezkutatu beharrean ikus daiteke.
2. urratsa: neurtu moldaketa-gertaera oso bat
Proposatutako molderako, erregistratu parison kopurua, eratutako piezak, parison masa gordina, amaitutako piezaren masa, flash/birrehotzeko ibilbidea, gertaera-tarte egonkorra eta onartutako kalitate-emaitza. Moldaketa-gertaera batek esan nahi du molde batek parison materiala harrapatzen duela eta bere pieza-multzoa ekoizten duela.
Zati onak/h = moldaketa-gertaerak/h × zatiak gertaera bakoitzeko × zatiki onartua
Urtze-eskari gordina (kg/h) = moldaketa-gertaerak/h × parison masa gordina gertaera bakoitzeko (kg)
Onartutako frakzioa adostutako entsegu batetik edo landare-suposizio zintzo batetik etorri behar da. Parison masa gordina moldaketa ekitaldian sartzen den materiala barne hartzen du, ez bakarrik amaitutako botila. Flasha birmoldatzen bada, haren manipulazioak eta berriro sartzeak lineari eragiten dio oraindik.
3. urratsa: probatu botila-lepoak lerro bakarrean
Konparatu urtze-eskaera gordina proposatutako estrusorearekin benetako materialaren azpian. Ondoren, baieztatu moldea hoztea, putz-airea, piezak kentzea, moztea, ihes-probak, garraiatzea, paketatzea eta artezteko gaitasuna. Etapa jasangarri baxuenak linearen irteera ezartzen du.
Makina etengabeko irteera-logika zabalagorako, ikus Kinggle-renputz-etengabeko makinen gida. Abiadura probetan zatiaren pisua edo hormaren banaketa aldatzen bada, erabiliparison programazio gidaeta egiaztatu horma-kokapen berdinak baldintza bakoitzean.
Zein konfigurazio egokitzen da ekoizpen planera?
Geltoki bakarra izan ohi da zerrenda garbiena denean...
- egiaztatutako eskaria molde-estazio batera egokitzen da funtzionamendu-marjina onargarria duena;
- produktuen aldaketak maiz egiten dira edo ekoizpen-lanak laburrak dira;
- molde multzo bat hobesten da aurrekontu, mantentze edo baliozkotze arrazoiengatik;
- piezak, moldeak edo kentzeko metodoak txandakako diseinua ez da hain praktikoa egiten;
- fabrikako espazioa, altxatzeko sarbidea edo beheranzko automatizazioa mugatua da;
- proiektua oraindik eskaria frogatu ez den merkatu batean sartzen ari da.
Geltoki bikoitzak linea osoa aztertzea merezi du...
- errepikapen-eskari egonkorrak estazio bakarreko irteera errealista gainditzen du;
- bat datozen bi molde-estazio prozesu errepikagarria egin dezakete;
- estrusoreak eta trokel buruak behar den urtze-tasa gordina horni dezakete;
- hozteak denbora erabilgarria uzten du molde-lanak txandakatzeko;
- mozteak, probak eta materialak maneiatzeko fluxua handitu egin daiteke;
- molde, makina eta erabilgarritasun-esparru osagarriak negozio-kasu defendagarria du.
Zerrenda batek ez du produktuaren proba bat ordezkatzen. Kontratazio akats arrunt bat saihesten du: bigarren geltokia irteerako osagarri autonomo gisa tratatzea. Tresneria, kontrolak, martxan jartzea eta fabrikan zehar piezen fluxua aldatzen dituen sistemaren erabakia da.
Utilitateek eta beherako ekipamenduek geltokiko abantaila ezabatu dezakete
Estazio bikoitzeko linea batek bero gehiago bidali dezake molde-hozte sistemara eta moldaketa-gertaerak elkarrengandik hurbilago sor ditzake. Aire konprimituak presioari eutsi eta fluxua eman behar du lineak hala eskatzen duenean, ez bakarrik inaktiboetan. Hozte-ura bi molde-zirkuituetara iritsi behar da baldintza egonkorretan. Banaketa elektrikoa, hozte hidraulikoa eta armairuaren ingurunea azken eraikuntzarekin bat etorri behar dute.
Ez kalkulatu lantegiko zerbitzuak konparazio-taulan. Egungo Kinggle web zehaztapen batzuek unitateen tipografia ez-koherentea erabiltzen dute, eta batez besteko energia-zifrek ez dute produktuaren proba berdina deskribatzen. Eskatu proiektuaren berariazko erabilgarritasun-orria, plano elektrikoa eta antolamendu orokorraren planoa agindutako konfiguraziorako.
Egiaztatu prozesu guztiak moldea ireki ondoren
- Hartzeko ekipamenduak jaso al ditzake piezak txandakako geltokietatik?
- Mozketak kudea ditzake benetako flasha eta lepoa/beheko geometria?
- Ihes-probatzaileak barrunbe bakoitza behar den lineako abiaduran ikus dezake?
- Garraiogailuek talka, metaketa eta piezen deformazioa saihestu dezakete?
- Artezteko eta irabiagailuak kudeatu al ditzakete birrintze-proportzioa desegonkortu gabe?
- Operadoreak segurtasunez irits al daitezke bi estazioetara onartutako ikuskapen- eta aldaketa-lanetarako?
Abiadura azkarragoak hormaren lodiera ezegonkorra, flasha, hozte-distortsioa edo alarma errepikatuak sortzen baditu, konektatuprebentziozko mantentze-lanen erregistroaKinggle-rekinHMI arazoak konpontzeko metodoaerrezeta aldaketekin botila fisiko bat ezkutatu aurretik.

Konparatu instalatutako kostu osoa, ez makinaren prezioa bakarrik
Plastikozko botila egiteko makina prezioa bilatzen ari den erosleak baliokideak ez diren bi aurrekontu jaso ditzake. Bigarren molde-multzoa, ateratzeko eta ihes-probak sar daitezke; beste batek oinarri moldeatzeko makina soilik erakutsi dezake. Hortaz, goiburuko prezio baxuagoek produkzio-zelula ez hain osoa deskriba dezakete.
| Kostu-geruza | Geltoki bakarreko galdera | Geltoki bikoitzeko galdera |
|---|---|---|
| Makina plataforma | Zein estrusore, clamp, kontrol eta osagarri estandar sartzen dira? | Zein gurdi, besarkada, kolpe eta kontrol ekipo gehigarri sartzen da? |
| Moldeak eta trokel burua | Molde oso bat eta trokelen irteerako pakete zuzena sartzen dira? | Bat datozen bi molde-estazio sartzen dira, eta erreminta-planaren berdinak al dira buru-zenbaketa eta irteera-pasa? |
| Fabrikaren zerbitzuak | Zer potentzia, aire, ura eta zoru/karga-lanak behar dira? | Lehendik dauden zerbitzuek gertaeren sekuentzia azkarragoa onartzen al dute fabrikaren aldi berean eskaeraren arabera? |
| Behean dagoen zelula | Eramateko, mozteko, probatzeko, garraiatzeko eta artezteko urratsak eskuzkoak edo automatikoak dira? | Beheko etapa bakoitzak metaketarik gabe onar ditzake txandakako estazioetako piezak? |
| Aldaketa eta baliozkotzea | Zenbat denbora behar du molde eta errezeta aldaketa batek eroslearen prozeduraren arabera? | Nola lerrokatu, sailkatu eta leheneratzen dira bi estazio produktua aldatu ondoren? |
| Funtzionamendu-arriskua | Zein irteera galtzen da molde bakarreko geltokia gelditzen bada? | Estazioren bat isolatu al daiteke modu seguruan, eta zer gertatzen da partekatutako estrusio-sekuentziarekin? |
Konparaketa ekonomiko erabilgarriak proiektuaren muga bera erabiltzen du bi aldeetan. Sartu moldeatzeko makina, moldeak, trokel-burua, osagarriak, instalazioa, martxan jartzea, prestakuntza eta fabrikako aldaketak. Ondoren, estimatu eskulana, utilitateak, aurreikusitako mantentze-lana, aldaketa-galera, kalitate-galera eta geldialdi-denbora eroslearen berezko funtzionamendu-suposizioak erabiliz.
Zati on bakoitzeko kostua = konparazio-aldian zehar kostu osoa ÷ aldi berean ekoiztutako onartutako piezak
Zenbatzaileak eta izendatzaileak denbora-leiho eta esparru bera erabili behar dute. Ez jarri estazio bikoitzeko kapital zifrarik estazio bakarreko ziklo lehorreko irteera baten gainetik, edo konparatu linea bikoitz automatizatu bat mozketa eta probak baztertzen dituen oinarrizko makina bakar batekin. Eskariak ezin badu irteera gehitua erabili, inaktiboen ahalmenak kostu bat izaten jarraitzen du. Eskariak estazio bakarreko gaitasuna gainditzen badu, galdutako produkzioa eta aparteko orduak ere kostuak dira.
Prezioa oraindik ere baliozko erosketa-murriztapena da, baina egokitzapen teknikoaren ondoren dagokio. Eskatu Kinggle-ri sartutako osagai guztiak eta erosleek hornitutako elementu bakoitza identifikatzeko, aurrekontua lerroz lerro alderatu ahal izateko.
RFQ hobe batek katalogoko erreferentzietatik bermatutako baldintzak bereizten ditu
Bidali sarrera orri bera hornitzaile guztiei. Bestela, bi aipamen hipotesi desberdinak erabil ditzakete eta oraindik konparagarriak ager daitezke.
| RFQ eremua | Beharrezko sarrera | Zergatik aldatzen duen geltokiko erabakia |
|---|---|---|
| Zatia | Marrazkia edo lagina, gehienezko neurriak, lepoa/akabera, heldulekua, zatiketa-lerroa eta mozketa-eskakizuna | Moldearen egokitzapena, mugimendua eta beherako lana definitzen ditu |
| Materiala | Erretxinaren kalifikazio zehatza, kolorea, gehigarriak, birmoldaketa/PCR plana eta hornitzaileen datuak | Urtzearen portaera, errendimendu gordina eta hoztea aldatzen ditu |
| Meza eta horma | Amaitutako pisua, parison/flash estimazio gordina, horma-kokapen kritikoak eta tolerantzia | Zikloaren helburuak urtze-eskaera eta kalitate-froga bihurtzen ditu |
| Eskaria | Orduko zati onak, txandaka, urtea eta goi-denboraldia; SKU/aldaketa-plana | Bigarren geltokia modu produktiboan kargatuta egon daitekeen ala ez erakusten du |
| Tresneria | Estazio kopurua, trokelen irteerak, barrunbeak, erdiko distantzia, moldeen multzoak eta hozte-diseinua | "Geltoki bikoitza" buru edo barrunbearen hipotesi ezberdin bat ezkutatzea eragozten du |
| Kalitatea | Pisua, dimentsioa, horma, ihesa, erorketa, goi-karga edo adostutako beste proba batzuk | Irteera ona definitzen du mugimenduaren abiaduraren ordez |
| Fabrika | Potentzia estandarra, aire/uraren baldintzak, zoruaren eta sabaiaren mugak, altxatzeko bidea eta beherako ekipoak | Estazio bikoitzeko zelula osoa instalatu eta onartzen den probatzen du |
Erregistratu elementu hauek onarpen-proban
- Makina, moldea, trokel-burua, erretxina eta errezeta-identitatea.
- Estazio bakoitzerako moldaketa-gertaeren tarte egonkorra, ez gertaerarik azkarrena.
- Parison masa gordina, amaitutako piezaren pisua eta flash ibilbidea.
- Onartutako piezak barrunbearen eta estazioaren arabera hitzartutako proba-leihoaren gainean.
- Horma kritikoa, dimentsioa eta emaitza funtzionalak.
- Benetako aire, ura eta elektrizitate-baldintzak frogatutako kargaren arabera.
- Alarma, geldialdia eta esku-esku-hartze erregistroa epaiketan zehar.
Disko honek "geltoki bakarra versus bikoitza" eroslearen produktuan oinarritutako erabaki batean bihurtzen du. Etorkizuneko arazoak konpontzeko eta prebentziozko mantentze-lanetarako martxan jartzeko oinarrizko lerroa ere eskaintzen du.
Maiz egiten diren galderak
Zein da azkarragoa: estazio bakarreko edo bi estazioko putz-moldeatzeko makina?
Estazio bikoitzeko makinak irteera-potentzial handiagoa du, bi molde-estazio txandakatzen direlako estrusio-sistema partekatu baten inguruan. Benetako irteera ona oraindik ere urtzeko ahalmenaren, parison kopuruaren, hoztearen, piezak kentzearen, beherako ekipamenduaren eta onartutako kalitatearen araberakoa da.
Estazio bikoitzeko putz-moldeatzeko makina produkzio bikoizten al da?
Ez automatikoki. Argitaratutako ziklo lehorreko zifrek txandakako bi estazio ager daitezke, baina sal daitekeen irteera mugatu egin daiteke urtze-eskari gordinak, hozteak, mozteak, probak, geldialdiak edo errefusak. Egiaztatu makina benetako produktuarekin eta materialarekin.
Estazio bikoitzeko makina buru bikoitzeko makina berdina al da?
Zenbakia Estazioen zenbaketak moldeen eta besarkaden posizioak deskribatzen ditu. Buru-zenbakiak moldaketa-gertaera baterako zenbat parison estruitzen diren deskribatzen du. Makina batek bi estazio konbina ditzake trokelen irteera batekin edo batzuekin.
Bi estazioek molde desberdinak exekutatu ditzakete?
Ez pentsa zerikusirik ez duten produktuak eraginkortasunez exekutatu ditzaketela. Estazioek estrusio- eta prozesu-baldintzak partekatzen dituzte, beraz, produktuaren masa, parison-denbora, hozte eta beherako lanak bateragarriak izan behar dira. Berretsi antolaketa zehatza ingeniaritzan zehar.
Geltoki bakarra edo bikoitza aukeratu behar al dut 5L ontzietarako?
Edukiontziaren bolumenak plataforma soilik identifikatzen du. Aukeratu estazio kopurua egiaztatutako pieza onen eskaria, produktuaren pisua, iraupenaren luzera, moldearen eta trokelaren planaren, erabilgarri dauden utilitateen, fabrikaren diseinuaren eta beheranzko ahalmenaren arabera.
Nola kalkulatu behar da putz moldatzeko makinaren irteera?
Erabili moldaketa-gertaerak orduko gertakari bakoitzeko zatiekin eta onartutako frakzioarekin biderkatuta. Egiaztatu emaitza urtze-eskari gordinaren, hoztearen eta beheranzko urrats bakoitzaren aurrean. Ez erabili ziklo lehorra bakarrik produkzio irteera gisa.
Zer informazio behar da geltoki bakarreko eta bikoitzeko aipamen baterako?
Eman piezaren marrazkia, materialaren kalifikazioa, amaitutako eta parison masa gordina, horma eta kalitate baldintzak, pieza onen helburua, SKU plana, molde eta barrunbe kontzeptua, utilitateak, diseinua eta beheko ekipamendua.