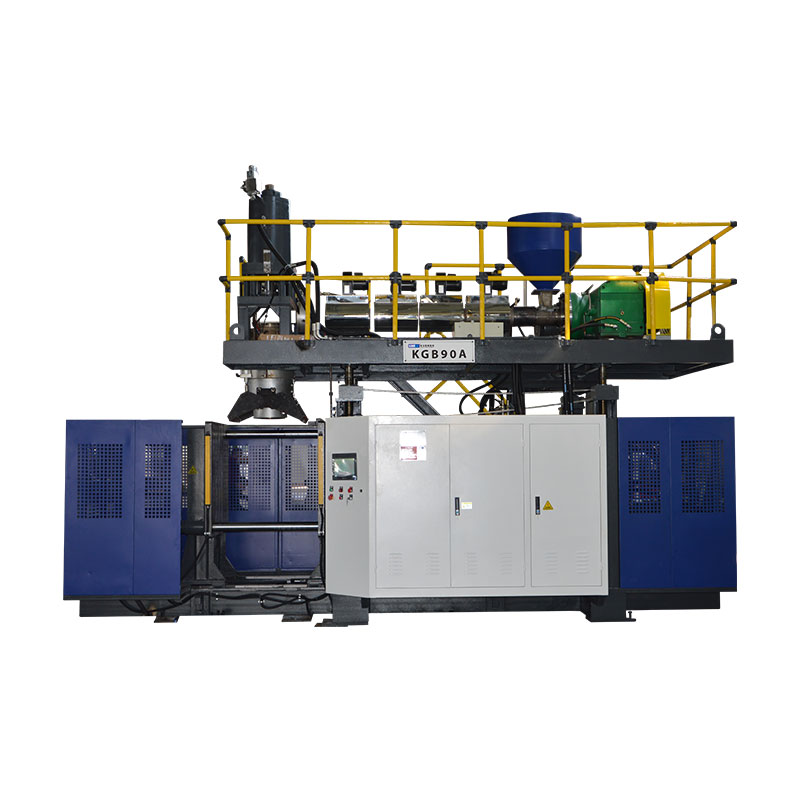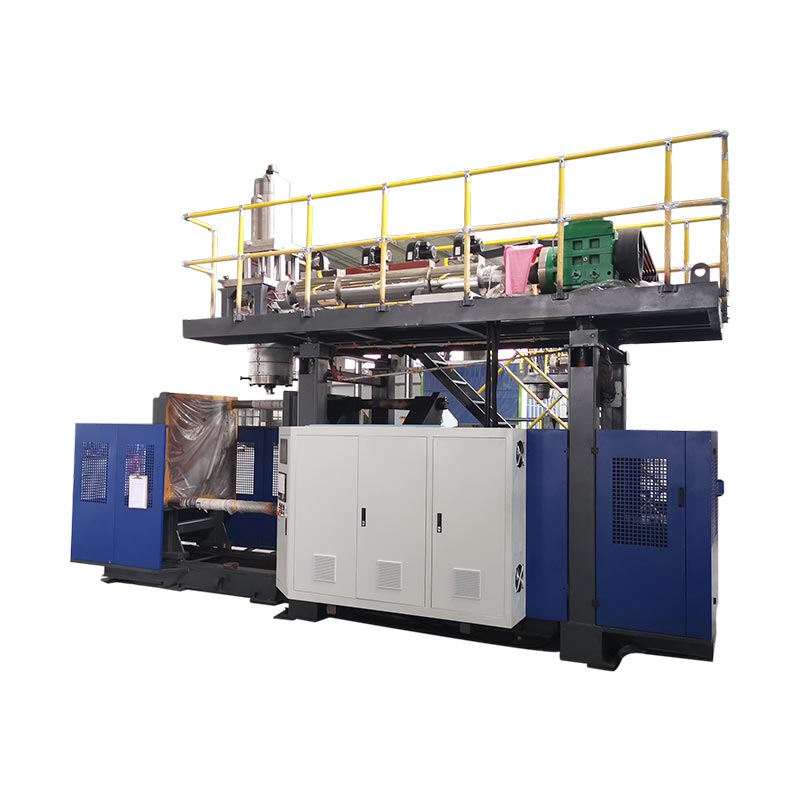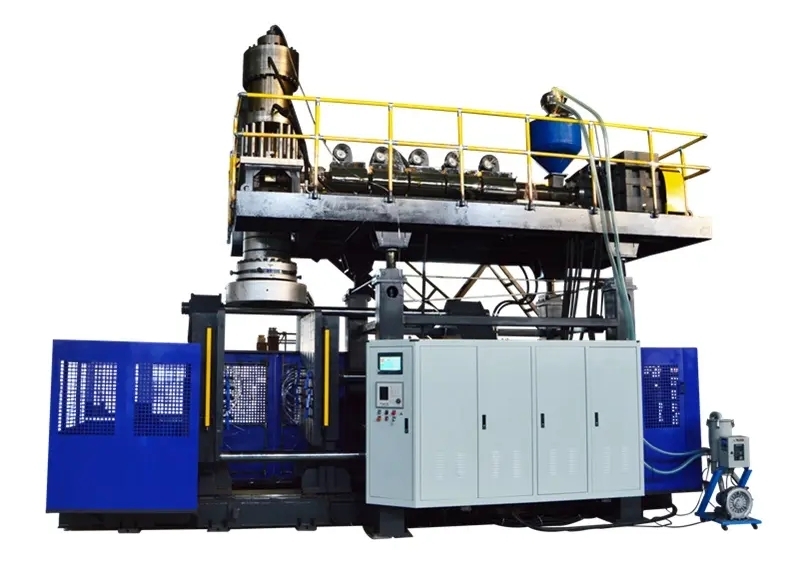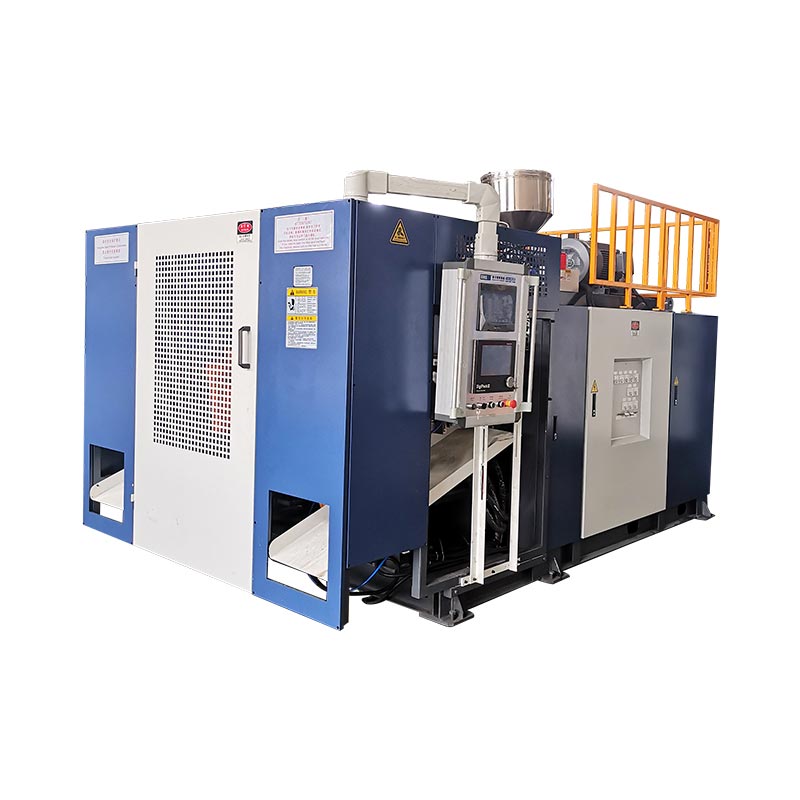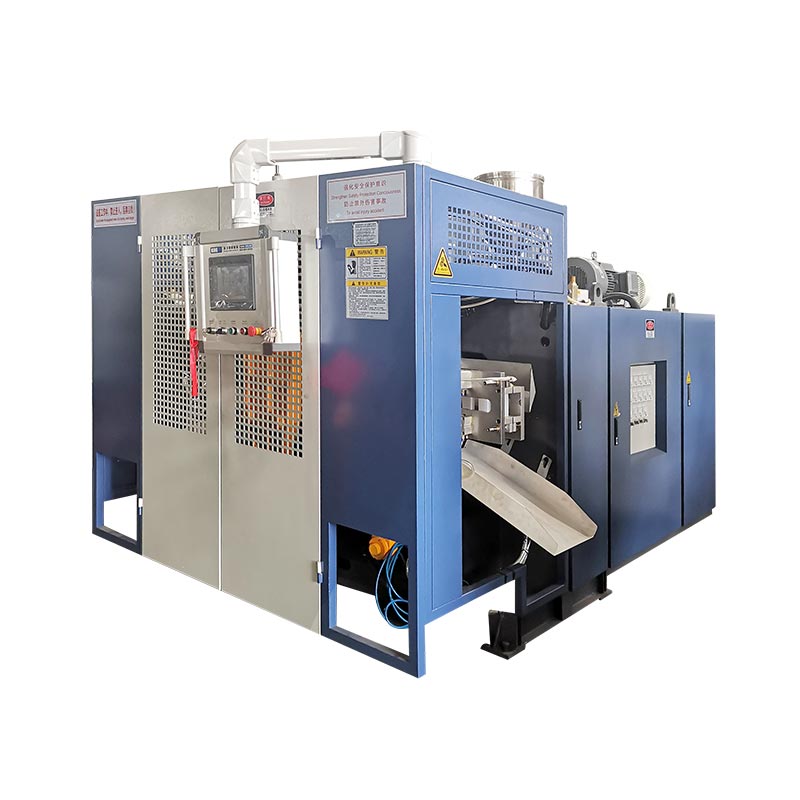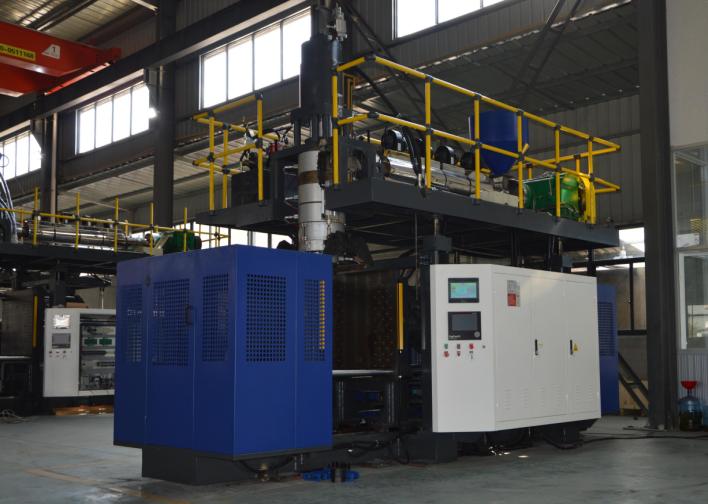
Automobilaren putz-moldeak pieza hutsak sor ditzake, hala nola aire-hodiak eta fluido-biltegiak. Ekipamendua hautatzea piezaren marrazkiarekin, zehaztutako erretxinarekin eta onarpen eskakizunekin hasten da. Makina baten iragarkitako edukiontzien bolumenak bakarrik ezin du zehaztu hodi jakin bat osatuko duen, bere moldea egokituko duen edo behar den amaitutako irteera emango duen.
Erosketa berrikuspen baliagarri batek pieza jarraitzen du prozesu osoan zehar: konformazioa, kentzea, moztea, muntatzea eta ikuskatzea. Ebatzi nahitaezko produktuen eta tresneriaren eskakizunak, ekoizpen nominala edo prezioa alderatu aurretik. Bestela, moldaketa-ziklo azkarrak oraindik bere entrega-helburua galdu duen produkzio-zelula ezkutatu dezake.

Automobilgintzako piezak putz-moldeatzea: aplikazioak eta prozesuen egokitasuna
Talde automobilen piezak egin behar dutenaren arabera, hutsuneak izateagatik baino. Kabinako aire-hodi batek, motorraren aire-hartuketaren osagai batek eta likido-biltegi batek berrikuspen desberdinak behar dituzte. Haien funtzionamendu-baldintzek eta interfazeek makina-proposamen batek erantzun behar dituen galderak zehazten ditu.
| Zati familia | Ezartzeko sarrerak | Ekipamendu eta tresneriaren galderak |
|---|---|---|
| Kabina HVAC hodiak | Aire-bidea, konexio-geometria, instalazio-espazioa eta zehaztutako egiaztapen funtzionalak | Proposatutako ibilbideak gorputza osatu eta mozteko eta ikuskatzeko leku eskuragarriak utzi al ditzake? |
| Motorreko aire-hartuketaren piezak | Zehaztutako tenperatura, presio edo huts-baldintzak, komunikabideen esposizioa eta konexio-baldintzak | Erretxina, eraketa-ibilbidea eta zelula osoa egokitzen al dira baldintza berezi horietara? |
| Fluido-biltegiak | Fluidoa, zerbitzu-baldintzak, portuak, muntaketa-ezaugarriak eta onarpen-irizpideak | Nola sortu eta egiaztatuko dira gorputza, interfazeak eta ondorengo muntaia? |
| Beste zati tekniko hutsak | Karga kasuak, neurriak, muntaia-ezaugarriak eta aurreikusitako erabilera | Egokia al da putz moldatzea, ala konformazio- edo elkartze-bideren bat alderatu behar da? |
Mantendu erregai-sistemaren proiektuak onespen-bide bereizi batean. Adibidez,RISE plastikozko erregai-tanga suteen probak deskribatzen dituNBEren 34. Araudiaren arabera, 5. eranskina, 5. klausula. Hori proba-esparru zehatz bat da, ez onespen-zerrenda osoa. Erregai-sistemaren benetako proiekturako merkatu aplikagarriak, eskakizunak eta onespen-erantzukizunak ezartzea; "Auto-deposituak" zerrendatzen dituen makina-katalogo batek ez du ezartzen erregai-deposituen ekoizpena.
Puztez moldatutako HVAC hodiak: geometria, interfazeak eta makinen baldintzak
Kolpez moldatutako HVAC hodietarako, berrikusi airearen bidea eta konexio guztiak batera. Osa daitekeen gorputz batek oraindik moztu, kokatu eta egiaztatu daitezkeen baoak behar ditu. Hortaz, plastikozko kanalizazio pertsonalizatuak aurrekontuaren fasera iritsi behar dira, bai moldatutako geometria bai nahi den amaitutako geometria definituta.
Bereizi kabinaren aireztapena motorraren aire-hartuketaren eskakizunetatik
Ez transferitu motorraren airea hartzeko materiala edo proba-baldintza kabinako hodi batera, biek airea daramatelako. Grabatu instalazio-ingurunea, onartutako materiala eta pieza jakin baterako beharrezko egiaztapenak. Presioa, hutsa, tenperatura-zikloa edo fluidoen esposizioa garrantzitsua bada, identifikatu proiektuaren zehaztapenetan dagozkion baldintzak.
Berrikusi amaitutako konexioa, ez bakarrik moldatutako irekidura
Markatu konexio-muturrak, muntaketa-datuak, sekzio-aldaketak eta proposatutako mozketa-kokapenak marrazkian. Ondoren, egiaztatu pieza nola kokatuko den akabera edo ikuskapenerako tresna batean. Berrikusteko galdera erabilgarria da datu-sistema berak pieza koherentziaz koka dezakeen mozketan, neurtzean eta muntaian.
Zehaztu behar den fluxua, igarobidea, egokitzea edo zigilatzea zelula definitu aurretik. Baliteke egiaztapen hauek ekipamendu dedikatuak edo geltoki bereiziak behar izatea. Esleitutako hornitzaile eta onarpen metodo bat izan beharko lukete, putz moldatzeko makinarekin etorriko direla suposatu beharrean.
Aukeratu prozesuaren ibilbidea makinaren tamaina aukeratu aurretik
Eztabaidatu parison moldearen barrunbera nola iritsiko den makina handiago bat hautatu aurretik. Parison bat prozesuak eratzen eta puzten duen hodi huts beroa da. Bere manipulazioa eta kokapena geometriari egokitu behar zaio.
Estrusio konbentzionala versus 3D xurgapen-kolpe-moldeaketa
Toray-ren azalpen teknikoa 3D xurgapen-kolpe moldaketari buruzxurgapena deskribatzen du parisona molde-barrunbe batean sartuz forma huts luze eta konplexuetarako. Hau prozesu antolamendu desberdina da. Estrusio-hots-moldeatzeko makina konbentzionala zatiak kentzeko robot batekin ez da gaitasun horren froga baliokide gisa tratatu behar.
Bide deseroso bat izateko, eskatu konformazio-ibilbidearen berrikuspena benetako geometria eta erretxina erabiliz. Konparatu estrusio-kolpe-moldeaketa konbentzionala, kokapen edo xurgapen-ibilbide espezializatu bat eta egoki den tokian moldatutako atal elkartuak. Konparaketak bideragarritasuna, interfazeak eta beheranzko lanak jorratu beharko lituzke, bide bat automozio-hodi bakoitzari egokitzen zaiola suposatu beharrean.
Mantendu meltz banaketa eta unitatearen konfigurazioa bereizita
Etengabeko estrusioa eta metagailu-buruaren funtzionamendua urtzearen entrega deskribatzen dute. Parison placement prozesuaren beste atal bat deskribatzen du. Eraginketa hidrauliko, serbo-hidrauliko eta elektrikoek eragiketa deskribatzen dute. Ardatz bereizietan alderatuz gero, aipamenak interpretatzea errazten du eta automatizazio-etiketa bat konformazio-gaitasunaren ordez egotea eragozten du.
Hautatu putz moldatzeko erretxinak automobilgintzako benetako aplikaziorako
Zehaztu kalifikazioa, ez polimeroen familia bakarrik. "PA" edo "PP"-k galdera irekiak uzten ditu indartzeari, aldatzeari, prozesatzeko portaerari eta aurreikusitako piezarako egokitasunari buruz. EnvaliorrenaDurethan PA6 zorroa, adibidez, putz-moldearen kalifikazioak eta hodietarako eta aire-hodietarako indartutako kalifikazioak bereizten ditu. Familia-izen batek ez du errezeta trukagarririk identifikatzen.
Materialaren prestaketa eta plastifikazioa kalifikazioarekin lotu
Lortu uneko kalifikazio espezifikoak prozesatzeko jarraibideak. Egiaztatu proposatutako lehortze- eta elikadura-antolamendua, hezetasun-neurketa behar denean, torlojua eta buruaren egokitasuna, tenperatura-kontrola eta konposatuarentzat beharrezkoa den higadura-erresistentzia edozein zehaztapen. Berrespen teknikorako elementuak dira, ez ingeniaritza-plastiko guztien lehortze-tenperatura bat argitaratzeko arrazoiak.
Toray-k urtutako biskositatea eta formari eusteko egonkortasuna identifikatzen ditu putz moldatzeko erretxinaren egokitasunari dagokionez. Grabatu materialaren egoera eta prozesuaren ezarpenak proba batean, konformazio-arazo bat errezeta ezagun baten aurka ikertu ahal izateko. Ez onartu makina batek argitaratutako HDPE estrusio-tasa beste erretxina batekin duen entrega-tasaren froga gisa.
Mantendu birrintzea onartutako errezetaren barruan
Grabatu iturria, prozesatzeko historia eta birsortzearen proportzioa proposatuta, bezeroaren baimenarekin eta errezeta kalifikatzeko beharrezkoak diren egiaztapenekin batera. Probatu nahi den ekoizpen nahasketa. Erretxina birjina soilik erabiltzen duen saiakuntzak ez du errendimendua ezartzen geroago birrinduz gero.
Itzuli piezaren marrazkia putz moldatzeko ekipoen eskakizunetara
Erabili froga-baldintzen taula bat putz moldatzeko ekipoak berrikusteko. Derrigorrezko eskakizun bakoitzak dagokion zehaztapen, marrazki edo proba-erregistro bat behar du. Ebatzi gabeko elementuak ikusgai egon beharko lukete arduradunak itxi arte.
| Baldintza | Egiaztatu proposamena | Froga eta itxiera |
|---|---|---|
| Material eta plano gordinaren eskaria | Kalifikazio espezifikoko plastifikazioa, plano erabilgarria eta entrega; sartu prozesuko txatarra bakarrik amaitutako pisua baino | Materialaren erregistroa eta ordezkaria osatzeko epaiketa |
| Moldeen instalazioa | Gutunazala, muntaketa, moldearen lodiera eta masa, utilitateak eta zerbitzurako sarbidea | Molde-makina interfazearen marrazkia |
| Irekitzea eta kentzea | Irekitzeko espazioa, beharrezkoak diren moldeen mugimenduak, harrapatzeko bidea eta zati berorako tartea | Mozioaren berrikuspena eta lekuko kentzeko sekuentzia |
| Harresi-eskualde kritikoak | Buruko tresneria, parison kontrola eta proposatutako ikuskapen-lekuak | Marrazki-mugekiko mapatutako neurketak |
| Amaitutako interfazeak | Moztu, lotu, muntatu eta kokatzeko tresnak | Amaitutako piezaren dimentsio- eta funtzio-kontrolak |
| Onartutako irteera | Gelaxka osoa, zenbaketa-puntua, eten-arauak eta errefusaren kudeaketa | Erlojupeko proba onartutako kantitateekin eta geldialdi-erregistroekin |
Nola berrikusiko nuke automobilen putz-moldeaketa proiektu bat
Automobilaren putz-moldeaketa-proiektu baterako, piezaren marrazkia aztertuko nuke makinen ahalmenari buruz eztabaidatu aurretik. Nire hasierako galderak materialaren kalifikazioari, funtzionamendu-inguruneari, konexio puntuei eta onarpen-eskakizunei buruzkoak izango lirateke. Makina baten edukiontzien bolumen nominala baheko erreferentzia izaten jarraituko luke, ez hodi bat edo urtegi irregular bat onartzeko oinarria.
Proba-zati batek pisu-helburua betetzen badu baina tokiko hormaren lodiera egiaztatzen huts egiten badu, materialaren banaketa ikertuko nuke piezaren pisu orokorra handitu aurretik. Zehaztutako ikuskapen-kokapenak pareko profilarekin, materialaren prestaketarekin, tresneria eta grabatutako prozesu-ezarpenekin alderatuko nituzke. Nonahi materiala gehitzea proposatutako aldaketa izaten jarraituko luke dagokion zatien egiaztapenek arazoa konpondu duela erakutsi arte.
Tresneriaren berrikuspenak moldea plateren artean sartzen den ala ez baino gehiago estaliko luke. Muntaketa, moldearen lodiera, irekitzeko espazioa, beharrezko mugimenduak eta zatiak kentzeko bide osoa egiaztatuko nituzke. Portuek eta muntatze-eginbideek moldatu ondoren mozteko, kokatzeko eta ikuskatzeko plan argi bat ere beharko lukete.
Ingeniaritza-plastiko-maila zehatz baterako, bere prozesatzeko orientazioa eskatuko nuke eta proposatutako lehorketa, elikadura, torlojua eta buru-antolamendua egiaztatuko nuke. Ez nuke HDPE-ren errendimenduaren zifrarik erabiliko beste erretxina batekin errendimenduaren froga gisa. Proposatutako birmoldaketa-errezeta edozein material aplikagarrien eta bezeroen eskakizunen menpe geratuko litzateke.
Ekoizpen-zelula onartu aurretik, beherako lanak sartuko nituzke proba-planean. Moldatutako hodi batek adostutako mozketa, muntaketa eta ikuskapen faseak gainditu behar ditu oraindik. Onartutako irteerak, etenak eta eskuzko doikuntzak grabatuko nituzke, ondoren gainditutako eskakizunak zuzenketa edo froga gehiago behar dituzten elementuetatik bereizi.
Nire gomendioa aurkikuntza horien araberakoa izango litzateke. Makina handiagoa ez litzateke nire erantzun automatikoa izango produkzio-gabezi bati; Lehenik eta behin zehaztuko nuke murrizketa moldaketa, manipulazio, akabera edo ikuskapenetik etorri den.
Puzteko moldeen diseinua, hormaren banaketa eta interfaze kritikoak
Amaitutako pieza baten pisua objektu osoaren neurketa bat da. Ezin du identifikatu lodiera bihurgune batean, konexio batean edo apurtzean. Ezarri ikuskapen-kokapenak marrazkitik eta funtziotik, eta, ondoren, alderatu piezaren baldintza zehaztu batean egindako neurriak.
Luzetarako eta zirkunferentziazko kontrola bereiztea
Berrikusi luzetarako parison-programazioa piezaren zirkunferentziaren inguruko hormaren banaketatik bereizita. Toray-k erradioaren horma-lodieraren kontrola deskribatzen du bere 3D xurgatze-prozesuaren eztabaidan. Berretsi proposatutako sistemaren benetako kontrol-funtzioak; programazio-puntuen zenbaketa handi batek bakarrik ez du frogatzen kokapen kritiko bakoitzak bere muga beteko duenik.
Tokiko hutsegite bat izateko, mapatu neurketa piezan duen posizioarekin eta ikertu prozesu eta tresneriaren aldagai garrantzitsuak. Mantendu aldaketak trazatuta, haien ondorioak egiaztatu ahal izateko. Dagoenaparison programazio gidakontrol-gaia zehatzago azaltzen du.
Eraman datuak akabera eta muntaketa bidez
Zehaztu nola neurtuko diren atakak, ertz moztuak eta muntaketa-eginbideak zehaztutako datuekiko. Piezaren euskarria eta neurketa-baldintza adostu. Berrikusi interfaze hauek molde eta tresna hornitzaileekin erabilizmoldeen diseinua eta makinen interfazearen egiaztapenak, moldea onartu ondoren akabera gai bereizi gisa tratatu beharrean.
Definitu automobilgintzako putz-moldeaketa-zelula osoa
Marraztu ibilbidea erretxina prestatzetik onartutako piezak zenbatzeko punturaino. Sartu kentzea, moztea, irekitzea, juntatzea, muntatzea eta ikuskatzea piezak behar dituen tokian bakarrik. Eragiketa bakoitzerako, izendatu hornitzailea, onarpen frogak eta integrazioaren ardura.
Egiaztatu estazioen interfazeak: pieza bat nola transferitzen den, nola kokatzen den, zer gertatzen den beherako geltoki bat gelditzen denean eta baztertutako piezak nola bereizten diren. Aipamen batek makinaren fabrikatzaileak hornitutako ekipoak eta besteek hornitutako ekipoak bereizi behar ditu. Thelinea automatikoen konfigurazio gidahornidura-muga hauek estaltzen ditu.
Aukeratu ikuskapenak piezaren funtziotik eta zehaztapenetatik. Ihes-probak, behar denean, ez ditu ordezkatzen dimentsioko, igarobideko, muntatze- edo iraunkortasun-frogak. Saihestu proba-zerrenda generiko bat automobilgintzako aplikazio bakoitzeko.
Froga ezazu pieza eta ekoizpen prozesua bereizita
Planifikatu entsegu adierazgarri bat marrazkiaren berrikuspenaren, onartutako materialaren eta aurreikusitako errezetaren inguruan. Grabatu moldea, konfigurazioa, material lotea eta neurketa plana. Onartutako kantitateak, baztertzeko arrazoiak, geldialdiak eta eskuzko esku-hartzeak zikloaren erregistroarekin batera gorde.
Hornitzaile baten makinen probak eta bezero baten produkzio-piezen onartzeak helburu desberdinak dituzte.AIAGen PPAP publikoaren ikuspegi orokorraProdukzio-piezen onarpena diseinu-erregistroak eta zehaztapenak etengabe betetzearekin lotzen du benetako produkzio exekuzio batean ekoizpen-tasetan. Esparru hori makina baten mugimendua frogatzea edo lagin onargarri bat ekoiztea baino zabalagoa da.
| Jarduera | Zuzentzen duen galdera | Definitzeko frogak | Berez ez du ezartzen |
|---|---|---|---|
| Makina edo zelula Gantza | Hornitutako ekipamenduak adostutako onarpen-esparrua betetzen al du? | Kontratu-egiaztapenak, konfigurazioa, proba-baldintzak eta elementu irekien erregistroa | Amaitutako pieza-funtzio guztiak edo bezeroaren ekoizpenaren onespena |
| Zatiaren baliozkotze funtzionala | Amaitutako piezak betetzen al ditu zehaztutako erabilera-baldintzak? | Dimentsio, muntaketa, funtzional eta iraunkortasun erregistro aplikagarriak | Ebaluatutako baldintzetatik kanpo produkzio-errendimendu iraunkorra |
| Bezeroaren ekoizpen-pieza onartzea | Aurreikusitako ekoizpen-prozesuak betetzen al ditu bezeroaren onarpen-eskakizunak? | Bezeroek definitutako bidalketak eta produkzio frogak, PPAP barne, beharrezkoa denean | Aldatutako material, marrazki edo prozesu baten onespena behar den berrikuspenik gabe |
Ezarri lagin-kopuruak, saiakuntzaren iraupena, neurketa-metodoak eta edozein irizpide estatistiko proiektuaren onarpen-planean. Ez hartu Cpk helburu unibertsal bat edo exekutatzeko iraupena makina generiko artikulu batetik. Ekipamenduaren zatirako, erabiliFAT plangintza-gidahitzartutako egiaztapenak ezartzeko.
Itxi baldintza bakoitza gainditutako moduan, zuzenketa-lanak eta berriro probak eskatzen dituena, edo oraindik egiaztatu gabe. Esleitu jabea eta itxiera froga azken bi kategoriei. Egoera hauek bereizita mantentzeak saihestu egiten du osatu gabeko proba bat itxurazko ekoizpen-oharra bihurtzea.
Konparatu irteera eta kostua onartutako zatien mugan
Adostutako egiaztapenak gainditzen dituzten automozio-pieza amaituak zenbatzea. Adierazi helburuak aldaketak, etenak eta beherako eragiketak barne hartzen dituen ala ez, eta erabili denbora-oinarri bera geltoki guztietan. Ikusiekoizpen-tasa kalkulatzeko gidaziklo nominalak eta onartutako irteera bereizteko.
HVAC hodi-zelula bat bere moldaketa-ziklotik haratago ebaluatzea
Automobilgintza HVAC kanalizazio proiektu hipotetiko baterako, orduko programatutako 95 pieza onartuko eskakizun batekin hasiko nintzateke. Demagun barrunbe bakarreko moldea, 32 segundoko moldaketa-zikloa, % 90eko moldaketa faseko erabilgarritasuna eta onartutako azken errendimendua % 96ko prozesu osoan zehar.
Moldeatze-tasa nominala 3.600 ÷ 32 izango litzateke, edo orduko 112,5 zati. Ustezko exekuzioaren erabilgarritasuna aplikatuz gero, moldaketa faseko 101,25 piezako edukiera izango litzateke programatutako ordu bakoitzeko.
Zifra horrek ez luke amaituko irteera ezarriko. Mozteko, manipulatzeko eta ikuskatzeko ahalmena ere alderatuko nuke. Beheko taulak bi plangintza-egoera erakusten ditu, transferentzia-galera gehigarririk edo geltokien geldialdien arteko elkarrekintzarik ez dagoela suposatuz. Beheko edukiera zifrek programatutako orduak erabiltzen dituzte eta dagoeneko suposatzen diren geltokien etenaldiak onartzen dituzte; % 96ko etekina amaieran behin aplikatzen da.
| Plangintza-neurria | Beheko hasierako eszenatokia | Beheko eszenatoki berrikusia |
|---|---|---|
| Moldaketa-etapa-gaitasuna | 101,25 zati/orduko | 101,25 zati/orduko |
| Behean prozesatzeko ahalmena | 90 zati/orduko | 105 zati/orduko |
| Onartutako azken etekina suposatzen da | %96 | %96 |
| Onartutako irteera proiektatua | 86,4 zati/orduko | 97,2 zati/orduko |
| Irteera onartu behar da | 95 zati/orduko | 95 zati/orduko |
Hasierako eszenatokian, beherako ahalmenak zelula orduko 90 zatira mugatuko luke azken etekinaren hobariaren aurretik. Onartutako irteera proiektatua, beraz, 90 × 0,96 = 86,4 zati orduko izango litzateke, eskakizunaren azpitik.
Ondoren, orduko 105 zati prozesatzeko gai den ur-beheran dagoen antolaketa bat ebaluatuko nuke. Moldeatze faseak hornidura mugatuz gero, onartutako irteera 101,25 × 0,96 = 97,2 orduko zati bihurtuko litzateke.
Berrikusitako kalkuluak orduko 2,2 zati baino ez luke gaindituko helburua. Hori plangintza-esparru mugatu gisa tratatuko nuke, ez onartutako produkzio-tasa baten froga. Zelula proba adierazgarri batek benetako zikloa, etenaldiak, beherako errendimendua eta onartutako etekina ezarri beharko lituzke oraindik.
Konparaketa honek ingeniaritza berrikuspena akabera eta ikuskapen antolaketara bideratuko luke putz moldatzeko makina handiagoa eskatu aurretik.
Konparatu ekoizpen-esparru bera
Proposamen bakoitzean makina, moldea, materiala prestatzea, akabera ekipamenduak, ikuskapena, integrazioa eta proba kostuak bereiztea. Makina soilik den prezioa ezin da zelula osoko prezioarekin zuzenean alderatu. Ebaluatu ahalmen gehigarria onartutako irteeraren eta proiektuaren eskariaren arabera; ez suposatu makina handiago batek beherako botila-lepo bat kenduko duenik.
Prestatu automozio-piezen RFQ bat Kingglerentzat
Kinggle-k argitaratutako metagailu-plataformek hasierako eztabaidarako zehaztapen-erreferentziak eskaintzen dituzte. Ez dira hautapen automatikoak hodi hipotetikoen adibiderako edo automobilgintzako pieza bakoitzerako. Proposatutako materialak, moldeak eta ekoizpen-esparru osoa berrikuspen teknikoa behar dute oraindik.
| Erreferentzia eremua | KGB80A | KGB100B |
|---|---|---|
| Iragarkitako edukiontziaren gehienezko edukiera | 30 L | 120 L |
| Pintzatzeko indarra | 215 kN | 440 kN |
| Moldearen plakaren tamaina, W × H | 750 × 860 mm | 1.200 × 1.200 mm |
| Moldearen gehienezko tamaina, W × H | 520 × 860 mm | 920 × 1.200 mm |
| Moldearen lodiera | 360 eta 420 mm bitartekoak | 510 eta 600 mm bitartekoak |
| Zerrendatutako aplikazioaren konexioa | Auto-piezen hodiak | Autoen piezak eta autoen deposituak |
Taulak estekatutako Kinggle produktuen orrietatik hautatutako eremuak erreproduzitzen ditu. Platen tamaina eta gehienezko moldearen tamaina eremu desberdinak dira. Batak ez besteak ez du berresten mugimenduaren gutun-azal osoa, kalifikazio espezifikoko irteera, xurgatze prozesu espezializatua edo erregai-sistemaren onespena. Eskatu interfazearen marrazkia eta konfigurazioa proposatutako eraikuntzarako.

Bidali berrikuspen pakete bat, ez soilik eskatutako makinaren bolumena
- 3D eta 2D piezen marrazkiak berrikuspenekin, geometria amaituarekin, datuekin eta horma- edo interfaze-eskakizun kritikoekin.
- Zehaztutako erretxina-maila, onartutako ekoizpen-errezeta eta prozesatzeko jarraibide egokiak.
- Piezaren pisua, aurreikusitako moldearen antolaketa, lehendik dagoen tresneriaren informazioa eta proposatutako akabera-sekuentzia.
- Onartutako irteera behar da bere denbora-oinarriarekin, urteko eskaerarekin, produktuen nahasketarekin eta ikuskapen-eskakizunekin.
- Gunearen baldintzak eta moldea, osagarriak, akabera, ikuskapena eta integrazioa hornitzen dituenaren zerrenda argia.
Sarrera hauei esker, berrikuspen teknikoaren helbidea egokitzen da, ebatzi gabeko eskakizunak eta proba-baldintzak makinaren konfigurazioa amaitu aurretik.
Maiz egiten diren galderak
Automozioko aire-hodi bakoitza putz-moldeatzeko makina konbentzionalean egin al daiteke?
Ez. Berrikusi geometria, zehaztutako erretxina, interfazeak eta erreminten sarbidea. Forma batzuek parison kokapen espezializatuaren ebaluazioa bermatzen dute, xurgapen-kolpe-moldeaketa edo juntatutako sekzioen ebaluazioa. Eramateko robota duen ohiko makina batek ez ditu berez konformazio gaitasun horiek ezartzen.
Metagailuaren bolumena nahikoa al da automobilgintzako pieza baterako makina bat hautatzeko?
Ez. Plano erabilgarriaren eskaria, materialari dagokion entrega, moldeen instalazioa, irekitzeko espazioa, beharrezko mugimenduak, piezak kentzea eta beheranzko lanak ere berrikusi behar dira. Iragarkitako edukiontzien bolumena baheketa-erreferentzia bat da, ez zati tekniko irregularrentzako hautaketa metodo osoa.
HDPE makina batek ingeniaritza-plastiko-maila zehatz bat prozesatu al dezake?
Horrek materialaren prestaketa, plastifikazioa, buru-tresneria, kontrolak eta proposatutako prozesuaren kalifikazio espezifikoak berrikustea eskatzen du. Argitaratutako HDPE estrusio-tasa batek ez du frogatzen beste erretxina batekin ateratzea. Berretsi konfigurazioa eta egin nahi den materialarekin proba adierazgarri bat.
Zergatik bete dezake pieza batek bere pisu-helburua baina huts egin dezake hormaren lodiera egiaztatzen?
Pisuak zati osoa deskribatzen du, lodiera egiaztapenak kokapen bat neurtzen duen bitartean. Materiala modu ezberdinean banatu daiteke eskualdeen artean pisu osoaren aldaketarik gabe. Mapa huts egin duen kokapena eta ikertu materiala, erreminta eta prozesuaren baldintzak nola zuzendu erabaki aurretik.
Makina FAT gainditzeak bezeroen produkzio-piezen onespena osatzen du?
Ez. FATek adostutako ekipamenduen onarpen-esparrua hartzen du. Amaitutako piezen baliozkotzeak eta bezeroen ekoizpenaren onespenak beren froga aplikagarriak behar dituzte. PPAP behar denean, berretsi bezeroaren bidalketa eta produkzio-exekuzioaren eskakizunak, ekipamenduen entrega onarpen gisa tratatu beharrean.
Automobilgintzako putz-moldeatzeko makina erostea berdin al da putz-moldeatutako pieza pertsonalizatuak eskuratzea?
Ez. Ekipamenduen kontratazioa makineria, tresneria interfazeak, integrazio eta produkzio prozesu baten onarpen esparrua da. Amaitutako piezak hornitzea fabrikatzaile batek pieza horiek ekoizteko eta hornitzeko duen erantzukizunari dagokio. Argitu zein esparru eskatzen den hornitzaileak alderatu aurretik.
Automobilgintzako piezen ekipamenduen berrikuspena egiteko, bidali marrazkia eta materialaren eskakizunakKinggle-ren kontaktu orriaedo posta elektronikoasales@kinggle.com. Telefonoa:+86-574-87103665. Enpresaren informazioa eskuragarri dagoKinggle-i buruz orria.
Produkzio-ibilbidea onartzea makinarekin konprometitu aurretik
Pieza eta materialarekin hasi, konformazio-ibilbidea finkatu eta marrazkia ekipamendu eta baliozkotze eskakizun esplizituetan bihurtu. Ondoren, konparatu proposamen osoak onartutako zatien mugan. Derrigorrezko egokitze-arazo batek konpondu behar du; ziklo azkarragoak edo erosketa prezio baxuago batek ezin du itxi.