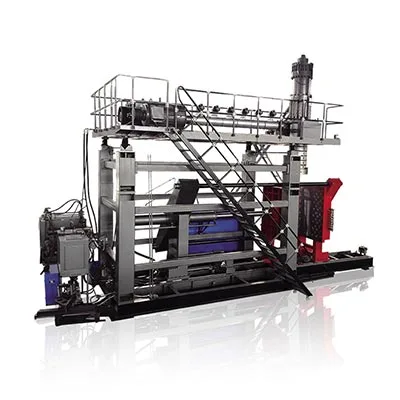
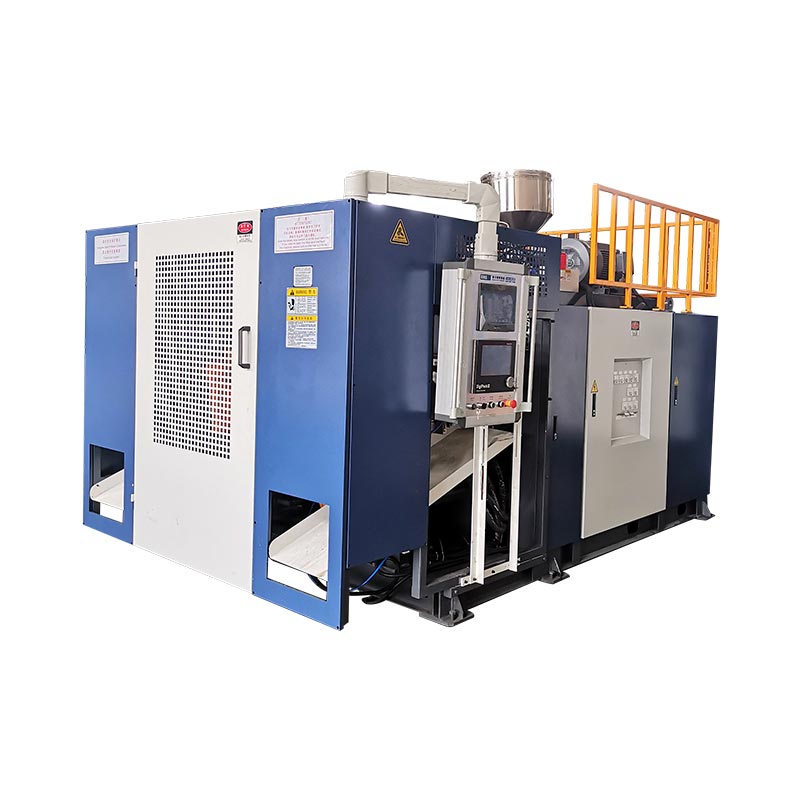
KGB100B produktu huts handietarako hautagaia da pieza, moldea, parison gordina eta fabrika guztiak argitaratutako mugetara egokitzen direnean. Kinggle-k 120 L-ko edukiontziaren gehienezko edukiera, 920 x 1200 mm-ko gehienezko moldearen tamaina, 12(20) L-ko metagailu-erreferentzia eta 9 (15) kg-ko PE metagailu-pisuaren erreferentzia zerrendatzen ditu. Zifra horiek ingeniaritzaren berrikuspena hasten dute, baina produktuaren marrazkiak eta proba-plan batek finkatu behar du azken aukera.
120L putz-moldeatzeko makina bilatzen ari den erosleak normalean benetako zati bat izan ohi du buruan. Danbor kimikoa, trafiko-hesia, flotagailua, depositua, jostailua edo osagai tekniko handia izan daiteke. Bolumenaren etiketa erabilgarria da, baina ez ditu deskribatzen gune gogorrenak, moldeen mugimendua, hormaren banaketa edo hozte eskaera.
Gida honek KGB100B ekoizpen-sistema gisa irakurtzen du. Argitaratutako zenbaki bakoitzak zer esan dezakeen eta zer ez azaltzen du. RFQ batekin zer bidali behar den ere erakusten du, eztabaida makina-izen orokor batetik probatzeko moduko irtenbide batera pasa daiteke.

Sei galdera produktuaren egokitzapena azkar egiaztatzeko
- Molde osoa plaka, moldearen gutun-azalera eta lodiera-barrutira egokitzen al da?
- Hoztutako piezak moldetik irten al daiteke erabilgarri dagoen irekiduratik?
- Parison masa gordina dago hautatutako metagailuaren konfigurazioaren barruan?
- Estrusoreak helburu-ziklorako nahikoa material berreskura al dezake?
- Besarkada-indarrak adostutako azalera eta kolpe-presioa eduki ditzake?
- Zentralak energia egonkorra, hozte-ura eta aire konprimitua horni ditzake?
Zehaztapenen muga:gida honetako zifrak korrontetik datozKinggle KGB100B produktuaren orria. 2026ko irailaren 15ean egiaztatu ziren. Trata itzazu argitaratutako proiekzio-erreferentzia gisa. Onartutako aurrekontuak, diseinuak, makinen marrazkiak eta hitzarmen teknikoak agindutako makina zehaztu behar du.
120L-ko etiketa abiapuntua da, ez produktuaren onespena
Kinggle-k 120 L argitaratzen ditu KGB100B edukiontziaren gehienezko edukiera gisa. Horrek erosleei barruti-marka azkarra ematen die. Ez du esaten 120 L-tik beherako zati guztiak makinan exekutatzen direnik. Danbor trinko batek eta trafiko-hesi luze batek moldearen zabalera, proiektatutako eremu, parison luzera eta kentzeko bideak oso desberdinak izan ditzakete.
Bolumen nominalak materialaren eskaria ere ezkutatu dezake. Horma meheko flotagailu handi batek aire gehiago eduki dezake, baina erretxina gutxiago, saihets lodiak, heldulekuak eta pintze-guneak dituen zati tekniko txikiago batek baino. Makinak parison bero osoa osatu behar du, geroago flash edo moztu bihurtzen den materiala barne. Amaitutako produktuaren pisuak bakarrik, beraz, buruak eman behar duen jaurtiketa gutxiesten du.
Geometriak erabakia aldatzen du berriro. Eremu sakonak parisona asko luzatu dezakete. Baliteke panel zabalek besarkada-indar gehiago behar izatea. Pieza luzeak trokeletik molderako distantziaren edo ateratzeko espazioaren arabera mugatu daitezke edukiontziaren bolumena garrantzitsua izan baino lehen. Lepoko txertatzeek, barneko hariak eta beheko puzketak mugimendu gehiago gehi ditzakete zikloari.
Erabili 120L deskribapena zerrenda labur bat sortzeko. Ondoren, alderatu benetako pieza eta moldea makinarekin. Horregatik Kingglerenasalmenta prozesuaproduktuen argazkiak, marrazkiak, pisua, tamaina, materiala, lodiera eta irteera eskakizunak eskatzen ditu modeloaren gomendioaren aurretik.
Sekuentzia horrek gaitasun-etiketa bere eginkizunean mantentzen du: pantaila azkarra lehenik, ingeniaritza berrespena bigarrenik.
Bihurtu KGB100B zehaztapena erosleen galdera
Zehaztapen-taula erabilgarria da zenbaki bakoitzak egiaztapen batera eramaten duenean. KGB100B orrialdeak makinaren tamaina, estutzea, estrusioa, metagailuaren burua eta erabilgarritasun erreferentziak biltzen ditu. Balio batzuk muga argiak dira. Beste batzuek argitaratutako konfigurazio bat edo kargarik gabeko makinaren egoera deskribatzen dute.
Orrialdeak metagailua 12(20) L gisa eta PE metagailuaren pisua 9(15) kg gisa zerrendatzen ditu. Parentesiak agertzen dira zerrendatutako alternatibak adierazten, baina orrialdeak ez du hautapen-araua definitzen. Aipamenak, beraz, buru-antolaketa bat eta bere esparru materiala izendatu behar ditu. Ez konbinatu zifra handiagoa makina estandar hipotesi batekin, Kinggle-k proiekturako baieztatzen ez badu.
| Argitaratutako eremua | KGB100B erreferentzia | Galdera eragin beharko luke |
|---|---|---|
| Edukiontziaren gehienezko edukiera | 120 L | Benetako produktuaren geometria eta parison gordina egokitzen al dira, ez bakarrik bere bolumen nominala? |
| Irteera | 320 pz/h, ziklo lehorra | Zer irteera eduki dezake makinak ekoizpen-molde, erretxina, hozte eta kalitate-arauekin? |
| Makinaren tamaina | 5,9 x 3,8 x 4,6 m | Instalatutako leku nahikoa al dago sarbidea, plataformak, mahukak, manipulazioa eta mantentze-lanetarako? |
| Makinaren pisua | 18 t | Zein zimendu eta aparejamendu-planek jarraitzen diote azken antolamendu orokorraren marrazkiari? |
| Pintzatzeko indarra | 440 kN | Nahikoa al da produktuaren proiektatutako eremurako hitzartutako prozesu-presioan? |
| Platen eta moldeen erreferentziak | 1200 x 1200 mm-ko plaka; 920 x 1200 mm-ko gehienezko moldea | Moldearen gorputza, muntaketa eredua, zerbitzuak eta konexioak bat egiten al dute? |
| Irekiera eta mugimendua | 500 eta 1400 mm arteko irekidura; 600 mm-ko mugimendu-ibilbidea | Pieza askatu eta irten al daiteke talkarik gabe edo gainazal beroak kaltetu gabe? |
| Moldearen lodiera | 510 eta 600 mm bitartekoak | Instalatutako lodierak atzeko plakak, egokitzaileak eta beharrezko tresneria barne hartzen ditu? |
| Estrusioa | 100 mm-ko torlojua; 24 L/D; 55 kW-ko motorra | Hautatutako torlojua eta prozesuko leihoa egokitzen al dira adierazitako erretxinarekin? |
| Argitaratutako HDPE urtzeko ahalmena | 160 eta 200 kg/h | Material-eskari gordina benetako formulaziorako irteera egonkor frogatu baten azpitik al dago? |
| Metagailu burua | 12(20) L; 9(15) kg PE erreferentzia | Zein aukera aipatzen da, eta parison masa gordina estaltzen al du prozesu-marjina erabilgarri batekin? |
| Trokel-pinaren diametroa | Gehienez 450 mm | Zer trokel eta erreminta pakete behar dira parison diametrorako eta produktuaren diseinurako? |
| Hozte-uraren erreferentzia | 0,3 MPa; 120 L/min | Zein sarrerako tenperaturan, uraren kalitatean eta zirkuituaren esparruan aplikatzen da hau? |
| Argitaratutako batez besteko energia-linea | 52 eta 60 kW bitartekoak | Zer produkturekin erlazionatutako kWh/kg eta kWh neurtzen dira onartutako zati bakoitzeko entsegu egonkor batean? |
Produktu-orriak 0,8 MPa kolpe-presioa eta 1,8 aire-fluxuaren zifra ere argitaratzen ditu, baina bere unitatea ikusgai M2/MIN gisa ematen da. Unitate horrek zuzenketa edo berrespena behar du instalazioen zehaztapen batean sartu aurretik. RFQ arduratsu batek ziurgabetasuna markatu beharko luke unitatea isilean aldatu beharrean.
Irakurri erlazionatutako errenkadak elkarrekin. Moldearen tamaina irekidurari eta lodierari dagokio. Metagailuaren masa hautatutako erretxinarekin eta plano gordinarekin dagokio. Urtzeko ahalmena berreskuratzeko denborarekin eta urtze-kalitate egonkorrekin dagokio. Makinaren neurriak mantentze-lanetarako sarbidearekin eta ekipo osagarriekin daude. Konektatutako irakurketa honek zenbaki onuragarri batek proiektuaren beste muga bat ezkutatzea eragozten du.
Egiaztatu moldearen gutun-azala eta piezak kentzeko bidea
Argitaratutako moldearen gehienezko tamaina 920 x 1200 mm-koa da. Plaka 1200 x 1200 mm-koa da, eta moldearen lodiera tartea 510 eta 600 mm bitartekoa da. Balio hauek erlazionatutako dimentsioak deskribatzen dituzte, baina ez dira trukagarriak. Molde bat adierazitako aurpegien neurrietara egokitu daiteke eta tira, hodiekin, muntatzeko zuloekin edo mugitzeko ekipoekin gatazkan egon daiteke.
Hasi muntaketa marrazki batekin, ez produktuaren zirriborro batekin. Erakutsi bi moldeen erdiak, atzeko plakak, ur-kolektiboak, kolpe-pinak, lepoko edo beheko tresneria, gailu hidraulikoak, sentsoreak eta kaxa elektrikoak. Erdiko lerroa eta muntaketa eredua identifikatzea. Markatu moldearen gorputzetik kanpo mugitzen diren elementu guztiak irekitzean.
Ondoren, simulatu kentzea. KGB100B orrialdeak 500 eta 1400 mm arteko plakaren irekiera-erreferentzia eta 600 mm-ko plaka mugitzeko trazua argitaratzen ditu. Amaitutako piezak leku garbia behar du askatzeko, behar izanez gero biratu eta makina uzteko. Flashak, isatsek, heldulekuek eta horma malgu beroek benetako kentzeko kartazala handitu dezakete.
Zatiaren zurruntasunak ere garrantzia du. Pieza huts handi bat deformatu daiteke robot batek horma prest egon aurretik helduz gero. Tanta sinple batek lepoa kaltetu dezake edo arrasto bat utzi dezake panel epel batean. Moldearen barruko hozte-denbora eta kanporatu ondoren euskarria diseinuaren berrikuspenean dagozkio.
Fabrikaren ikuspegia:mantendu moldearen marrazkia makinaren antolaketa orokorraren ondoan. Gehitu garabiaren kakoaren bidea, molde-gurdiaren ibilbidea, zerbitzuaren alboko sakea eta operadorearen sarbide segurua. Argitaratutako 5,9 x 3,8 x 4,6 m-ko makinaren neurriak ez dira zelula-aztarna osoa.
Berrikuspen egoki batek moldearen pisua eta altxatze puntuak ere barne hartzen ditu, nahiz eta produktuen orrialde publikoak molde-pisu-mugarik argitaratzen ez duen. Eskatu Kinggle-ri moldearen pisu baimendua eta konfigurazio zehatzerako gomendatutako manipulazio-metodoa baieztatzeko. Theestrusioa putz moldatzeko moldeen diseinu-gidakontrol-zerrenda osoa eskaintzen du hozteko, apurtzeko eta aireratzeko.
Dimentsionatu metagailua parison masa gordinaren arabera
Metagailu-buru batek urtua gordetzen du eta eskariaren arabera parison handi bat kanporatzen du. Dagokion material kantitatea burutik ateratzen den plano osoa da. Saltzeko zatia, goiko eta beheko distira, kirtena edo lepoko hondarra eta hautatutako tresnek sortutako beste edozein moztutako materiala barne hartzen ditu.
Parison masa gordina = amaitutako piezaren masa + flash eta trim masa + kontrolatutako prozesuaren hobaria
Hobaria ez da ehuneko unibertsala. Onartutako piezatik, moldearen kontzeptutik, materialaren portaeratik eta probaren emaitzatik etorri behar da.
Kinggle-k 9(15) kg argitaratzen ditu KGB100B-ren PE metagailu-pisu erreferentzia gisa. Hori ez da amaitutako produktuak 9 edo 15 kg pisatu dezakeen promesa. Halaber, ez da automatikoki PPra, ABSra edo betetako formulaziora transferigarria. Erretxinaren dentsitateak, urtzearen indarrak, tenperaturak eta buruaren egoerak prozesu erabilgarriaren leihoan eragiten dute.
12(20) L-ko metagailuaren edukiera-lerroak arreta bera behar du. Litroko edukierak sistemaren barruko bolumena deskribatzen du, produktuaren marrazkia eta materialaren planoa masaren arabera kudeatzen diren bitartean. Galdetu zein buru aukera sartzen den, zein erretxina onartzen duen argitaratutako masa eta zenbat material geratzen den buruan hitzartutako operazio-puntuan.
Ez exekutatu muga teoriko batean lehenespenez. Proiektu batek nahikoa kontrol-barruti behar du hormaren banaketa eta planoz plano aldakuntza zuzentzeko. Parison gordinak erabilgarri dagoen edukiera ia guztia okupatzen badu, geroago material aldaketak edo tokiko lodiera zuzentzeak gela hori kendu dezake. Saiakuntzak jaurtiketa-masa egonkorra, parison luzera errepikagarria eta hautatutako bururako kuxin onargarria erakutsi behar du.
Zati askotako molde baterako, zenbatu ziklo bakoitzeko askatzen diren parison guztiak. Jaurtiketa osoak saltoki aktibo guztiak eta bere mozketak estali behar ditu. Buru-zenbaketa eta barrunbe-zenbaketa matematika alda dezakete, beraz, adierazi bereizita RFQ-n. Theburua eta barrunbeen gidabereizketa hori azaltzen du.
Estrusorea material eskariarekin eta berreskuratzeko denborarekin lotu
KGB100B orrialdeak 100 mm-ko torlojua, 24 L/D erlazioa, 55 kW-ko estrusore-motorra eta lau berogailu-gune ageri dira. HDPE urtze-ahalmena 160 eta 200 kg/h bitartekoa argitaratzen du. Barruti hori material-esparruko erreferentzia bat da. Ez da maila, masterbatch, birmoldaketa proportzio edo tenperatura-leiho bakoitzeko irteera bermatu gisa tratatu behar.
Bihurtu ekoizpen-helburua orduko eskari gordina. Erabili parison masa gordina, ez amaitutako pieza-masa. Sartu posizio aktibo guztiak eta erabili orduko aurreikusitako ekitaldiak. Honek estrusoreak eta buruak jasan behar duten material-tasa ematen du makinak pieza onargarriak egiten dituen bitartean.
Material-eskari gordina, kg/h = parison masa gordina gertaera bakoitzeko, kg x moldaketa-gertaerak orduko x parison aktiboak gertaera bakoitzeko
Konparatu emaitza benetako formulazioari buruzko entsegu batekin. Liburuxka sorta batek bakarrik ezin du urtze-kalitatea edo berreskuratze-marjina ezarri.
Berreskuratze denbora makinaren zikloaren barruan sartu behar da. Moldea hozteko itxita geratzen bada, estrusoreak sarritan erabiltzen du denbora hori metagailua kargatzeko. Beraz, hozte-ziklo laburrago batek behar den urtze-tasa igo dezake. Moldearen mugimendu azkarragoak balio gutxi du burua hurrengo planorako prest ez badago.
Materialen manipulazioa ezkutuko muga bihur daiteke. Pieza handiek erretxina azkar kontsumitzen dute. Landareak garraio fidagarria behar du, materialak behar duenean lehortzea, nahastea eta kutsadura kontrolatzea. Regrind-ek dentsitatea eta elikadura-portaera alda ditzake. Idatzizko formulazioa "HDPE plus birgrind" bezalako etiketa zabal bat baino erabilgarriagoa da.
Eskatu proba-erregistroari erretxinaren kalifikazioa, hornitzailea, kolore-paketea, birmoldaketa-ehunekoa, tenperatura-ezarpenak, torloju-abiadura eta benetako masa gordina sartzeko. Beste material bat aurreikusten bada, eskatu materialaren froga espezifikoak. KingglerenaHDPE eta PP prozesatzeko gidapolimeroaren etiketak bakarrik zergatik ez duen makinaren konfigurazioa konpontzen azaltzen du.
Konektatu besarkada-indarra, proiektatutako eremua eta kolpe-baldintzak
KGB100B orrialdeak 440 kN-ko tintze indarra argitaratzen du. Kopuru handiagoa ez da automatikoki hobea, eta bolumen-etiketa batek ezin du besarkada balioztatu. Moldeak bereizketa-indarra ikusten du proiektatutako eremuan barne-presioaren eraginpean. Produktuen formak, flash-lurrak, pinch-off diseinuak eta prozesu-presioak eragina dute benetako eskakizunean.
Proiektatutako eremua presiodun barrunbearen silueta da moldearen zatiketa-planoan. Osagai lau zabal batek karga bereizgarri gehiago sor dezake edukiontzi sakonago baina estuago batek baino. Berrikuspenak benetako barrunbearen marrazkia erabili behar du. Aukeratutako kolpe-presioa eta adostutako segurtasun-faktore oro ere sartu beharko ditu.
Orri publikoak 0,8 MPa ageri du kolpe-presioaren erreferentzia gisa. Horrek ez du esan nahi produktu guztiek ezarpen berean exekutatu behar dutenik. Erretxinaren tenperaturak, aireztapenak, hormaren lodierak, gainazaleko xehetasunak eta hozte estrategiak eragina dute prozesuan. Fabrikako probak dokumentatutako produkzio-leiho bat erabili behar du, pieza onargarriak ekoizten dituena, flash-hazkunderik edo moldearen portaera ezegonkorrik gabe.
Pinch-off diseinua sistema beraren parte da. Zigilatze ahulak ihesak edo soldadura hauskorra sor ditzake. Gehiegizko materialak flasha handitu dezake eta moztea zailagoa izan daiteke. Moldearen lerrokadurak, besarkadura-mugimenduak eta parison kokatzeak erremintak lagundu behar ditu konpentsatu beharrean.
Eskatu moldeen hornitzaileari eta makina hornitzaileari marrazki bera berrikusteko. Horrek hutsune komun bat saihesten du, non alderdi bakoitzak bere ekipamendua soilik onartzen duen. Azken akordio teknikoak proiektatutako eremua, prozesuaren presioa, besarkada-eskakizuna, moldearen lodiera, muntaketa eta konexioaren xehetasunak izendatu behar ditu.
Lantegia moldaketa-zelula osoaren inguruan planifikatu
KGB100B orrialdeak 5,9 x 3,8 x 4,6 m-ko makina eta 18 t-ko pisua argitaratzen ditu. Hauek abiapuntu baliotsuak dira trazadurarako eta aparailua egiteko. Ez dira sartzen plataforma, erretxina-sistema, hozkailu, konpresore, ateratzeko gailu, garraiatzaile, mozgailu edo segurtasun-muga guztiak.
Hasi makinaren gainetik. Egiaztatu eraikinaren altuera argia, garabiaren ahalmena, burua kentzeko bidea eta berogailuetarako eta osagai hidraulikoetarako sarbidea. Ondoren, lan egin kanpora. Operadoreek lekua behar dute moldea ikuskatzeko, itsatsita dagoen pieza bat kentzeko eta zerbitzu-guneetara iristeko. Materiala entregatzeko eta amaitutako piezak manipulatzeko bideak behar dituzte arrisku ez diren eremuak zeharkatzen ez dituzten bideak.
Hozteko ura hodiaren tamainaren estimazioa baino gehiago merezi du. Orriak 0,3 MPa eta 120 L/min ageri dira, baina landareak behar den sarrerako tenperatura, tenperatura igoera onargarria, uraren kalitatea, iragazketa eta itzulera-baldintza ere behar ditu. Molde-zirkuituek eta olio-hozteek kontrol bereizia behar dute. Azken erabilgarritasun-orriak argitaratutako fluxuan sartuta dagoena adierazi beharko du.
Aire konprimituak tratamendu bera behar du. Webguneak 0,8 MPa-ko presioaren erreferentzia ematen du, baina ikusgai dagoen aire-fluxuaren unitatea ez da koherentea. Eskatu makinaren sarrera-eskaera zuzendua, eskari gailurra, airearen kalitatea, ihintz-puntua eta konexioaren tamaina. Baliteke hargailu bat behar izatea puzte-gertaera handietan presioa egonkor mantentzeko.
Produktu-orrian 52 eta 60 kW bitartekoak "batez besteko energia-kontsumoa" adierazten du. kW potentzia-unitatea denez, erabili irudia argitaratutako potentzia-erreferentzia gisa soilik. Ez bihurtu kWh zati bakoitzeko. Produktuarekin erlazionatutako energia moldearen, erretxinaren, zikloaren, osagarrien eta onartutako irteeraren araberakoa da.
EUROMAP 46.2Produktuarekin erlazionatutako neurketa definitzen du estrusio-kolpe moldeatzeko makina, molde eta zehaztutako produktu baterako. Eragiketa egonkorra eta bezeroen eskakizunak betetzen dituen produktuaren kalitatea eskatzen du. Hau onarpen-proba baterako oinarri sendoa da. Kingglerenaerabilgarritasun eskakizunen gidalandarearen datuen fitxa egituratzen lagun dezake.

320 pcs/h ziklo lehor bat ez da produkzio irteera
Kinggle-k 320 pcs/h etiketatzen du KGB100B lehor-zikloaren irteera gisa. Ziklo lehor batek makinen mugimendua neurtzen du, ekoizpen prozesu osoa frogatu gabe. Ez du barne hartzen erretxina berreskuratzea, parison erortzea, putz egitea, hoztea, piezak kentzea, moztea edo kalitatearen ikuskapena aurreikusitako ekoizpen baldintzetan.
Zati handiak askotan hozte-mugatuak izaten dira. Helduleku lodiek, izkinek eta apurtze-guneek horma-eremu zabalek baino denbora gehiago behar izan dezakete. Irekitze-mugimendu azkarrago batek ezin du askatu formari eusteko oraindik bigunegia den zati bat. Automatizazioak erritmoa ezarri dezake robota, mozgailua edo garraiatzailea moldatzeko makina baino motelagoa bada.
Erabili hiru irteera-balio bereizi. Lehenik eta behin, grabatu ziklo lehorra mugimenduaren erreferentzia gisa soilik. Bigarrenik, neurtu orduko pieza gordinak fabrikazio proban. Hirugarrenik, jakinarazi orduko onartutako zatiak adostutako kalitate-kontrolen eta zenbatutako geldialdien ondoren.
Onartutako irteera = pieza gordinak moldeatutako - piezak baztertuak - zenbatutako geldialdietan galdutako piezak
Txandak planifikatzeko, dokumentatu neurketa-aldia eta geldialdi-kategoriak. Ziklo onenaren behaketa labur bat ez da ekoizpen-tasa egonkorra.
Onarpen-planak pieza, moldea, erretxina, kolorea, birmoldaketa-araua, operadorearen ekintzak eta ekipo osagarriak izendatu behar ditu. Kalitate-araua ere definitu behar du. Pisua, dimentsioak, ihesaren errendimendua, flash-egoera, itxura eta hormaren lodierako kokapenak kategoria arruntak dira, baina proiektuak garrantzitsuak direnak aukeratu behar ditu.
Erabili xede-zikloa aurrekontu gisa. Apurtu metagailuen deskarga, moldeen mugimendua, putz egitea, hoztea, ihesa, irekitzea, ateratzea eta berreskuratzea. Horrek erakusten du muga makinatik, moldetik, materialetik edo beheranzko lanetik datorren ala ez. Theziklo-denbora optimizatzeko gidaetapa bat nola hobetu azaltzen du akatsa beste leku batera eraman gabe.
Hormaren programazioak produktuari jarraitu behar dio, ez kopiatutako kurba bati
Estrusio-kolpe moldatutako pieza handiak modu irregularrean luzatzen dira. Sorbalda, izkina, helduleku edo sakonunetik gertu dagoen materiala panel zabal bateko materiala baino urrunago joan daiteke. Trokel uniforme batek eremu bat meheegia utzi dezake beste batek alferrikako pisua duen bitartean.
KGB100B orrialdeak dio modelo estandarrak MOOG 100 lodierako kontrolagailu bat duela. Instalatutako kontroladore zehatza, profilaren bereizmena eta aukera paketea izendatu behar dira aurrekontuan. AKinggle-k ostatatutako Moog DigiPack III eskuliburuametagailu-makina kontrolagailu batek erreminten posizioa programatutako profil batekin nola lotu dezakeen erakusten du. Planoaren tamaina, kuxin eta metagailu-posizio funtzioak ere zerrendatzen ditu. Eskuliburu horrek kontrol-logika erakusten du, baina ez da erabili behar KGB100B interfaze zehatza hartzeko.
Eraiki lehen profila geometria eta moldeen denbora ezagunetik abiatuta. Ondoren, moztu edo neurtu piezak zehaztutako tokietan. Aldatu eskualde bat aldi berean eta grabatu berrikuspena. Zati astunagoa ez da automatikoki zati hobea. Helburua errendimenduak behar duen material nahikoa da eta gehiegizko gutxiago behar ez den lekuetan.
Perfil-lanak konektatuta egon behar du plano-masarekin eta parison luzerarekin. Profil-eskualde bat handitzeak beste leku batzuetan eskuragarri dagoen materiala aldatzen du. Tenperaturak eta olatuek ere emaitza alda dezakete. Gorde onartutako errezeta materialaren kalifikazioarekin, kolorearekin, buruaren tenperaturarekin, plano ezarpenekin eta moldearen bertsioarekin.
Theparison programazio gidaurratsez urratseko sintonizazio metodo bat eskaintzen du. Proiektu honetarako, FAT-ek gordetako azken profila neurtutako horma-maparekin eta pisu zatiko tartearekin alderatu beharko luke.
Egin erosketa erabakiari erantzuten dion fabrika-proba
Fabrikaren onarpen proba erabilgarria ez da makina-erakustaldia. Adostutako produktua dokumentatutako baldintzetan egiteko saiakera kontrolatua da. Emaitzak zer probatu den, nola neurtu den eta proba-esparrutik kanpo geratu dena erakutsi behar du.
EUROMAP 46.2-k neurtzeko diziplina lagungarria eskaintzen du. Makina egoera egonkorrean egotea eskatzen du, produktuaren kalitatea bezeroen eskakizunak betetzeko eta prozesuko funtsezko datuak dokumentatu behar direla. Kinggle-ren salmenta-prozesuak ere dio bezeroak proban sartzera gonbida daitezkeela. Bihurtu aukera hori idatzizko protokolo batean epaiketa hasi aurretik.
- Izoztu probako artikulua.Identifikatu piezaren berrikuspena, moldea, buruaren antolaketa, barrunbea edo irteera kopurua eta instalatutako aukera guztiak.
- Erregistratu formulazioa.Zerrendatu erretxina-kalitatea, hornitzailea, kolore-paketea, gehigarriak eta birrintzeko araua. Ezagutzen den lote bateko material nahikoa gorde ahal izanez gero.
- Egiaztatu konfigurazioa.Grabatu upelaren eta buruaren tenperaturak, jaurtiketa-ezarpenak, profil-fitxategia, putz-baldintzak, hozte-uraren baldintzak eta automatizazio-egoera.
- Iritsi funtzionamendu egonkorra.Ez hautatu lehen zati onargarria. Adostu egonkortze-arauak eta lagin-leihoa errendimendua neurtu aurretik.
- Masa-balantzea neurtzea.Pisatu amaitutako pieza, flasha eta beste mozketak. Berretsi parison masa gordina aipatutako metagailu-antolamenduaren aurka.
- Ikuskatu produktuaren kalitatea.Erabili onartutako kokapenak eta metodoak hormaren lodiera, dimentsioa, pisua, ihesaren errendimendua eta akats agerikoetarako.
- Onartutako irteera zenbatzea.Hitzartutako epean guztirako zikloak, zati gordinak, errefusak eta geldialdiak jakinarazi. Mantendu lehor zikloa aparteko erregistro gisa.
- Neurtu utilitateak.Erregistratu tentsioa, potentzia, aire konprimituaren presioa eta emaria, hozte-uraren tenperatura, presioa eta emaria zehaztutako mugetan.
- Erronka errepikagarritasuna.Egiaztatu jaurtiketa-masa, parison-posizioa eta produktuaren neurriak laginaren leihoan zehar, ez bakarrik hautatutako pieza batean.
- Desbideraketak itxi.Eman huts egin duen elementu bakoitzari jabea, ekintza, froga-eskakizuna eta epemuga bidalketa onartu aurretik.
Jarrai irakurketa gordinak sinatutako laburpenarekin. Argazkiek laginaren identifikazioa eta neurketaren kokapena erakutsi behar dute. Errezeta fitxategiak, alarmak eta desbideratze-oharrak frogaren parte dira. Theputz moldatzeko makina FAT gidaonarpen-esparru osoago bat dauka.
Laginak hautatzeak arau bat ere behar du. Zenbaki zatiak sekuentzian eta ez ordezkatu huts egindako lagin bat hobe batekin. Ezarpenak aldatzen badira, hasi lagin-talde berri bat eta erregistratu aldaketa-ordua. Horrek emaitza trazagarria mantentzen du. Aldakuntza normala nahita prozesuen garapenetik ere bereizten du.
Bidalketa onartu aurretik, konparatu proba-erregistroa sinatutako eskakizun-matrizearekin. Makina-mugimenduaren egiaztapenak gaindituta ezin du itxi irekitako produktu-kalitateko elementu bat. Egin ezin izan den edozein proba ikusgai egon behar du arrazoiarekin eta adostutako jarraipen-metodoarekin.
Prestatu RFQ bat makina eraikitzaile batek ingeniari dezakeen
"120 litroko putz-moldeatzeko makina bat" eskaera lauso batek proposamen lauso bat gonbidatzen du. Bidali pakete tekniko trinko bat. Ez du perfektua izan behar, baina ezagutzen diren eskakizunetatik bereizi behar ditu erabaki irekietatik.
Hasi dimentsionatutako produktuaren marrazki edo 3D fitxategi batekin. Gehitu argazkiak lepoak, txertaketak, heldulekuak edo mozketak azaltzen dituztenean. Adierazi helburua amaitutako pisua eta identifikatu horma-eremu kritikoak. Izendatu materialaren kalifikazioa eta baimendutako birmoldaketa. Erresistentzia kimikoak edo arauzko proba batek badu garrantzia, adierazi estandar zehatza eta produktuaren egoera.
Ondoren, definitu ekoizpena. Eman onartutako piezak orduko edo eguneko, txanda eskuragarriak, aurreikusitako automatizazioa eta beheranzko urratsak. Adierazi proiektuak molde berririk duen. Molde bat badago dagoeneko, eman bere muntaia-plana, pisua, lodiera, muntaketa eta zerbitzu-konexioak.
Instalazioen informazioak hornidura elektrikoa, maiztasuna, aire konprimituaren ahalmena, hozte-uraren baldintzak, altuera librea, sarbide-atea, garabia eta zoruaren datuak izan behar ditu. Ez itxaron instalaziora arte elementu hauek makinarekin alderatzeko. Pieza handien proiektuak estrusioaren bidez bezain erraz mugatu daitezke muntaia eta produktua maneiatzen.
Erantsi kontsultarekin
Produktuen eta moldeen marrazkiak, erretxinaren xehetasunak, irteera-helburua, kalitate-irizpideak, erabilgarritasun-baldintzak, diseinu-mugak eta nahi den automatizazio-esparrua.
Eskaera proposamenean
Azken buruaren aukera, torlojua eta gidatzea, moldearen egokitze-adierazpena, utilitateen mugak, diseinua, onarpen-protokoloa, hornitutako aukerak eta bazterketa teknikoak.
Eskatu betekizunen matrizea. Errenkada bakoitzak "betetzen du", "aldaketa eskatzen du" edo "ez dago sartuta" esan behar du, eta ondoren proposamenaren erreferentzia jarri beharko da. Hau egiaztatzea errazagoa da mezu elektronikoetan sakabanatuta dauden adierazpenak baino. Kinggle-k bat eskaintzen dudeskarga eremuadokumentu teknikoetarako eta aproiektuaren kontsulta formularioahasierako harremanetarako.
KGB100B zerrenda laburrean dagoenean
KGB100B-k berrikuspen hurbilago bat merezi du produktua zati handien aplikazio sortatik gertu dagoenean eta ingeniaritza egiaztapenak lerrokatzen direnean. Produktu-orriak upel kimikoak, auto piezak, trafiko-hesiak, karrozak, jostailuak eta altzariak izendatzen ditu aplikazio gisa. Zerrenda horrek nahi den eremua erakusten du, baina ez da zati zehatz bat exekutatzen denik frogatzen.
Zerrendako kasu sendo batek lau ezaugarri ditu. Moldea mugitzeko eta zerbitzuetarako lekuarekin egokitzen da. Parison masa gordina berretsitako buru aukerara egokitzen da. Estrusioa berreskuratzeak beharrezko zikloa onartzen du aurreikusitako materialarekin. Fabrikak adostutako mugetan hornitu ditzake utilitateak eta manipulazioa.
Mugitu beste konfigurazio batera baldintza horietako batek huts egiten duenean. Metagailu handiagoak tiro-masa ebatzi dezake, baina ez moldearen zabalera. Plato handiago batek moldearen kartazala konpondu dezake, baina ez estrusioa berreskuratzea. Makina-tamaina desberdina ekonomikoagoa izan daiteke pieza plataformaren lan-eremua baino askoz txikiagoa denean.
Pausatu ere datuak osatu gabe daudenean. Webgunearen parentesi-buruko zifrak eta aire-fluxuaren unitate ez-koherenteek idatzizko argibideak behar dituzte. Ziklo lehorreko zenbakiak ezin du irteera-bermerik itxi. Akordio tekniko baterako elementu normalak dira, ez asmatzeko arrazoiak.
Erosteko erabakia zati batean oinarritutako proba-plan batekin amaitu behar da. Makinak pieza egonkorrak eta onargarriak egin badizkio adostutako tarifan eta erabilgarritasun-mugan, modeloa lanera egokitzen da. Froga hori falta bada, zerrenda laburtua behin-behinekoa da.
Maiz egiten diren galderak
Zer produktu egin ditzake KGB100B 120L putz moldatzeko makinak?
Kinggle-k upel kimikoak, auto piezak, trafiko-hesiak, karrozak, jostailuak eta altzariak zerrendatzen ditu KGB100B orrian. Hauek aplikazioen erreferentziak dira, ez onarpen automatikoak. Benetako produktuak oraindik ere kontrolak behar ditu moldearen tamaina, parison masa gordina, clamp eskaria, materiala, kentzeko bidea eta hoztea.
120 L-k esan nahi al du 120 L-tik beherako ontzi guztiak sartuko direla?
Ez. Ontziaren bolumen nominala bahetze-balio bakarra da. 120 L-tik beherako pieza batek oraindik ere gaindi ditzake moldearen inguratzailea, proiektatutako eremuaren muga, metagailuen eskaria edo erabilgarri dagoen kentzeko espazioa. Bidali produktua eta moldeen marrazkiak ereduaren berariazko berrikuspenerako.
KGB100B-k 15 kg-ko HDPE produktu amaitua egin al dezake?
Ez egin suposizio hori mahai publikotik. Orrialdeak 9(15) kg argitaratzen ditu PE metagailu-pisuaren erreferentzia gisa, itxuraz, zerrendatutako bi buru-gaitasunekin batera. Parison masa gordinak zatia eta flash edo moztu guztiak barne hartzen ditu. Hautatutako burua, erretxina eta prozesu erabilgarriaren marjina Kinggle-k baieztatu eta proba batean frogatu behar du.
320 pcs/h espero den produkzio irteera al da?
zk. Kinggle-k 320 pcs/h etiketatzen ditu ziklo lehor gisa. Benetan onartutako irteerak estrusioa, parison eraketa, putz egitea, hoztea, kentzea, moztea, baztertzea eta geldialdiak barne hartzen ditu. Adierazi behar den onartutako irteera eta egiaztatu produkzio-moldearekin eta materialarekin.
Nola alderatu behar da energiaren erabilera?
Konparatu produktuarekin erlazionatutako energia molde, produktu, erretxina, kalitate-arau eta proba-muga berean. KGB100B orrialdeak 52 eta 60 kW arteko batez besteko energia-lerro gisa argitaratzen ditu, potentzia erreferentzia bat dena. Neurtu kWh/kg eta kWh onartutako pieza bakoitzeko ekoizpen egonkorrean orriaren balioa bihurtu beharrean.
Zer informazio bidali behar dut KGB100B aurrekontua lortzeko?
Bidali produktuen marrazkiak eta argazkiak, neurriak, amaitutako pisua, hormaren baldintzak, materialaren kalifikazioa, birmoldatzeko araua, onartutako irteera, kalitate probak, moldearen datuak, erabilgarritasun baldintzak eta automatizazio beharrak. Markatu argi eta garbi elementu ezezagunak. Honek hornitzaileari nahikoa informazio ematen dio burua, molde egokitzea eta proba-esparrua berresteko.
Egiaztatu zure pieza makina aukeratu aurretik
Bidali Kinggle produktuaren marrazkia, pisu gordinaren estimazioa, erretxina, moldearen datuak, irteera-helburua eta fabrikako erabilgarritasun-baldintzak. Taldeak KGB100B plataforma eta hautatutako metagailuaren konfigurazioa proiektura egokitzen diren azter dezake.
Eskatu produktuaren egokitzapenaren berrikuspena