Orrialde honetan
- Zer da putz moldatzeko makina bat?
- Nola funtzionatzen duen putz-moldeak
- Motak prozesuen arabera: EBM, IBM, ISBM
- Makinaren barruan: kalitatea erabakitzen duten piezak
- Motak egituraren eta modelo-barrutiaren arabera
- Martxan jartzen ditugun materialak
- putz moldatzeko makinek zer egiten duten
- Irteera eta kostua: axola duten zenbakiak
- Nola laguntzen dizugu aukeratzen
- Kalitatea, probak eta ikusten duguna
- Makinaren prezioa eragiten duena
- Fabrikatzaile bati erostea
- Ohiko galderak
Zer da putz moldatzeko makina bat?
Putz moldatzeko makina batek plastikozko erretxina zati hutsetan bihurtzen du, urtuz, forma leun batean eratuz eta forma horren barruan aire konprimitua botaz, molde baten kontra sakatuz. Plastikoa hozten denean eta moldea irekitzen denean, amaitutako produktu hutsa duzu: botila bat, lata bat, bidoia, depositua. Kudeatzen dituzun plastikozko ontzi zurrun ia guztiak putz moldatzeko makina batean edo bestean hasi ziren.
Kategoria zabala da, piezak oso desberdinak direlako: 100 ml-ko kontagailu botila bat eta 220 L-ko bidoi kimiko bat "puztez moldatuta" daude, baina bi makinetan ez da berdina. Ongi aukeratzeak bi gauza ulertzea esan nahi du: forma leuna nola eratzen den (prozesu mota), eta nola eraikitzen den makina hura emateko (egitura). Biak txandaka hartuko ditugu.
Nola funtzionatzen duen putz-moldeak
Estrusio-kolpe bidezko moldaketa - ontzi industrial gehienen atzean dagoen prozesua - begizta estuan egiten da. Hori ulertzeak geroko erabaki bakoitza (kostua, irteera, kalitatea) bistakoa da:
- Urtu eta metro.Estrusio-torloju batek erretxina urtzen du eta fluxu egonkorra eta homogeneoa bultzatzen du trokelaren bururantz.
- Paroia osatu.Urtua trokelaren burutik irteten da hodi huts gisa - parisona. Horma-lodierako kontrolagailu batek hodi hori bere luzeran zehar profilatzen du, plastikoa piezak indarra behar duen tokian esertzeko.
- Pintza.Moldea parison inguruan ixten da. Lotura sinkronikoak eta presio zuzeneko blokeoak plakak paralelo eusten dituzte, piezak distiratu ez dezan.
- Kolpea.Kolpe-pin batek airea injektatzen du (atal askotan beheko putz-sistema batekin) eta parisona barrunbearen aurka puzten da, bere azken forma hartuz.
- Cool.Pieza hoztutako moldearen aurka ezartzen da. Hau izan ohi da urrats luzeena, eta ez estrusoreak ezartzen du zure ziklo-denbora.
- Atera eta amaitu.Moldea irekitzen da, robot beso batek pieza kentzen du eta flasha mozten da. Linea automatizatu batean hau tripulatu gabe exekutatzen da.
Urrats horietako bik lasai erabakitzen dute lerro osoaren ekonomia. Parison profilak zati bakoitzak zenbat erretxina duen ezartzen du; hozteak zenbat azkar egin ditzakezun ezartzen du. Eskuratu bi horiek eta gainontzeko makinak bere burua zaintzen du neurri handi batean, horregatik arreta gehiago merezi dute erosleek lehen aldiz alderatu ohi dituzten titularrak baino.
Motak prozesuen arabera: EBM, IBM eta ISBM
Kolpe moldeatzeko makina oinarrizko hiru prozesu mota daude. Aldea guztiz horretan dagoforma biguna nola egiten denlehertu baino lehen.
| Mota | Forma nola eratzen den | Onena | Produktu tipikoak |
|---|---|---|---|
| Estrusioa (EBM) | Parison hodi gisa estruitu, gero putz egin | Manipulatutako pieza hutsak eta handiak | Jerry latak, bidoiak, tankeak, botilak |
| Injekzioa (IBM) | Aurreforma injekzio bidez moldatua, gero putz egin | Zehaztasun handiko ontzi txikiak | Farmako botilak, pote kosmetikoak |
| Injekzio luzapena (ISBM) | Preforma injektatu, luzatu eta putz egin | PET botila argi eta sendoak | Ur eta freskagarri botilak |
Estrusio putz-moldeaketa (EBM)ontzi industrialen eta eraikitzen dugun prozesuaren zaldia da. Gorputza, heldulekua eta lepoa plano bakarrean sortzen direnez, EBMk beste prozesuek ezin dituzten pieza handi eta heldudunak egiten ditu.Injekzio putz-moldeaketa (IBM)aurreforma zehatz bat moldatzen du lehenik, botila txikien lepoaren zehaztasun bikaina emanez, baina heldulekurik eta pieza handirik gabe.Injekzio luzapena (ISBM)PET preforma bat luzatzen du ur botiletan ikusten duzun argitasun eta sendotasunerako - HDPE industria-pieza desberdineko produktu-familia bat.
Praktikan aukera gutxitan anbiguoa da. Lata, bidoia, depositua edo maneiatutako edozein edukiontzi handi bat estrusio-zati bat da; IBM eta ISBM botila zehatz txikiei eta PET garbiei dagozkie. Zure produktua zein familiatan sartzen den jakiteak zerrenda laburreko makinen aurretik, inoiz egokituko ez ziren bi prozesuren aurrekontuak alderatzea aurrezten da.
Makinaren barruan: kalitatea erabakitzen duten piezak
Bi makinek titular-ahalmen bera parteka dezakete eta guztiz ezberdin joka dezakete, kalitatea osagaietan bizi delako. Hauek dira gure ingeniariek gehien zaintzen dituzten zatiak:
| Osagaia | Zer egiten duen | Zergatik du garrantzia |
|---|---|---|
| Estrusioa eta torlojua | Erretxina urtu eta neurtzen du | 24-25 L/D-ko 50-100 mm-ko torlojuek HDPE urtze egonkorra eta homogeneoa ematen dute - pieza koherenteen oinarria. |
| Die burua + parison kontrolatzailea | Parison horma eratzen eta profilatzen du | MOOG 100 puntuko horma-lodierako kontrolagailua da erretxinaren kostuaren eta piezen indarraren palankarik handiena. |
| Lotzeko unitatea | Moldea itxi eta eusten du | Tira-haga bikoitzeko lokarri sinkronikoa + olio-zilindroaren presio zuzeneko blokeoa platerak paralelo mantentzen dituzte tona handiko pean |
| Puztea eta hoztea | Pieza puztu eta ezartzen du | Kolpe-pin + beheko puzketak piezari forma ematen diote; hozte diseinuak benetako ziklo-denbora gidatzen du |
| Gidatu eta kontrolatu | Makina indartu eta martxan jartzen du | Servo ponpa nagusiak energia mozten du; Mitsubishi PLC + Weinview HMI-k funtzionamendu-denbora babesten du 24/7 lerroetan |
| Automatizazioa | Eraman, kentzea, ikuskatzea | Roboten besoa + beheranzko mozketak kalitatea egonkorra mantentzen dute tripulaziorik gabeko lasterketetan |
Erloju osoan zehar ibiltzen den lerro batean, kontrolaren fidagarritasuna da etekina babesten duena; horregatik, azken ilara horretako inportatutako osagaiek itxura baino gehiago dute garrantzia. Mitsubishi PLC, Weinview HMI eta MOOG horma-lodieraren kontrola ez dira txapak; munduko ia edozein lekutan erabilgarri mantentzen diren piezak dira, beraz, Lagosen edo Limako matxura batek ez du asteetan zehar lerroa geldiarazten.
Motak egituraren eta modelo-barrutiaren arabera
Estrusioaren barruan, makinak parisona nola entregatzen den eta horma nola eraikitzen den arabera taldekatzen dira. Hau da makina zure piezaren tamaina eta bolumenarekin lotzen duzun lekua.
- Etengabeko putz moldeatzeko makina.Parison-ak etenik gabe estruitzen du eta moldeak harrapatzeko: kadentzia handia pieza txiki-ertainetan 30 L inguru, eta trokel anitzeko buru batek botilak hainbat gora egiten dituenean.
- Metagailu (pilatu) putz moldeatzeko makina.Urtu dendak buruan eta kimuak azkar egiten du, parison handiak geldiaraziz: danbor, IBC tankeen, erregai deposituen eta hesien motakoak.
- Geruza anitzeko putz moldatzeko makina.2-6 geruzako trokel-buru batek hesia, birmoldaketa edo kolore-geruzak horma batean batera estruitzen ditu - erregai-tanga eta zehaztapen handiko bidoi kimikoetarako erabiltzen da.
- putz moldeatzeko makina automatikoa.Aipatutako edozein automatizazio osoarekin: robotak ateratzea, kentzea eta ikuskatzea, koherentea ez den martxan jartzeko.
Gure gama propioak 100 ml eta 220 L bitarteko bidoiak hartzen ditu (eta handiagoak eskatuz gero), beraz, fabrika berak olio-botila txiki bat eta NBE-ren araberako bidoi kimiko bat estaltzen ditu:
| Edukiera | Makina mota | Eredu adibideak | Ziklo lehorreko irteera* | Pintzatzea |
|---|---|---|---|---|
| 100 ml - 2 l | Etengabea, trokel bakarra/anitz | 2L bakarrekoa/ geltoki bikoitza | 1.200/h arte | 40 kN |
| 3-15 l | Etengabea, bakarra/bikoitza | 5L / 15Lgeltokia | 450–1.000/h | 65-200 kN |
| 20-60 l | Metagailua | KGB70A / 80A /90A | 500-700/h | 130-280 kN |
| 120-160 l | Metagailua | KGB100B /110A | 300–320/h | 440–760 kN |
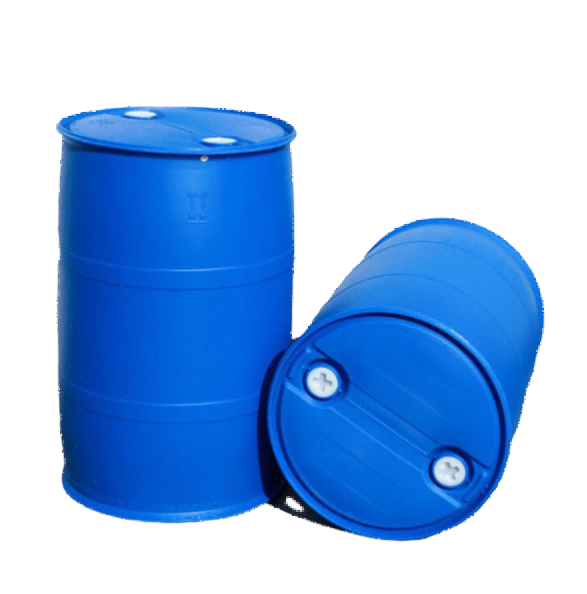
| 220 L+ bidoiak | Kimika-upel berezia | 250L berezia | 17–20/h | eskatuta |
*Dry-zikloa maximo teorikoa da; benetako irteera txikiagoa da. Zehaztapen osoa eta landutako zenbakiak gure murgiltze sakonetan daudemakina bat ontzietametatu makina.
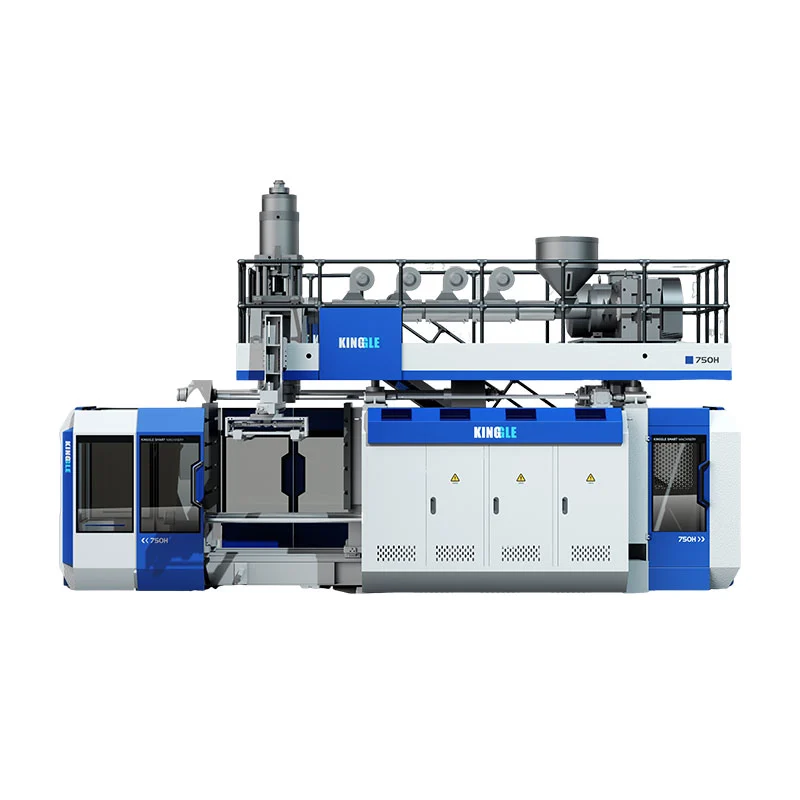
 Etengabea — 5L geltoki bakarra
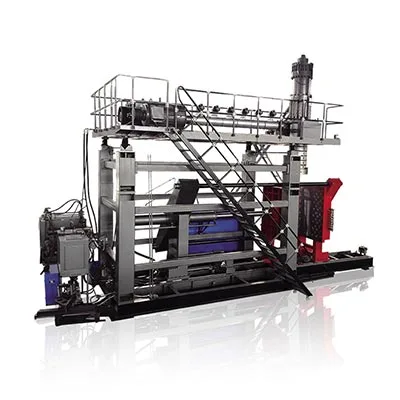
 Metagailua - 60L pieza handietarako
 Metagailua - 250L-ko bidoiak eta tankeak
Martxan jartzen ditugun materialak
Makinak ezartzen du prozesua; erretxinak propietateak ezartzen ditu. Gure estrusio-makinek beheko industria-familia geruza bakarreko edo anitzeko hormetan exekutatzen dute.
| Materiala | Zergatik erabiltzen den | Pieza tipikoak |
|---|---|---|
| HDPEa | Zurruna, kimikoekiko erresistentea, kostu baxua | Jerry latak, botilak, tankeak |
| HMW-HDPE | Inpaktu handia eta estresaren pitzadura-erresistentzia | Kimiko bidoiak, erregai deposituak |
| PP | Beroarekiko erresistentzia, argitasun aukerak | Horma meheko eta bero betetzeko ontziak |
| PVC / PA | Hesi eta berezitasun propietateak | Botila bereziak, hesi-geruzak |
putz moldatzeko makinek zer egiten duten
Aldatu moldea eta makina familia batek industria askotarako balio du. Hauek dira gehienentzako tresna ditugun aplikazio-eremuak:
| Industria | Produktuak |
|---|---|
| Enbalajea | Olio eta detergente botilak, bidoiak, kimiko bidoiak, IBC tankeak |
| Automozioa | Erregai deposituak, aire-hodiak, spoiler-ak |
| Errepideen administrazioa | Trafiko hesiak, konoak, isolamendu kaiak |
| Flotatzailea | Buiak, flotagailuak, pontoiak |
| Logistika eta gehiago | Paletak, tresna-kutxak, mahaiak eta aulkiak, jostailuak |
Irteera eta kostua: axola duten zenbakiak
Bi kalkuluek erabakitzen dute makina bat zure negoziora egokitzen den ala ez, eta biak erraz exekutatzen dira erosi aurretik.
Adibidea - 5 L-ko lata bat 7,2 s-ko zikloan, buru bakarra:
(3600 ÷ 7,2) × 0,8 =400 lata/h· bi txanda ≈6.400/eguneko
Erretxina = pisu zatia × erretxinaren prezioa → adibidez. 0,20 kg × 1,30 $ =0,26 $
Energia = makina kW × $/kWh ÷ zati/h → adibidez. 15 × 0,12 : 400 =0,0045 $
Kontuan izan erretxinak energia eta eskulana gutxitzen dituela pieza bakoitzeko kostuan. Gertaera bakarra da hormaren lodiera zehatzaren kontrolerako kasu osoa: milioika bidaltzen den pieza bati erretxinaren % 5 mozteak edozein elektrizitate faktura baino askoz gehiago aurrezten du, eta horregatik hormaren kontrol ahula duen makina merkeagoa izaten da normalean garestia.
Nola laguntzen dizugu aukeratzen
Erosle batek kontsulta bat bidaltzen duenean, piezaren bidez egiten dugu lan, ez makinaren bidez. Erantzun hauei eta konfigurazio egokia argia izan ohi da:
- Zatirik handiena eta forma.Tamaina eta heldulekua duen ala ez erabakitzen dute estrusioa vs injekzioa, eta etengabea vs metagailua.
- Erretxina eta hormaren zehaztapenak.Hesi edo birmoldatzeko geruzek geruza anitzeko burua behar dute; Nazio Batuen kalifikazioa duten bidoiek hormaren lodieraren kontrol sendoa behar dute.
- Eguneko irteera.Exekutatu irteerako matematika bi txandako orduen aurka geltoki bakarra eta bikoitza aukeratu aurretik.
- Ziurtagiria.Drop-test edo NBEren eskakizunak tresnak eta baliozkotzea aldatzen dute.
- Bakarrik edo giltza eskuan.Eskalatze-lerroek elikadura zentrala, ura eta birrinketa batera hornitzen dituzte.
Kalitatea, probak eta ikusten duguna
Koherentzia da putz-moldearen joko osoa, eta hor agertzen da bi hamarkadako makina berdinak eraikitzen. Egiten eta ikusten ditugun gauza batzuk:
- Horma-lodiera uniformetasuna.Puntuz puntu profilatuta, zati bakoitzak bere erorketa-probaren zehaztapenak betetzen dituen erretxina gutxienarekin - bidali aurretik egiaztatu.
- Jaitsiera proba eta NBEren baliozkotzea.Danbor kimikoko tresnek 3 metroko jaitsiera proba eta NBEren ziurtagiria gainditzen dute gure solairutik irten aurretik.
- Irteera erortzen hasten den lekuan normalean.Ziklo motelagoak biltegiratze-ibilbideari edo hozteari estrusoreari baino gehiago eragiten diote; hori da begiratu beharreko lehen lekua, ez azkena. (Gehiagomaterialaren biltegiratze motela eragiten duena.)
Makinaren prezioa eragiten duena
Ez dago zerrendako prezio bakarra "kolpe moldeatzeko makina" baterako, zehaztapenek kostua aldatzen dutelako. Gidari nagusiak:
- Piezen tamaina eta estutze-indarra.Pieza handiek marko astunagoak eta tona askoz handiagoak behar dituzte, kostuen eragile handiena.
- Trokel-buru kopurua.Twin/multi-die irteera eta prezioa biderkatzen ditu.
- Bakarra vs geruza anitzeko.Geruza anitzeko buru batek gaitasuna eta kostua gehitzen ditu.
- Automatizazioa eta kontrolak.Robotak ateratzeko, kentzeko eta premium kontrolek prezioa igotzen dute, baina funtzionamendu kostua murrizten dute.
- Giltza eskuan sistemak.Elikadura zentrala, ura eta birrintzea aurrekontuari gehitzen zaizkio, baina hondakinak eta lana mozten ditu.
Fabrikatzaile bati erostea
Makina bat hamarkada luzeko harremana da, beraz, atzean dagoenak zehaztapenak bezainbeste axola du. Fabrika gisa, makina bakoitzarekin babesten dugu:
- Bermea.Osagai nagusiek 1-2 urteko bermea dute; higadura piezak doan ordezkatzen dira lehenengo urtean.
- Instalatu eta trebatu.Gure ingeniariak zure fabrikara joaten dira zure operadoreak instalatzeko, martxan jartzeko eta prestatzeko.
- Urruneko laguntza.Alarma-sistemak urrunetik diagnostikatu eta arazoak konpontzeko aukera ematen digu.
- Soluzio pertsonalizatuak.Zure marrazkiak eta konfigurazioak moldatzen ditu zure pieza, erretxina eta irteerara egokituta.
Esaiguzu zure zatia — makina zehaztuko dugu
Bidali zure produktua, tamaina, erretxina eta eguneroko irteera. Mota, konfigurazio eta estutze-indar egokiak gomendatuko ditugu, ziklo errealaren zifrarekin.
Eskuratu aurrekontua Txateatu WhatsApp-enMaiz egiten diren galderak
Zer da putz moldatzeko makina bat?
Plastikozko produktu hutsak egiten ditu erretxina urtuz, forma bigun batean eratuz eta molde baten barruan airez puztuz - botilak, ontzi-ontziak, bidoiak, deposituak, erregai-tanga eta abar egiteko erabiltzen da.
Zeintzuk dira putz moldatzeko makina motak?
Prozesuaren arabera: estrusioa (EBM), injekzioa (IBM) eta injekzio luzapena (ISBM). Egituraren arabera: jarraitua, metagailua eta geruza anitzekoa. Eragiketaren arabera: automatikoa. Estrusioa da ohikoena HDPE ontzi industrialetarako.
Zenbat balio du putz moldatzeko makina batek?
Prezioa piezaren tamainak eta estutze indarrak, trokelen buru kopuruak, geruza bakarrekoak eta geruza anitzekoak eta automatizazioak eragiten du. Estazio bakarreko makina txiki batek metagailu-danbor-lerro handi batek baino askoz gutxiago kostatzen du - partekatu zure pieza eta irteera aurrekontu zehatza lortzeko.
Nola aukeratzen dut egokia?
Hasi zatitik: tamaina handiena, heldulekua edo ez, erretxina, hormaren zehaztapena, ziurtagiria, gero eguneroko irteera. Manipulatutako eta handiek estrusioa erabiltzen dute (txiki-ertaineko etengabea, handientzako metagailua); botila txiki zehatzak injekzioa erabiltzen dute; PET botila argiek injekzio tartea erabiltzen dute.
Zein material exekutatu daiteke?
Estrusio-makinek PE (HDPE eta HMW-HDPE), PP, PVC eta PA erabiltzen dituzte geruza bakarreko edo anitzeko hormetan. Injekzio luzatzeko makinek PET erabiltzen dute botila garbietarako.
Nola neurtzen da irteera?
Zehaztapen-orriek ziklo lehorreko irteera (teorikoa) erakusten dute. Irteera erreala ziklo lehor × 0,75–0,85 ingurukoa da, hozte denborak eta zatiaren pisuak ziklo erreala luzatzen baitute.