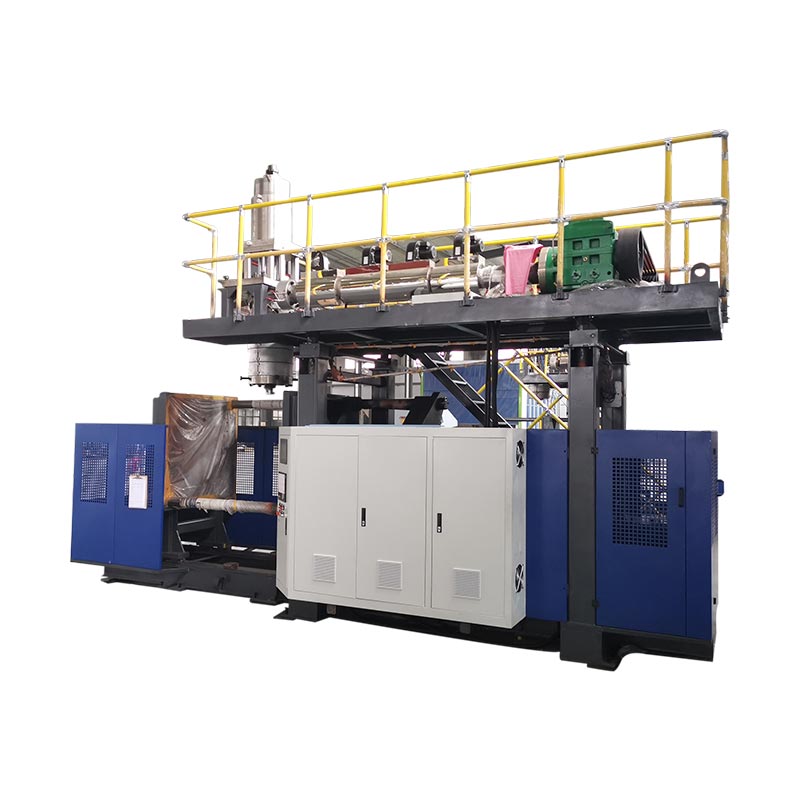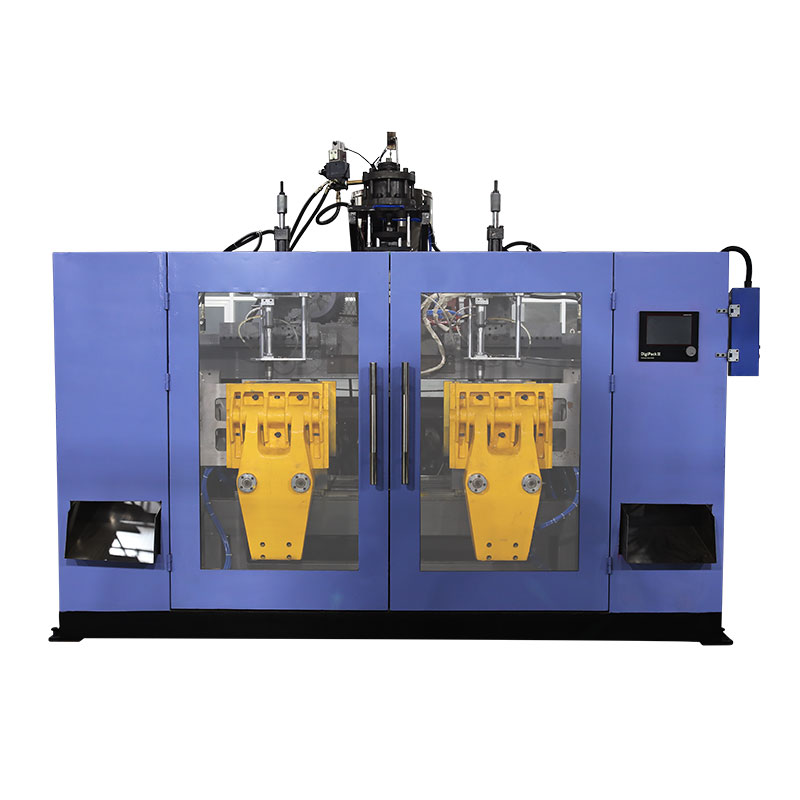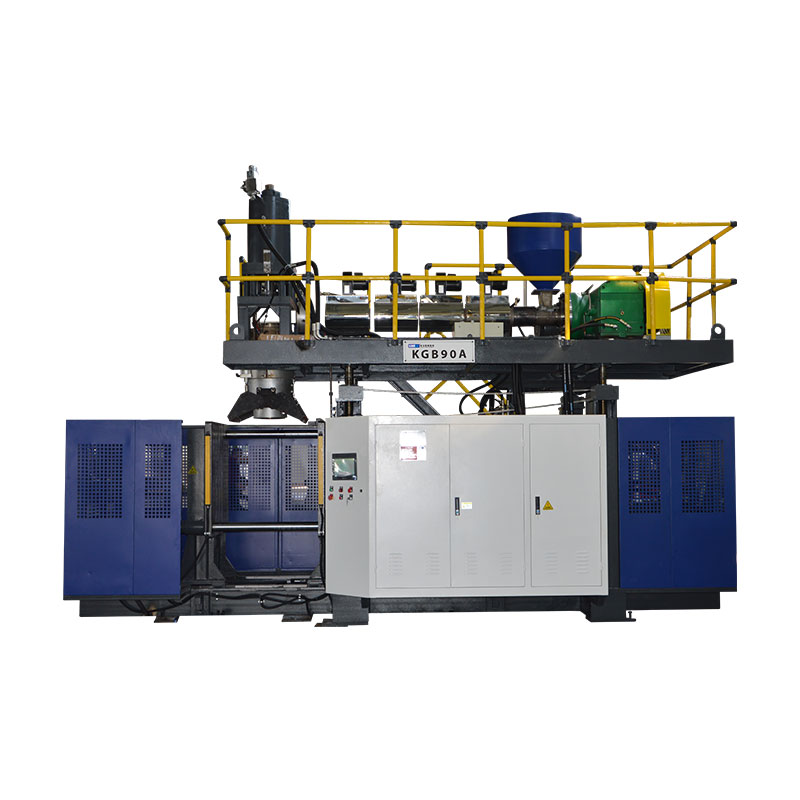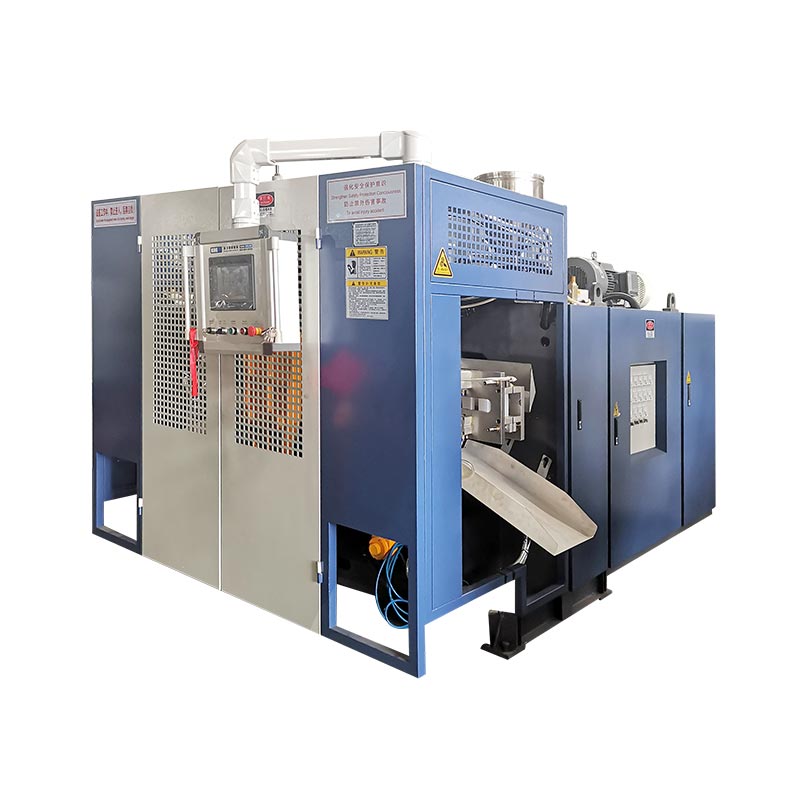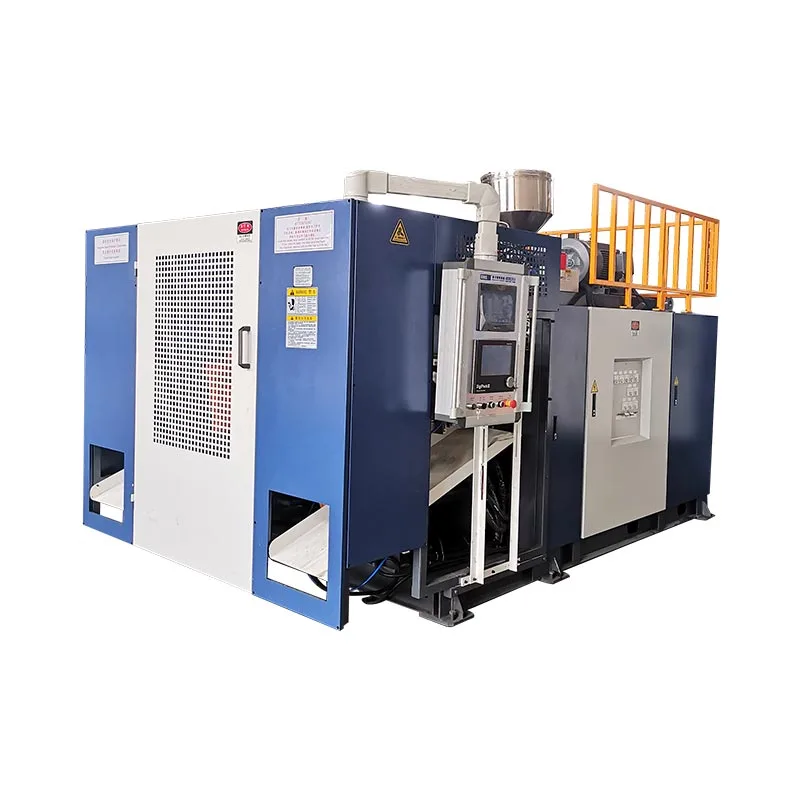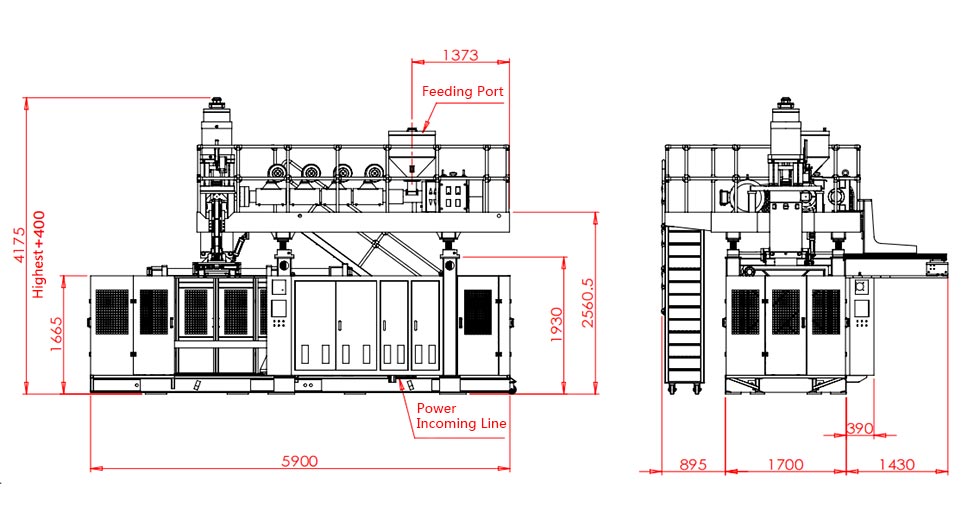
Soplete-makinaren aldaketa molde berria, materialaren ibilbidea, tresneria, errezeta eta beheranzko konfigurazioa behar bezala identifikatzen direnean eta pieza berriak zehaztutako egiaztapenak gainditzen dituenean soilik osatuko da.Ziklo automatikoak hastea tarteko mugarria da, ez amaitu izanaren froga. Metodo praktikorik seguruena eta azkarrena geldialdia baino lehen ahal den guztia prestatzea da, energia arriskutsua isolatzea agerian utzitako lanetarako, funtzioak ordena kontrolatuan berreskuratu eta onartutako lehen produkzio-leihorako denbora neurtzea, onarpen definizioa, trantsizio-galera, onarpen arduraduna eta beharrezko frogak erregistratuta, taldeak hurrengo produkzio-kanpaina hasi baino lehen, produkzio-oinarrizko lerro kontrolatu eta trazagarri batetik.

Terminologia-oharra:Ekoizpen-taldeek lan hau deskriba dezakete estrusio-hots-moldeaketa-makinaren aldaketa gisa, putz-moldeaketa-molde aldaketa, molde-aldaketa, erreminta-aldaketa, botila-lerro aldaketa, putz-moldeaketa kolore aldaketa, putz-moldeaketa erretxina-aldaketa edo putz-moldeaketa errezeta aldaketa. Etiketa hauek gainjartzen dira, baina ez dute beti esparru bera deskribatzen. Lan-paketeak zehatz-mehatz adierazi behar du zein elementu fisiko, material, digital eta beheranzko aldatuko diren.
Aldaketa kontrolatzen duten bost erabaki
- Definitu akabera-puntua onartutako pieza gisa eta ekoizpen-leiho egonkor gisa.
- Identifikatu aldatutako elementu bakoitza: moldea, trokel-tresnak, putz-pin, erretxina, kolorea, errezeta eta beherako ekipoak.
- Eraman egiaztapena, eszenaratzea eta dokumentazioa gelditutako makinaren leihotik kanpo seguru dagoen tokian.
- Erabili guneko baimendutako energia arriskutsuen prozedura inor arrisku-gune batean sartu aurretik.
- Grabatu onartutako konfigurazioa eta froga, hurrengo exekuzioa oinarri kontrolatu batetik hasteko.
| Aldatu domeinua | Lan berriarekin bat etorri behar duena | Berrabiarazi frogak | Ezkutuko menpekotasun tipikoa |
|---|---|---|---|
| Moldea eta interfazeak | Berrikuspen, muntaketa, hozte, putz-pin/nukleo eta ateratze erlazio zuzenak | Eskuzko mugimendu kontrolatua eta ihesik gabeko konexioak | Mahukaren bideratzea, sentsorearen posizioa edo beherako tartea |
| Trokel eta parison tresneria | Onartutako tresnen identitatea, posizio mekanikoa eta kalibrazioa | Parison zuzen eta egonkorra molderako kokatuta | Tresneriaren fitxategia ez dator bat instalatutako hardwarearekin |
| Materiala eta kolorea | Erretxina-maila zuzena, lotea, masterbatch-a eta birmoldaketa-arau onartua | Urtu garbia, homogeneoa eta trazagarria den materialaren trantsizioa | Erretxina edo kolore zaharra maneiatzeko eta urtzeko bideetan geratzen da |
| Errezeta eta kontrolak | Instalatutako produktuen paketearen errezetaren berrikuspena kaleratu da | Agintea eta benetako egoera bat datoz ziklo kontrolatu baten bidez | Produktu-balio zahar batek gordetako errezetatik kanpo bizirik dirau |
| Zatiak eta lerroak onartzea | Marrazkia, ikusizko muga, pisua, horma, neurriak eta proba funtzionalak | Ondoz ondoko edo denboran oinarritutako onarpen-leiho definitua | Mozgailuak, ihes-probatzaileak, garraiatzaileak edo paketeak SKU zaharra erabiltzen du oraindik |
Aldaketa bat botila berria onartzen denean bakarrik osatuko da
Landareek askotan erabiltzen dute hitzaaldaketahainbat ekitaldi ezberdinetarako. Begirale batek erlojua geldi dezake molde berria estutzen denean. Beste batek geldiarazi dezake lehen ziklo automatikoa hasten denean. Kalitateak osatzea ikuskapena gainditzen duen lehen zati gisa defini dezake, eta ekoizpenak, berriz, onartutako piezen lan iraunkorra eska dezake. Definizio hauek zenbaki desberdinak sortzen dituzte, beraz, aldaketa-denbora konparatzeak ez du zentzurik hasiera-puntua eta amaiera-puntua finkatu arte.
Estrusio-hots-moldeaketa-lerro baterako, hasierako puntu erabilgarria irteerako lanetik onartutako azken zatia da. Amaierako puntu erabilgarria sarrerako lanerako onartutako lehen produkzio-leihoa da. Landareak leiho hori definitu behar du. Ondoz ondoko zati kopuru jakin bat izan daiteke, baldintza egonkorretan zehaztutako denbora edo estazio, barrunbe edo trokelen irteeran zehar laginketa-arau bat izan daiteke. Baldintza kontrolatutako produktu edo prozesuaren zehaztapenean dago, ez operadore baten memorian.
Definizio honek moldeak soilik dituen metrika batek ezkutatzen dituen lanak agerian uzten ditu. Jasotzen den produktuak beste trokel edo mandril bat, kolpe-pin, lepoko tresneria, nukleo-mugimendua, parison profila, erretxina, kolorea, birmoldaketa-araua, ihesak probatzeko programa, mozteko tresna, etiketa, garraiatzailearen gida edo ontziratzeko eredua behar ditu. Molde fisikoa instalatuta egonda ere, material eta errezeta trantsizioa plastikozko botila ekoizteko aldaketa osoa izan daiteke.
Emaitza lau neurritan bereizi: makina gelditutako denbora, lehen zati osaturako denbora, onartutako lehen zatirako denbora eta onartutako ekoizpen leihorako denbora. Grabatu konfigurazio errefusak eta garbitu kantitatea denbora horien ondoan. Horrek ez du agintzen zenbaki guztiak eroriko direnik. Galera ikusgai egiten du eta estrusio-hots-moldeaketa-makinaren aldaketa arrakastatsu gisa berrabiarazteko abiarazte azkar baten berri ematea eragozten du, beherako lineak edo kalitate-ateak piezak baztertzen jarraitzen duenean.
Planifikatu produktu berria paketea makina gelditu aurretik
Aldaketa informazio egiaztapen gisa hasi beharko litzateke irteerako lana martxan dagoen bitartean. Eraiki kaleratutako lan-pakete bat, piezaren marrazkia eta berrikuspena, erretxina-maila, masterbatch-a, baimendutako birmoldaketa, xede-pieza-pisua, dimentsio kritikoak, horma-lodiera-kokapenak, ikusizko irizpideak, proba funtzionalak eta espero den paketea identifikatzen dituena. Gehitu moldea, trokel-tresneria, putz-pin, txertaketa, ateratzeko eta beheranzko aparatu-identitateak. Bi elementuk izen komun bat badute, erabili ID iraunkorrak edo berrikuspen bidez kontrolatutako argazkiak, konfigurazio-taldeak itxuraren arabera aukeratzen ez dezan.
Kinggle's argitaratu dasalmenta prozesuaerosleei produktuen argazkiak edo marrazkiak, pisua, tamaina, materiala, lodiera, irteera eta erresistentzia kimikoaren beharrak eskaintzeko eskatzen die makina-soluzio bat hautatu aurretik. Sarrera-kategoria berdinak baliotsuak dira geroko aldaketetan, makinaren konfigurazioa ekoiztu behar den piezarekin lotzen baitute. Produkzio-paketeak jatorrizko kontsulta baino zehatzagoa izan behar du eta benetako makina, molde eta material konbinaziorako onartutako balioak soilik eduki behar ditu.
Jarri hurrengo moldea eta egiaztatutako elementu osagarriak izendatutako eremuan, irteerak, babesik edo material-fluxua oztopatu gabe. Egiaztatu altxatze-puntuak eta plantaren igogailu-plana, baina ez ondorioztatu jasotzeko ahalmena moldearen tamaina nominaletik. Egiaztatu hozte-konexioak, aire-konexioak, sentsoreak, kableak eta lokailuak daudela eta behar bezala identifikatuta. Prestatu material garbiak manipulatzeko ekipoak eta bereizitako edukiontziak irteerako erretxinarako, trantsiziorako materialetarako eta baztertutako piezenetarako. Lineak mozgailua, ihes-probatzailea, etiketatzailea edo garraiatzailea baditu, sartu bere errezeta eta aldatu piezak presttasun berrikuspen berean.
Eutsi prest erabaki labur bat azken zati zaharraren aurretik. Molde-jartzaileak erremintak eta altxatzeko prest daudela baieztatzen du, materiala maneiatzea lote egokiak eta ibilbide garbia berresten du, operadoreak errezeta sarbidea berresten du, mantentze-lanak programatutako edozein lan berresten du eta kalitateak lagin-plana berresten du. Beharrezko elementu bat falta bada, utzi irteerako lana martxan dagoenean. Aurreikusitako geldialdia baino lehen arazoa aurkitzeak geldialdia prestatzeko denbora bihurtzen du segurtasun lasterbiderik hartu gabe.
Kontrolatu energia arriskutsua molde edo tresnen lanen aurretik
Putz-moldeaketa-molde-aldaketak jendea estutu dezake mugimendua, mugitzen diren plakak, putz-pinak, ebakitzaileak, robotak, presio hidraulikoa, presio pneumatikoa, energia elektrikoa, polimero beroa eta erreminta berotua. Gelditzeko botoi arrunt bat sakatzeak ez du arrisku-eremu batean lan egiteko baldintza segururik ezartzen. Enpresaburuak zein zeregin diren zerbitzu-zerbitzua edo mantentze-lanak zehaztu behar ditu, energia-iturri guztiak identifikatu eta guneko makinen berariazko energia kontrolatzeko prozedura aplikatu behar du, trebatu eta baimendutako langileen bitartez.
Estatu Batuetako lantokietarako,OSHA 29 CFR 1910.147ustekabeko dinamizazioak, abiarazteak edo biltegiratutako energia askatzeak langile bat zauritu dezakeen zerbitzuari eta mantentze-lanei buruzkoa da. Energia kontrolatzeko programa bat behar du, hala badagokio prozedura dokumentatuak, prestakuntza eta aldizkako ikuskapena.OSHA 29 CFR 1910.212makina babesteko baldintza orokorra eskaintzen du. Estatu Batuetatik kanpoko lantegiek beren tokian aplikatzen diren legeak, estandarrak eta enpresaburuen prozedurak jarraitu behar dituzte.
Aldaketa-planak probak egiteko edo posizionatzeko aldi baterako energia behar duten zereginei ere aurre egin behar die. Hori ez da inprobisatzeko baimena. Enplegatzaile arduradunak tresnak eta pertsonak garbitzeko sekuentzia betegarria definitu behar du, beharrezkoa den energia bakarrik leheneratu, proba egin, behar denean berriro deskargatu eta kontrolak berriro aplikatuz agerian utzitako lana berriro hasi aurretik. Gortina argi batek, interblokeatutako ateak edo larrialdi-geldialdiak funtzionamendu normala babestu dezake, baina ez da kasualitatez hartu behar energia arriskutsuen prozeduraren ordezko gisa.
Babestu ekipoak pertsonak bezain arretaz. Kinggle-k ostatu hartu duputz moldatzeko makina automatikoa funtzionatzeko eskuliburuaohartarazten du kolpe-pinen mugimendua molde irekiaren egoerarekin koordinatu behar dela eta plataforma eta trokel-burua kokatzeko funtzioak deskribatzen ditu. Interfaze zehatza eta mugimendu seguruaren logika ereduaren, aukeren eta softwarearen bertsioaren arabera aldatzen dira. Hori dela eta, konfigurazio-taldeak makinaren berariazko baimendutako mugimenduak identifikatu behar ditu geldialdia baino lehen, molde esekita edo agerian dagoen tresna bat dagoen bitartean aurkitu beharrean.
Exekutatu sekuentzia kontrolatu bat molde, material eta kontroletan zehar
Hurrengo zortzi etapako sekuentzia nahita idatzita dago kontrol-fluxu gisa, ez prozedura mekaniko unibertsal gisa. Moldea kentzeko urrats zehatzak, finkagailuen balioak, mahukaren metodoa, tresnen tenperatura-mugak eta proba-mugimenduak benetako makina, molde eta plantaren argibideetatik etorri behar dira. Sekuentzia komun baten balioa da eragiketak, tresneria, mantentze-lanak, materialak eta kalitatea eskualdaketa puntu berdinak ematen dituela.
-
Askatu irteerako lana.Identifikatu onartutako azken zati zaharra, gorde behar den prozesuaren erregistroa eta bateratu irteerako erretxina, etiketak eta prozesuan dagoen lana. Onartutako lagin bat kontserbatu landarearen kontrol-planak hala eskatzen badu.
-
Gelditu onartutako egoeran.Jarraitu makina eta erretxina itzaltzeko argibideak. Kontuan izan hopperan, estrusorean, buruan edo metagailuan utzitako material beroa eta etenaldi normal bat erretxina aldaketarako egokia dela suposatu beharrean.
-
Ageriko lanetarako isolatu.Baimendutako langileek guneko energia arriskutsuen eta igogailuen prozedurak aplikatzen dituzte. Egiaztatu isolamendua eta biltegiratutako energia hidraulikoa, pneumatikoa, grabitatorioa eta termikoa inor zehaztutako arrisku-eremuan sartu aurretik.
-
Kendu eta babestu irteerako osagaiak.Deskonektatu, altxatu eta gorde moldea eta haiei lotutako tresneria haien jarraibide kontrolatuen arabera. Tapatu edo babestu konexio garbiak eta erregistratu kalteak, ihesak edo higadura anormalak hurrengo exekuziora pasatu beharrean.
-
Ikuskatu ohiko interfazeak.Egiaztatu muntaketa-aurpegiak, lerrokatze-ezaugarriak, hozte- eta aire-konexioak, sentsoreak, kableak eta babestutako eremu irisgarria. Ezkutuko interfazearen arazo batek molde berriari jarraitu diezaioke eta errezeta akats baten itxura izan dezake.
-
Instalatu egiaztatutako sarrerako paketea.Lotu ID fisikoak kaleratutako lan-paketearekin. Bideratu konexioak atximurtze-, bero- eta mugimendu-arriskuak ekiditeko, eta egin zehaztutako muntaketa- eta konexio-egiaztapenak.
-
Berrezarri funtzioak baimenaren bidez.Garbitu langileak eta tresnak, berriro jarri babesleak, jarraitu onartutako berregimen-prozesua eta egiaztatu baimendutako eskuzko mugimenduak baldintza kontrolatuetan. Egiaztatu agindua, feedbacka eta mugimendu fisikoa ados daudela.
-
Materiala aurkeztu eta produktua sailkatu.Osatu onartutako erretxina edo kolorearen trantsizioa, kargatu kaleratutako errezeta, osatu diagnostiko zatiak, zuzendu frogatutako kausa bat aldi berean eta askatu ekoizpena definitutako onarpen-leihoa igaro ondoren.
Eszenatokiaren jabeak eskualdaketa bakoitza digitalki sinatu edo aitortu beharko luke. Kontrol txiki horrek, esate baterako, "moldea prest dago" hoztea konektatuta ez dagoenean edo "errezeta kargatuta dago" bezalako adierazpen anbiguoak saihesten ditu gailu laguntzaile batek aurreko SKUa daukanean. Denbora benetan non galdu zen ere erakusten du: baimenaren zain, hardwarea kokatzea, interfaze bat zuzentzea, kolore zaharrak garbitzea, parison egonkortzea edo kalitate-proba bat errepikatzea.
Tresneriaren erlazioari buruzko xehetasun gehiago lortzeko, erabili Kinggle-renakestrusioa putz moldatzeko moldeen diseinu-gida. Gelditutako makina batetik ekoizpenera itzulera kontrolatua lortzeko, erabiliputz moldatzeko makina martxan jartzeko kontrol-zerrenda. Artikulu horiek etapa indibidualak zabaltzen dituzte; Aldaketa-orri hau onartutako lanpostu batetik bestera funtzio gurutzatuen eskualdaketaren jabe da.
Tratatu erretxina eta kolore aldaketa materialaren bidearen erabaki gisa
Kolpe-moldeaketa materialaren aldaketa ez da osorik hurrengo poltsa ontzira iristen denean. Irteerako erretxina edo kolorea garraiatzeko lerroetan, kargagailuetan, tolgietan, nahasgailuetan, elikadura-zintzurretan, torlojuan eta upeletan, egokigailuetan, estrusio-buruan, metagailuen fluxu-bideetan eta trokel-tresnetan gera daiteke. Trantsizio-planak bolumen horietatik zeintzuk diren eta material mistoa edo kolorez kanpokoa non bilduko den identifikatu behar du. Era berean, trantsizio-materiala berreskuratu daitekeen, berrogeialdian jarri behar den edo landarearen materialaren arauen arabera bota behar den ere adierazi beharko du.
Jarraitu erretxina hornitzaileak onartutako itzali, abiarazteko eta garbitzeko jarraibideei eta makinaren jarraibideei. Ez pentsa purgatze-material, tenperatura edo kantitate unibertsal batek polimero, koloratzaile eta estrusio-sistema guztietan funtzionatzen duenik. Material naturaletik ilunera aldatzeak ikusgarritasun arazo ezberdin bat sortzen du ilunetik naturalera. Polimero beraren graduen arteko aldaketak urtzearen indarra, puztua, hoztea eta parison portaera alda ditzake oraindik. Polimero-familien arteko aldaketak bateragarritasun eta degradazio berrikuspen zehatzagoa eska dezake. KingglerenaHDPE versus PP putz moldatzeko gidapieza, prozesua eta baliozkotze paketea zergatik birplanteatu behar diren azaltzen du, materialaren izena ordezkapen soil gisa tratatu beharrean.
LyondellBasellrenaputz moldatzeko arazoak konpontzeko gidaKanpoko kutsadura eta degradatutako erretxina trokelen, marraduraren, kolorez kanpoko partikulen eta zuloen iturri gisa identifikatzen ditu. Zehazki, materialak maneiatzeko etxeko garbiketa, birrintze kutsatua, erretxinen arteko garbiketa txarra eta itzaltze edo abiarazte praktika eskasa aipatzen ditu laguntzaile posible gisa. Hauek diagnostiko harremanak dira, ez Kinggle-ren funtzionamendu-puntu.
Eraiki materialaren identifikazio positiboa eskualdaketan. Erregistratu erretxina hornitzailea, kalifikazioa, lotea, masterbatch, proportzioa, birmoldaketa iturria eta nahasketa berria elikadura-sisteman sartu zen denbora. Gorde etiketak edo barra-kodeen erregistroak atxikitako laginekin behar denean. Lehen zati berriek orban beltzak, marra edo kolorea eramatea erakusten badute, denbora-zigiluak eta material-ibilbidearen erregistroak kutsadura edo degradaziotik aurreikusten den trantsizioa bereizten laguntzen dute. Theestrusioa putz moldatzeko akatsen gidasintomatik ebidentzia-matrize zabalagoa eskaintzen du.
Berrezarri errezeta produktu zaharraren hipotesiak inportatu gabe
Gordetako errezeta bat erabilgarria da bere identitatea eta irismena argi daudenean soilik. Sarrerako erregistroan produktuaren berrikuspena, molde eta tresneriaren konbinazioa, erretxina-maila, dagokion kontrolagailu-fitxategia, onarpen-egoera eta azken egiaztatutako data adierazi behar dira. Sarbide-eskubideek kaleratutako produkzio-errezetak eta garapen-saiakuntzak bereizi behar dituzte. Fitxategi bat kargatu aurretik, operadoreak makinaren egoera fisikoa fitxategiarekin bat datorrela baieztatu behar du, errezetaren izena hardwarea zuzena den froga gisa erabili beharrean.
Errezetaren esparrua sistema guztietan banatu daiteke. HMI nagusiak moldeak ireki eta ixteko posizioak, mugimendu-abiadurak, atzerapenak, kolpe-denbora, hozte-denbora, ateratzeko logika eta funtzio-hautaketak izan ditzake. Horma-lodierako kontrolagailu bereizi batek planoaren edo zikloaren informazioa, trokel-hutsunearen balioak eta parison profila eduki ditzake. Behean dauden ekipoek mozketa, ihes-probak edo garraiatzaileen ezarpenak gorde ditzakete. Kinggle-k ostatu hartu duMoog DigiPack III eskuliburuabiltegiratutako edukiontzi-fitxategiek programatutako parison profila eta tresnen kalibrazio-informazioa izan ditzaketela azaltzen du. Gainera, die-gap erreminten kalibrazio zehatza garrantzitsua dela dio ontzi batetik bestera aldatzean.
Froga horrek ezinbesteko arau bat onartzen du: ez kendu software-fitxategi bat funtzionatzeko kalibratu zen tresnatik. Kontrolagailuaren eskuliburu berak dio molde-aldaketak trokel-hutsuneko erreminten aldaketa ere behar duela. Trokel, mandril eta kalibrazio batekin onartutako edukiontzi bat sortu duen fitxategiak ez du balio automatikoki elementu horiek aldatu ondoren. Lantegiak ezarpen nagusiak onartu dituenean, konparatu kargatutako berrikuspena kaleratutako erregistroarekin eta dokumentatu nahitako desberdintasunik. Ez gainidatzi masterra lehen zatiak sintonizatzean.
Erabili eskuzko edo konfigurazio modua makinaren prozedura espezifikoak onartzen dituen mugimenduak soilik frogatzeko. Egiaztatu moldearen sakea, putz-pin edo nukleoaren erlazioa, trokelaren buruaren eta plakaren posizioa, ateratzeko bidea, babesleak eta feedbacka bizikleta automatikoa egin aurretik. Kinggle-ren funtzionamendu-eskuliburuak eskuzko funtzioak deskribatzen ditu eta kolpe-pin mugimendua irekitako moldearekin koordinatu behar dela ohartarazten du. Interfazeak eta aukerako funtzioak aldatzen direnez,HMI ezarpenen eta alarmen gidamakinaren eskuliburu zehatzarekin batera irakurri behar da ordezko gisa erabili beharrean.
Sintonizazioa hasten denean, aldatu kontrolatutako aldagai bat adierazitako arrazoi batengatik, erregistratu balio zaharrak eta berriak eta itxaron prozesuaren erantzuna epaitu aurretik. Parison banaketa, piezaren pisua, estrusioaren portaera, hoztea eta moldearen posizioa elkarreragiten dute. Theparison programazio gidaprofila neurtutako hormaren kokapenekin nola lotu azaltzen du puntuak itxuraren arabera bakarrik leuntzeko ordez.
Lehen zatiak balioztatu aldaketaren arrakasta neurtu aurretik
Lehenengo zati itxiak galdera bakarrari erantzuten dio: lerroak zerbait osa dezake. Ez du frogatzen piezak marrazki, funtzional edo prozesuko baldintzak betetzen dituenik. Tratatu hasierako piezak diagnostiko lagin gisa. Markatu sekuentziaren, orduaren, estazioaren, barrunbearen edo trokelaren irteeraren arabera. Mantendu itzazu ordenan prozesua alboko akats espezifiko bat errepikatzen, noraezean edo errepikatzen ari den ikusteko.
Identitatearekin eta egoera gordinarekin hasi. Egiaztatu pieza eta errebisio zuzena, erretxina eta kolorea, lepoaren edo interfazearen geometria, eraketa osoa, mozketa-ibilbidea eta kalte nabariak. Ondoren, aplikatu kontrolatutako planoa piezaren pisua, hormaren banaketa, dimentsio kritikoak, itxura eta beharrezko proba funtzionalak. Ihesak, erorketak, presioak, kargak, erresistentzia kimikoak edo egokitze probak produktuaren espezifikoak dira; sartzea eroslearen marrazkiak, estandarrak edo baliozkotze-planak eskatzen dituenak bakarrik. Ez asmatu tolerantzia edo lagin-zenbaketa unibertsala.
Onarpen-laginak benetako ekoizpen-antolamendua irudikatu behar du. Estazio bikoitzeko makina batean, probatu bi aldeak. Buru anitzeko edo barrunbe anitzeko konfigurazio batean, gorde buruaren edo barrunbearen identitatea, batez besteko batek huts egiten duen irteera bat ezkutatu ez dezan. Beheko mozgailu bat edo ihes-proba bat sal daitezkeen pieza-prozesuaren parte bada, ekipo hori ere sailkatu. Moldetik pasatzen den botila bat moztu ondoren huts egiten duena ez da onartutako produkzio-emaitza. Thefabrikako onarpen probaren gidaproduktuak, prozesuak eta probak bidaltzen hasi aurretik nola lotu daitezkeen erakusten du; trazabilitatea-printzipio bera aplikatzen da ekoizpen-aldaketetan.
Guardiak, iritziak, utilitateak, eskuzko mugimenduak eta material-fluxua bat datoz onartutako konfigurazioarekin.
Identifikatutako laginek aplikatzen diren marrazki, ikusmen, dimentsio, horma eta baldintza funtzionalak gainditzen dituzte.
Lantegiaren ondoz ondoko edo denboran oinarritutako ekoizpen-leihoa definitutako irteera garrantzitsu guztietan zehar igarotzen da.
Askatu linea lantegiak izendatutako agintaritzaren bidez soilik. Grabatu onartutako laginak eta haiek sortutako errezetaren berrikuspena. Prozesua onartutako leihora iristen ez bada bere sorta kualifikatua utzi gabe, utzi ezarpenak handitzeari eta ikertu tresneria, utilitateak, materiala, makinaren egoera edo jatorrizko prozesuaren diseinua. Kingglerenaerabilgarritasun eskakizunen gidamakinen ezarpenaren arazoa aire, ura edo hornidura elektriko ezegonkortik bereizten laguntzen du.
Murriztu aldaketa-denbora prestaketa geltokitik kanpo eramanez
Aukera seguruena normalean ez da giltza-lan azkarragoa izaten. Gelditutako leihoaren barruan egon behar ez luketen lana kentzen ari da. Berrikusi erregistratutako aldaketa bat eta sailkatu atzerapen guztiak: moldearen zain egotea, berrikuspen bat berrestea, mahuka bat aurkitzea, material-edukiontzi bat garbitzea, fitxategi bat deskargatzea, probako tresna bat aurkitzea, kalitatearen zain edo hondatutako konexio bat zuzentzea. Zeregin horietako asko onartutako azken zati zaharraren aurretik burutu edo egiaztatu daitezke, baldin eta prestaketak produkzioa edo zaintza oztopatzen ez badu.
Sortu exekutatzeko prest dagoen kit bat errepikatzen den produktu-familia bakoitzerako. Egiaztatutako konexio-mapak, babestutako lokailuak, etiketatutako mahukak, sentsore euskarriak, onartutako errezeten erreferentziak, lagin-planak eta beheranzko aldaketen zatiak izan ditzake. Erabili denda-ingurunean bizirik irauten duen ikus-identifikazioa. Gorde moldeak eta erremintak jasotzeko puntuak eta konexio aurpegiak eskuragarri eta babestuta egon daitezen. Kit batek bilaketa eta interpretazioa murriztu behar ditu; ez du inoiz ordezkapena bultzatu behar kontrolatutako elementu bat falta denean.
Estandarizatu interfazeak ingeniaritza berrikusi ondoren soilik. Mahukaren kokapen koherenteak, konektoreen identifikazioak, muntatze-erreferentziak eta errezeten izenak erabakitzeko denbora murriztu dezakete, baina presioa, tenperatura, emaria, mugimendua eta segurtasun-baldintzak bat etorri behar dituzte. Aldaketa azkarreko eginbide bat kontuan hartzen bada, ebaluatu sistema osoa, blokeo positiboa, iritzia, ihesak, mantentze-lanak, akatsak frogatzea eta gunearen arriskuen ebaluazioa barne. Ez bihurtu abiadura-proiektu bat dokumentatu gabeko hardware-aldaketa batean.
Erabili aldaketa-erregistroa hobekuntza bat aukeratzeko. Koloreen garbiketa nagusi bada, ikertu materialaren bideratzea eta onartutako garbiketa-estrategia. Lerrokatzea nagusi bada, ikuskatu biltegiratzea, kokapen-ezaugarriak eta moldearen egoera. Lehen zatiko sintonizazioa nagusi bada, auditoretza errezeten gobernantza, tresnen kalibrazioa eta prozesuen frogak. Kalitate-itxarotea nagusi bada, etapa aurretik kalibratutako neurgailuak eta zehaztu nork askatu dezakeen lana. Helburua onartutako lehen produkzio-leiho errepikagarria da, ez erregistro-aldaketa lehorra eta txatarra ondoren.
Mantentze-lanak ere esplizituki planifikatu behar dira. Aldaketa batek ikuskapenetarako sarbidea eman dezake, baina zereginak konbinatzeak irismena, pertsonak eta energia kontrolatzeko beharrak aldatzen ditu. Erabiliprebentziozko mantentze-lanen zerrendaaurreikusitako esku-hartze bati zer dagokion erabakitzeko. Mantendu mantentze-aurkikuntzak produktuaren konfigurazio-aldaketetatik bereizita, ekipoen arazo errepikariak ikusgai egon daitezen.
Eraiki aldaketa-erregistro bat, hurrengo lasterketa erraztuko duena
Erregistro erabilgarria nahikoa laburra da osatzeko eta lasterketa berreraikitzeko nahiko zehatza. Hasi identitatea: data eta ordua, makina, produktuen berrikuspen eta irteerako eta sarrerako berrikuspenak, moldeen eta tresnen IDak, materialen kalifikazioak eta loteak, errezeten berrikuspenak, taldekideak eta kaleratzeko autoritatea. Gehitu lehenago zehaztutako lau denbora puntuak, gehi purgatze-materialaren, konfigurazio-errefusaren eta atxikitako produktuaren zenbatekoa edo pisua. Landareak ezin badu eremu bat fidagarritasunez neurtu, etiketa ezazu erabilgarri ez dagoela kalkulatu beharrean.
Erregistratu salbuespenak hizkuntza behagarrian. "B molde-zirkuitutik hozteak ez zuen emaririk erakutsi" "uraren arazoa" baino erabilgarriagoa da. "14. errezeta-fitxategia kargatu da; beheranzko probatzailea SKU X-n geratu da" eskualdaketaren hutsegite bat identifikatzen du. Argazkia ustekabeko higadura, ihesak, hondatutako konektoreak edo errepika daitezkeen piezen akatsak dagokion nortasun-markagailuarekin. Lotu zuzenketa lanak mantentze edo ez-adostasun sistemarekin, operadorearen iruzkin batean lurperatu beharrean.
| Erregistro blokea | Gutxieneko eremu erabilgarriak | Galdera erantzuten du hurrengoan |
|---|---|---|
| Lanpostuaren identitatea | Makina, produktu, molde, tresneria, materiala eta errezeten berrikuspenak | Pakete fisikoa eta digitala bat datoz? |
| Denbora | Onartutako azken zati zaharra, lehen zati berria osatua, onartutako lehen zatia, leiho egonkorraren kaleratzea | Non bihurtu zen gelditutako tartea sailkapen denbora? |
| Galera | Garbitu kantitatea, konfiguratu errefusak, atxikitako produktua eta lana rolaren arabera | Geldialdi laburrago batek galera beste leku batera eraman al zuen? |
| Atzerapen kodea | Itxaron, bilatu, konpondu, garbitu, sintonizatu, probatu edo baimena | Zein prestaketa edo sistema arazo hobetu behar da? |
| Onarpena | Laginaren IDak, neurketak, probak, onarpena eta azken errezeta berrikustea | Zein frogak frogatzen du lerroa askatu zela? |
| Salbuespena | Behatutako arazoa, jabea, eustea eta lotutako ekintza | Zer zuzendu behar da lanpostu bera itzuli aurretik? |
Berrikusi behin eta berriz egindako aldaketak produktu-familiaren arabera, lasterketarik onena batean oinarritu beharrean. Bilatu denbora-fase bakoitzaren mediana eta hedapena, errepikatzen diren salbuespenak eta txatar modu errepikatuak. Gertaera ezohiko bizkor bakar batek txeke bat alde batera utzi izana, baldintza idealetatik onura atera izana edo beste onarpen definizio bat erabili izana baliteke. Datuen helburua estandarra eta prestaketa hobetzea da, ez operadoreei babesak saihesteko presionatzea.

Itxi erregistroa uneko onartutako oinarri-lerroarekin eta hurrengo ekintzarekin. Aldaketak konfigurazio hobea sortu badu, bideratu berrikusitako balioak lantegiaren onarpen-prozesuan zehar, maisua eguneratu aurretik. Diseinu-arazoren bat agerian utzi badu, mantendu aldi baterako edukiera ikusgai ingeniaritzak itxi arte. Diziplina honek putz moldatzeko makinen aldaketa bakoitza froga erabilgarri bihurtzen du, txandakako gertaera isolatu bat baino.
Maiz egiten diren galderak putz-moldearen aldaketei buruz
Zer sartzen da putz moldatzeko makinaren aldaketa batean?
Aldaketa osoa moldea, trokela eta mandrila, putz-pin, nukleoa edo txertaketak, erretxina, masterbatch, birmoldaketa-araua, HMI errezeta, horma-lodiera-profila, ateratzea, mozgailua, ihes-proba, garraiatzaile-gidak, etiketak eta paketea izan ditzake. Eremu zehatza irteerako eta sarrerako produktu-paketeen arteko desberdintasunen araberakoa da. Definitu diferentzia horiek geldialdia baino lehen. Moldea bakarrik zerrendatzen bada, taldea material-ibilbide zahar batekin, kontrolagailu-fitxategiarekin edo beheranzko ezarpen batekin berrabiarazi daiteke.
Noiz hasi eta amaitu behar da aldaketa-denbora?
Definizio praktikoa onartutako azken zatian hasten da irteerako lanetik eta sarrerako lanaren onartutako lehen ekoizpen leihoan amaitzen da. Erregistratu tarteko denborak ere lehen zati osatuaren eta lehen zati onartuaren. Lantegiak produkzio-leihoa definitu behar du, esate baterako, ondoz ondoko zati kopuru zehatz bat edo denboran oinarritutako lagin bat dagozkien estazio, barrunbe edo buru guztietan. Definizio bera erabiltzeak etorkizuneko konparaketak esanguratsu bihurtzen ditu.
Nola murriztu dezake landare batek putz-moldea aldatzeko denbora segurtasunez?
Mugitu identifikazioa, eszenaratzea, garbiketa, errezetak egiaztatzea, neurgailuak prestatzea eta kalitatearen plangintza gelditutako tartetik kanpo, non jarduera horiek produkzioa eragotzi gabe egin daitezkeen. Etiketatu interfazeak, babestu biltegiratzea, prestatu lanerako kit espezifikoak eta esleitu jabeak eskualdaketa bakoitzerako. Aztertu itxaron eta zuzenketa denbora molde fisikoaren lanetatik bereizita. Ez ezazu denbora murrizten guardiak saihestuz, energia arriskutsuen kontrolak saltatuz, kalifikatu gabeko altxatze-ekipoak erabiliz edo piezak onartuz beharrezko egiaztapenak gainditu aurretik.
Gordetako errezeta kargatzeak konfigurazioa amaitzen al du?
Ez. Gordetako errezeta batek instalatutako moldearekin, trokelarekin, puzte-pinarekin, materialarekin eta produktuaren berrikuspenarekin bat etorri behar du. Ezarpen batzuk parison kontrolagailu edo downstream makina bereizi batean ere bizi daitezke. Berretsi fitxategi-multzo osoa, frogatu baimendutako eskuzko mugimenduak eta alderatu makinaren benetako portaera kaleratutako oinarrizko lerroarekin. Moog-en DigiPack III eskuliburuak biltegiratutako edukiontzi-fitxategiak parison-profila eta die-gap tresnen kalibrazio-informazioarekin lotzen ditu, horregatik hardware-identitateak eta fitxategi-identitateak konektatuta egon behar dute.
Zergatik agertzen dira puntu beltzak edo kolore-marra material bat aldatu ondoren?
Arrazoi posibleak honako hauek dira: manipulazioan edo urtze-bidean geratzen den material zaharra, kutsatutako erretxina edo birrintzea, geldirik dagoen eremutik askatutako erretxina degradatua, koloreen nahasketa irregularra, berogailuaren akatsak edo itzali eta garbiketa desegokia. Gorde erretxina eta trantsizio erregistroa ezarpenak aldatu aurretik. Jarraitu onartutako makina eta erretxina-hornitzaileen prozedura, ikuskatu materialaren ibilbidea eta sailkatu akatsa ausazkoa den edo parison inguruan konponduta dagoen. Ez pentsa garbiketa metodo unibertsal bat erretxina eta buru guztientzako segurua denik.
Zer informazio bidali behar zaio Kinggleri aldaketa zail bati buruz?
Bidali makinaren eta kontroladorearen identifikazioa, irteerako eta sarrerako produktuen marrazkiak, moldeen eta tresneriaren IDak, erretxinaren kalifikazioak eta loteak, masterbatch-aren eta birmoldaketaren xehetasunak, errezeten berrikuspenak, alarmen historia, erabilgarritasun-irakurketak, aldaketen denbora-lerroa, markatutako lagin-argazkiak eta neurtutako hutsegite-datuak. Sartu bideo bat arrisku-eremu batean sartu gabe atera daitekeenean soilik. Ebidentzia espezifikoek eztabaidak material-bidea, tresneria, kontrol-a, erabilgarritasuna edo zati-diseinu-arazo bat modu eraginkorragoan bereizten uzten du.
Planifikatu makina produktuaren paketearen inguruan
Molde berri baterako, material berrirako edo aldaketa errepikatzeko arazoetarako, bidali benetako piezaren marrazkia, erretxina, xede-probak, molde eta tresneriaren xehetasunak, uneko makinaren informazioa eta ikusitako aldaketa-erregistroa. Kinggle-k makina, tresneria, kontrolak eta ekoizpen-eskakizunak eztabaida ditzake froga multzo beretik.
Bidali zure proiektuaren informazioaEgiaztatutako iturriak eta froga metodoa
Lehenengoen Kinggle orriak eta Kinggle-k ostatatutako eskuliburuak makina-interfazea, proiektu-sarrera eta prestakuntza-esparruaren adierazpenetarako erabili ziren. Kontrolagailuaren fabrikatzailearen eskuliburua gordetako fitxategiak eta tresneria-kalibrazio harremanetarako erabili zen. Erretxin-ekoizleen gida ofiziala erabili zen materiala kutsatzeko eta degradatzeko bideetarako. OSHA araudia Estatu Batuetako segurtasun-muga deskribatzeko soilik erabili zen. Beheko iturririk ez da errezeta unibertsal gisa aurkezten.
- Kinggle-k ostatutako putz-moldeaketa automatikoaren makinen funtzionamendu-eskuliburua, 2026ko irailaren 8an kontsultatua.
- Moog DigiPack III Parison horma-lodiera kontrolatzailearen eskuliburua, MRJ06301, Kinggle-k antolatuta, 2026ko irailaren 8an eskuratua.
- Kinggle Salmenta ProzesuaetaSalmenta Osteko Zerbitzua, 2026ko irailaren 8an kontsultatua.
- LyondellBasell, Kolpe-moldeaketa arazoak nola konpondu, 2026ko irailaren 8an kontsultatua.
- OSHA 29 CFR 1910.147, Energia Arriskutsuen Kontrola, 2026ko irailaren 8an kontsultatua.
- OSHA 29 CFR 1910.212, Makina guztien baldintza orokorrak, 2026ko irailaren 8an kontsultatua.