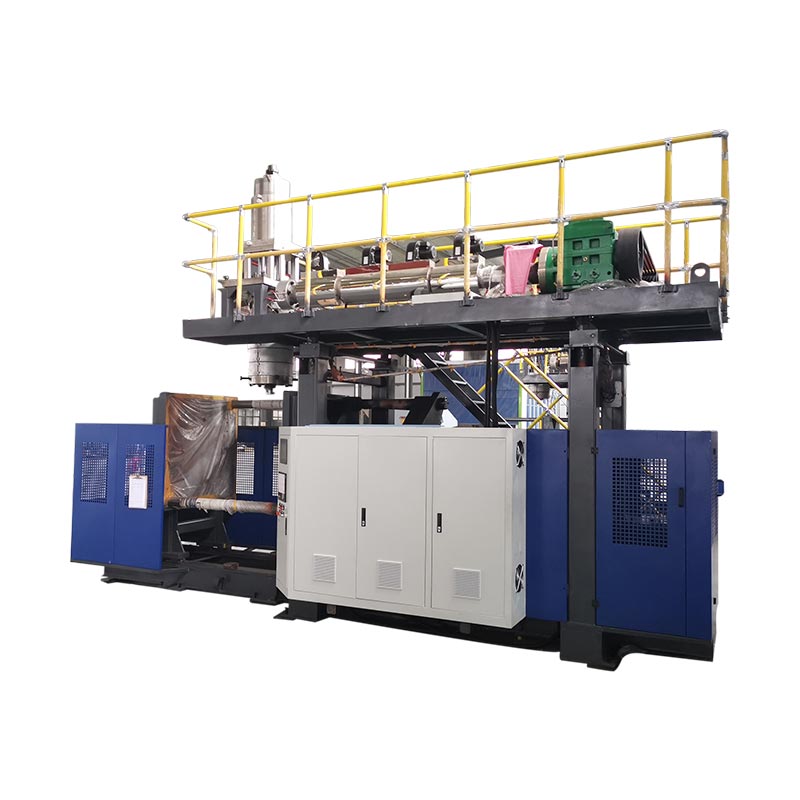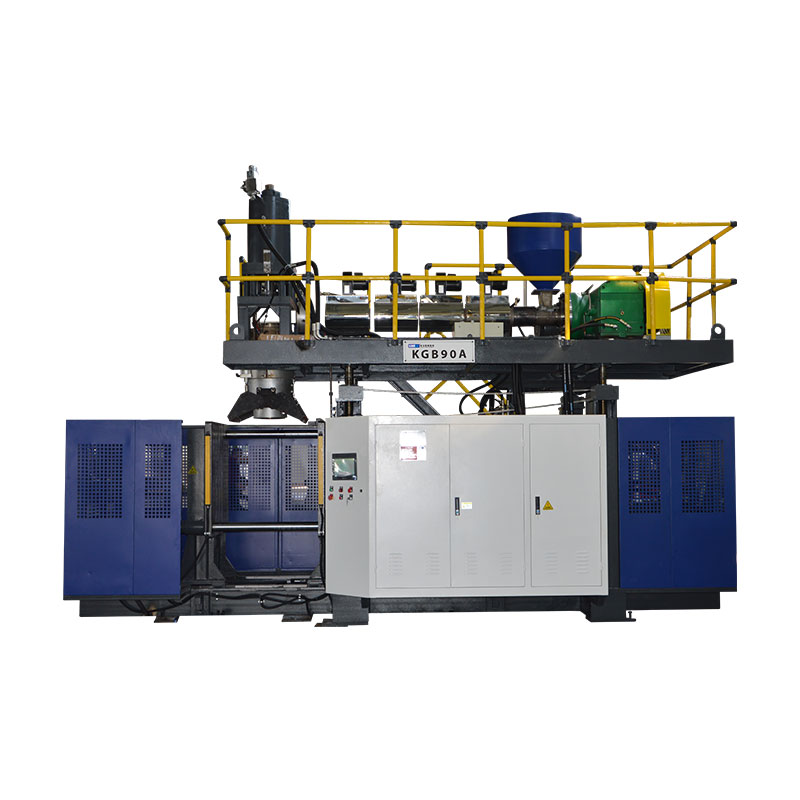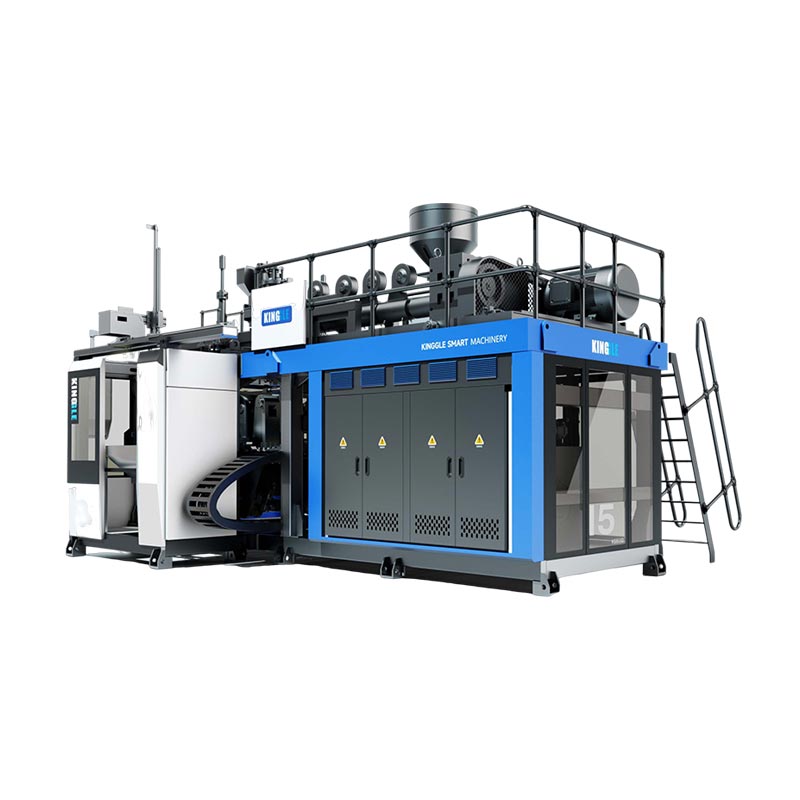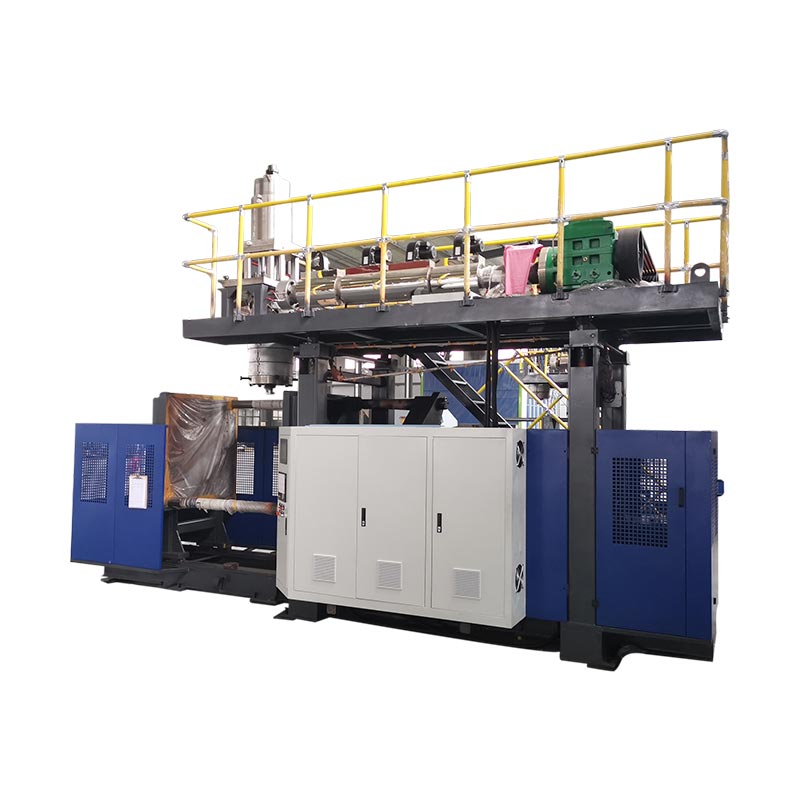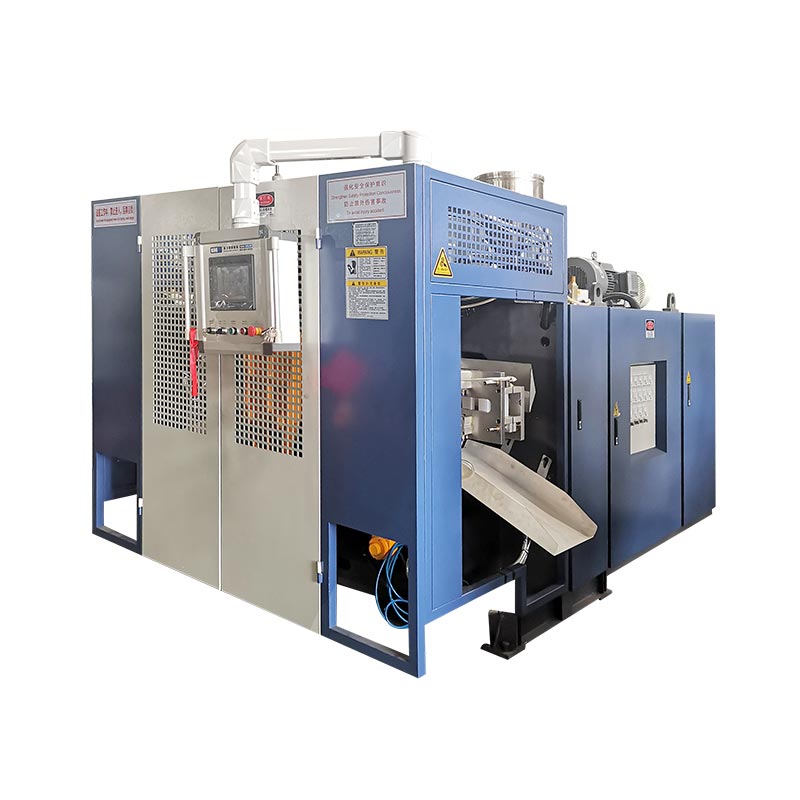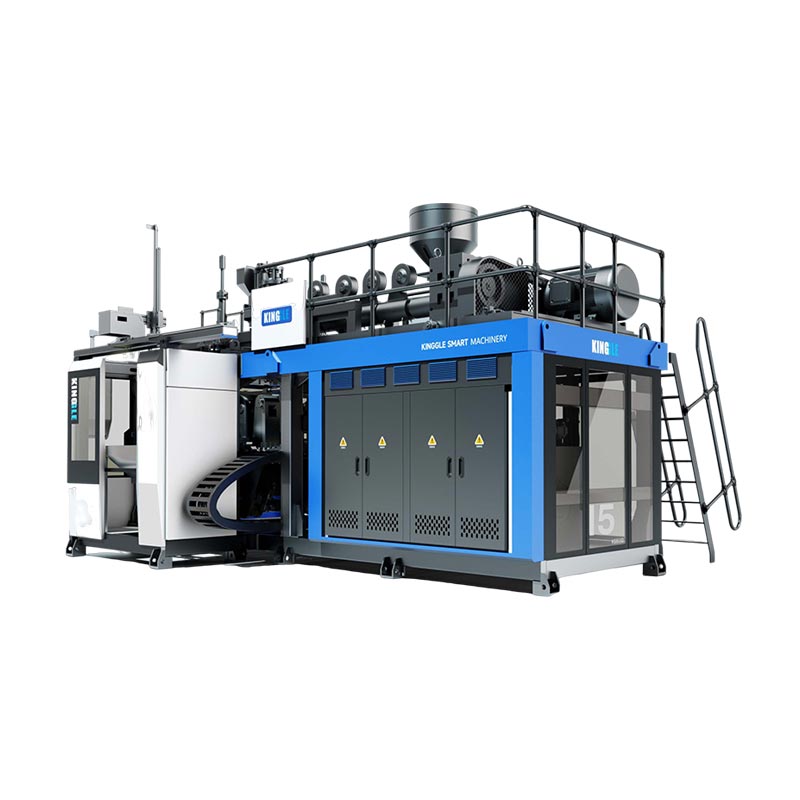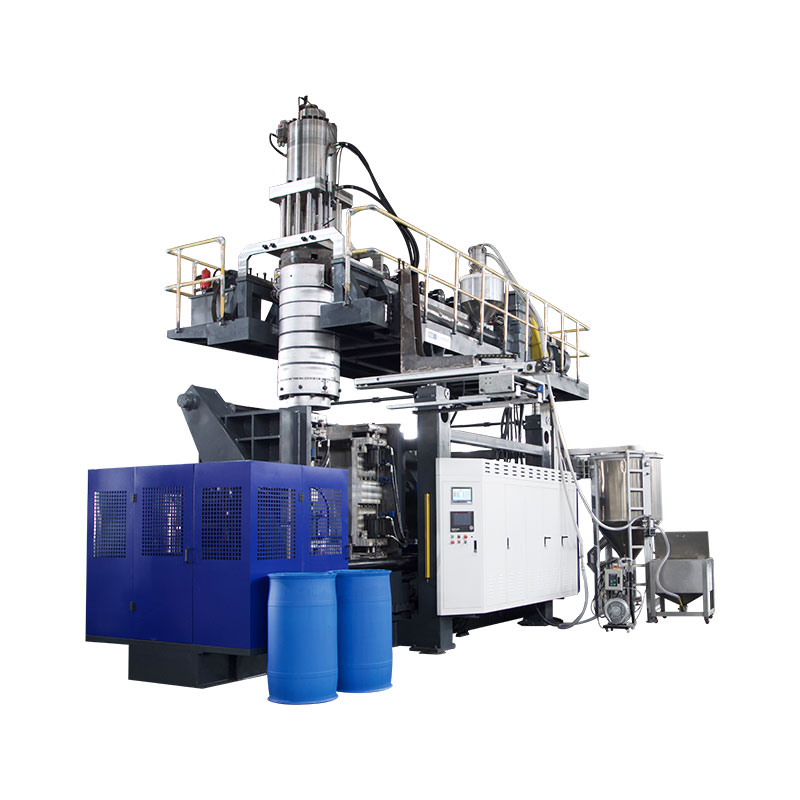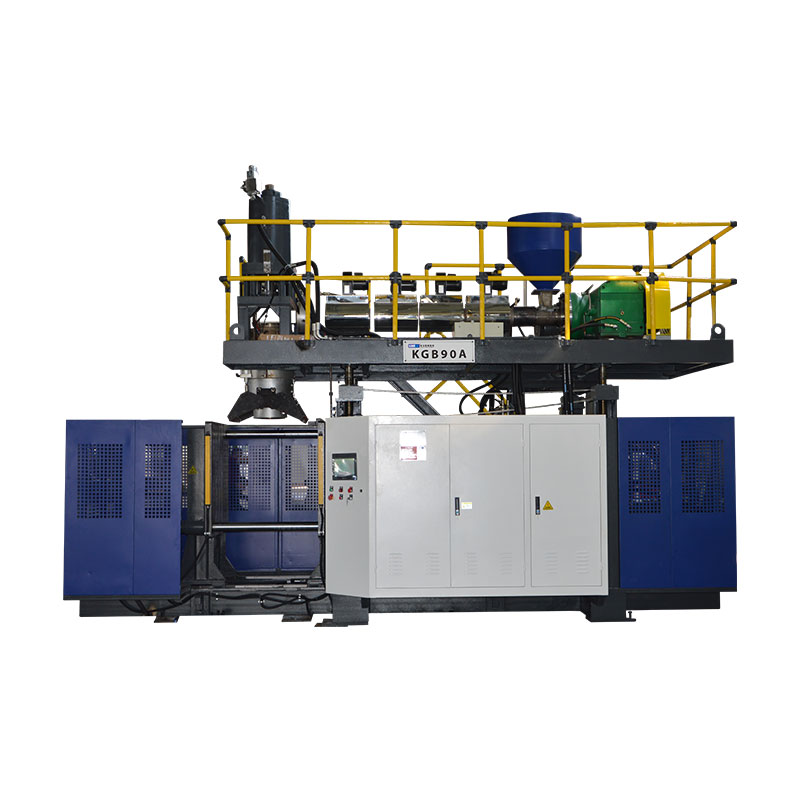
Soplaketa-zikloaren denbora murriztu behar da taldeak uneko zikloa kontsumitzen den neurtu ondoren eta onartutako piezak bere zehaztapena betetzen duela baieztatu ondoren.Hozteak blokerik handiena hartzen du askotan, baina parison entregak, clamp mugimenduak, putzketak, ihesak, ateratzeak eta beheranzko itxaroteak ere ezarri dezakete erritmoa. Eraiki oinarri egonkor bat, izendatu frogatutako muga bat, aldatu hura kontrolatzen duen aldagaia bakarrik, eta, ondoren, konparatu onartutako irteera, hormaren banaketa, dimentsioak, kanporatze ondorengo forma, beharrezko proba funtzionalak eta akatsak ziklo laburragoa mantendu aurretik, produktua, erretxina, moldea, erabilgarritasun-egoera eta azken errezetaren berrikuspena erregistratuta, beste txanda batek emaitza errepikatu ahal izateko.

Ekoizpen-taldeek erabiltzen duten terminologia:putz-moldeaketa-zikloaren denbora optimizatzea, estrusio-kolpe-moldeaketa-ziklo-denbora, botila putz-makinaren ziklo-denbora, putz-moldeaketa-makinaren irteera, ziklo murriztea, hozte-denbora optimizatzea eta putz-moldeaketa ekoizpen-eraginkortasuna. Termino hauek negozio-helburu bera adierazten dute, baina lan teknikoa prozesu neurtu batekin hasten da helburu-portzentaje batekin baino.
Zikloa mugatu daitekeen sei leku
| Ziklo blokea | Neurtu makinan | Laburtu aurretik froga | Geroago ager daitekeen porrota |
|---|---|---|---|
| Parison edo fusilatua | Hasiera/amaiera seinale errepikagarria, parison luzera, jaurtiketa edo metagailuaren posizioa | Entrega egonkorra eta moldearen itxierarekin erlazio zuzena | Sag, parison laburra, zinta, pisua edo profilaren aldaketa |
| Itxi eta blokeatu | Agindua, posizioaren feedbacka eta osatze egoera | Mugimendu argia, itxiera osoa eta makinaren egoera homologatua | Flasha, apurketa-kalteak, itxiera osatugabea edo talka |
| Kolpea eta ihesa | Denbora, makinaren sarrerako aire-egoera eta presioaren portaera ekitaldian zehar | Inflazio osoa, xehetasuna, aireztapena eta askapen segurua | Zati osoa, putz-outa, itsatsita edo goiz irekitzea |
| Hoztea | Hornidura- eta itzulera-baldintza zirkuituaren, moldearen tenperatura-ereduaren eta piezaren egoera kanporatzean | Neurri egonkorrak, horma, lepoa, oinarria eta kanporatze osteko forma | Warpage, lepo obalatua, uzkurdura, rocker hondoa edo bero mozketa |
| Eramatea eta ibaian behera | Robota, garraiatzailea, mozgailua eta probagailuaren sekuentzia | Zatiak interfaze bakoitza ekoizpen erritmoan garbitzen du | Talkak, ataskatzeak, mozketak edo probaren atzerapena |
01 / Oinarrizko lerroaHasi lerroa benetan martxan dagoen zikloarekin
Ziklo-denborako proiektu batek neurketa-puntu errepikagarri bat behar du. Etengabeko estrusio-lerro batean, puntu hori parison ebaketarekin lotutako seinalea izan daiteke edo errepikatutako hurrengo makina-sekuentziaren hasiera. Metagailu-makina batean, ekoizpena hobeto uler daiteke planoaren prestaketaren, metagailuaren posizioaren, kanporatzearen eta moldatzeko sekuentziaren bidez. Aukeratu osatzeko ekitaldi bakoitzeko behin agertzen den seinale bat eta dokumentatu. Ez konparatu makina bateko HMI-helburu bat beste baten eskuz kronometratutako behaketa batekin.
Kinggle-k ostatatutakoaMoog DigiPack III eskuliburuabereizketa argi deskribatzen du. Etengabeko estrusiorako, kontrolatzaileak parison profila ziklo-denborarekin erlazionatu dezake eta ondoz ondoko abiarazte-seinaleen arteko tartea neur dezake. Makina metatzaile baterako, parison profila metagailuaren posizioarekin erlazionatuta dago materiala kanporatzen den bitartean. Desberdintasun horrek garrantzia du, denboraren edizio berak makina batean horma-profila alda dezakeelako bestean efektu desberdina izan bitartean.
Grabatu gutxienez ondoz ondoko gertaera nahikoa aldakuntza normala ikusteko. Lantegiak lagin-epea aukeratu behar du, baina funtzionamendu-eredu erreala estali behar du: bi estazio bikoitzeko linea batean, dagozkion trokelen irteera edo barrunbe guztiak, ohiko piezak kentzea eta askapena arautzen duten urrian beherako ekipoak. Kontuan izan alarmak, geldialdi laburrak eta eskuzko esku-hartzeak bereizita. Sailkatu gabeko geldialdi-denborak barne hartzen dituen batez besteko batek zikloa ezkutatzen du, eta gertaera bakar onenak errepikakortasuna ezkutatzen du.
Gorde onartutako zatia denbora-erregistroaren ondoan. Harrapatu produktuaren eta moldearen berrikuspena, erretxinaren kalifikazioa eta lotea, kolorea edo birmoldaketa araua, errezeta berrikuspena, benetako tenperatura egoera, makinaren sarrerako airearen eta hozte-uraren egoera, zatiaren pisua, horma-kokapen kritikoak, neurriak eta beharrezko proba funtzionalak. Erregistro hau oinarria da. Proba laburrak huts egiten badu, taldeak prozesu ezagun batera itzul dezake, memoriatik berreraiki beharrean.
02 / DiagnostikoaJarraitu hurrengo zikloa mugatzen duen gertaera
HMI gehienek denbora-ezarpenak erraz editatzen dituzte. Erosotasun horrek talde bat ikus daitekeen kopuru handiena murriztea eragin dezake zer kontrolatzen duen jakin aurretik. Apurtu zikloa bloke fisikoetan eta ikusi haien mugak: parison edo jaurtiketa prestatzea, moldeen transferentzia, itxi eta blokeatu, putz-pin mugimendua, puztu, hoztea, ihesa, irekitzea, ateratzea eta beheranzko manipulazioa. Bloke batzuk seriean gertatzen dira. Beste batzuk gainjartzen dira. Ziklo osoa hurrengo osaketa ekitaldia hasi baino lehen amaitu behar den bideak ezartzen du.
Denbora-lerro sinple bat ezarpenen zerrenda baino erabilgarriagoa da. Grabatu bloke bakoitzaren hasiera eta amaiera seinalea eta alderatu komandoa benetako feedbackarekin. Hoztea amaitzen bada baina makinak robotaren seinale garbi baten zain badago, hozte-denbora murrizteak zati beroago bat sor dezake zikloa aldatu gabe. Moldea itzultzean hurrengo parison prest ez badago, irekitze azkarragoak ezin du irteera igo. Mozgailu batek ezin baditu piezak garbitu erritmo berrian, murrizketa ibaian behera mugitu da.
KingglerenaHMI ezarpenen eta alarmen gidaezarritako balioak benetako balioetatik bereizten ditu horregatik. Komando batek kontrolatzaileak eskatutakoa erakusten du. Sentsorearen egoerak, posizioaren feedbacka eta behaketa fisikoak ekintza gertatu den ala ez erakusten dute. Makinaren alarmen historiak sekuentzia eten zuen lehen interblokeoa edo baimentzailea ere ager dezake. Berrezartzeak arrastorik onena kendu dezake.
Sailkatu atzerapen bakoitza errezeta editatu aurretik. Pieza osatzeko eta egonkortzeko denbora produktiboa behar da. Baldintzazko denborak higidura bat babesten du edo egiaztatutako egoera baten zain geratzen da. Saihestu daitekeen itxarotea robot berandu, erabilgarritasun ezegonkorra, hozte-zirkuitu blokeatua, parison inkoherentea, eskuzko berrespena edo beherako pilaketa batetik dator. Mantentze-galerak higadura, ihesak, lubrifikazio eskasak, sentsoreak hondatuta edo lerrokatze arazoengatik datoz. Klase bakoitzak jabe ezberdina eta zuzenketa ezberdina du.
03 / Beroa kentzeaEgiaztatu hozte-errendimendua hozteko denbora moztu aurretik
LyondellBasellrenaPoliolefinen putz moldatzeko gidadio hozteak moldaketa-zikloaren zatirik handiena hartzen duela poliolefinen putz-moldeaketa aplikazio askotan. Gidak ziklo laburragoak lotzen ditu bero-transferentzia-baldintzekin, hala nola urtze-tenperatura, moldearen tenperatura, ur-fluxua eta turbulentzia, nahi den piezaren kalitatea eskatzen duen bitartean. Diagnostikorako norabide erabilgarria da hau, ez Kinggle balio unibertsalen multzoa.
Hasi hozte iturrian eta jarraitu benetako zirkuituari. Erregistratu hozte-hornidura eta itzulera-baldintza ekoizpen egonkorrean, ez bakarrik hozteko pantailan. Egiaztatu moldeak zehaztutako fluxua jasotzen duen eta zirkuitu paraleloak orekatuta dauden. Bilatu zirkuitu epela, mahuka mugatua, kanal kutsatua, konexio okerra, aire-poltsikoa, zigilua isuria edo beste makina batekin partekatutako bero-karga. Theputz moldatzeko makinen erabilgarritasun gidalandareen hornidura eta makinaren sarrera-egoera zergatik bereizi behar diren azaltzen du.
Mapeatu moldea eta kanporatutako zatia. Gainazaleko irakurketa bakar batek ezin du irudikatu lepoko txertaketak, pintze-eremuak, helduleku lodiak, oinarri sakonak eta zirkuitu bereiziak dituen molde bat. Erabili zentralaren onartutako neurketa-metodoa eta konparatu errepika daitezkeen kokapenak. Behatu deformazioa noiz agertzen den: moldearen barruan, ateratzean, mozketan, hozteko garraiatzailean edo pieza gela-egoerara iritsi ondoren. Minutu batean onargarria dirudien zati bero batek lepo obalatua, beheko kulunkaria, uzkurdura edo dimentsio-noraeza ager ditzake.
Formosa Plastics'Polietilenoa Estrusioa Kolpe Moldatzeko Prozesuaren GidaZiklo laburra, moldearen tenperatura altua eta hozte-kanalak blokeatuta daude pieza bat beroegia denean arrazoi posibleen artean. Moldearen hozte nahikoa deformazioarekin lotzen du eta uraren emaria, moldearen tenperatura eta kanalaren egoera egiaztatzea gomendatzen du. Harreman hauek hozte-ikerketa onartzen dute, baina erretxina-maila, moldea eta produktuaren zehaztapenak erabakitzen dute funtzionamendu-leiho onargarria.
Ez jaitsi hozgarriaren tenperatura ohituraz. Kondentsazioa gainazaleko tenperaturaren, giro-tenperaturaren eta hezetasunaren arteko erlazioaren araberakoa da. Moldearen gainean edo inguruan urak piezari eragin diezaioke eta ekipo edo lantokian arazoak sor ditzake. Erregistratu gelaren egoera kondentsazioa funtzionamenduaren mugatik gertu dagoenean, eta jarraitu hozkailu, molde eta plantaren prozedurei. Fluxuaren banaketa hobetzeak edo zirkuitu mugatu bat garbitzeak bero-transferentzia berreskura dezake tenperatura-helburua mugitu gabe.
04 / Piezen diseinuaHormaren banaketak moldeak zenbat bero kendu behar duen aldatzen du
Hozte-eskariak piezako plastikoari jarraitzen dio. Eremu lodi batek eremu mehe batek baino material bero gehiago dauka eta leun gera daiteke inguruko hormak kanporatzeko prest egon ondoren. Hozte-etapa osoa luzatzeak kokapen hori babestu dezake, baina moldeko beste eremu guztiak luzaroago mantentzen ditu. Ziklo luze bat saihestezintzat hartu aurretik, konparatu neurtutako horma-mapa diseinu-eskakizunarekin eta parisonetik barrunberaino espero den tartearekin.
Kinggle-k ostatatutako Moog DigiPack III eskuliburuak azaltzen du parison programazioak produktuaren luzeran zehar trokelen tartea kontrolatzen duela. Gainera, beharrezkoak ez diren horma-atalak hozte luzeagoarekin lotzen ditu eta profila proba-edukiontzietan neurtutako horma-lodieraren arabera egiaztatu behar dela azaltzen du. Erabili harreman hau arretaz. Materiala kentzea ez da ziklo-denbora lasterbide bat, aldatutako piezak produktuari aplikatzen zaizkion pisua, gutxieneko horma, inpaktua, goi-karga, erorketa, presioa, erresistentzia kimikoa eta dimentsio-eskakizunak betetzen ez baditu.
Lehenik eta behin kokatu eskualde beroa edo distortsionatua amaitutako piezan. Ondoren, konektatu posizio hori parison programara, moldearen luzapena, pintxaketa eta hozte zirkuituarekin. Oinarri astun bat profila, buztana harrapatzea edo geometriatik etor daiteke. Helduleku bero batek sareak, tokiko luzapena, aireztapena edo hoztea izan ditzake. Lepo bero batek kolpe-pin kontaktua, txertaketa hoztea, gehiegizko materiala edo askapen atzeratua izan ditzake. Theparison programazio gidaneurketan oinarritutako metodo bat eskaintzen du profilaren materiala mugitzeko, puntuak itxuraren arabera editatzeko beharrean.
Moldearen diseinuak erabilgarri dagoen bero-transferentziaren ibilbidea ere ezartzen du. Kanalaren kokapenak, fluxu-bidea, txertaketak, lepoaren eraikuntza, aireztapena, gainazaleko kontaktua eta zatiketa-lerroaren diseinua mugatu dezakete pieza zenbateraino egonkortzen den. Erabili Kingglerenaestrusioa putz moldatzeko moldeen diseinu-gidautilitateak eta onartutako hormaren banaketa egiaztatu ondoren eskualde bero bera geratzen denean. Murrizketa lokal iraunkor batek baliteke moldeen zuzenketa bat behar izatea, ez beste tenporizadore aldaketa bat.

Mantendu onartutako piezaren pisua emaitza gisa, ez kontrol bakarra. Pisu oso berdina duten bi zatiek hormaren banaketa eta hozte portaera desberdinak izan ditzakete. Errendimendua arautzen duten kokapenak zatitu edo neurtu, eta produktuaren kontrol-planak zehaztutako unean bota osteko forma egiaztatu. Horrela horma-lodierako lana prozesuko froga baliagarri bihurtzen da, materialen aurrezteari buruzko aldarrikapen orokor bat baino.
05 / Makinen logikaEtengabeko eta metagailu makinek ez dute kronometraje eredu bakarra
Etengabeko estrusioa putz-moldeatzeko makina batean, estrusoreak parison bat ematen du etengabe, molde-estazio bat edo gehiago beren sekuentzietan zehar mugitzen diren bitartean. Ziklo-denbora, parison luzera, ebaki-denbora eta horma-lodiera programa, beraz, lotu daitezke. Zikloa aldatzen bada, kontrolatzaileak oraindik ere nahi den profila jarri beharko du parison fisikoan eta moldearen barruan. Profila aldatzen duen geltoki-sekuentzia laburragoa ez da abiadura aldaketa neutroa.
Moog kontroladorearen eskuliburuak denboran oinarritutako profilaren kontrola deskribatzen du etengabeko makinetarako eta posizioan oinarritutako kontrola metagailuetarako makinetarako. Etengabeko konfigurazioan, ziklo-denbora zehaztu dezake hasiera-seinaleen arteko tartetik, hala nola segidako parison mozketak. Metagailuaren konfigurazioan, hormaren profilak metagailuaren posizioari jarraitzen dio kanporatzean. Argitaratutako bereizketa hau da, zergatik lantegi batek makina eta kontrolagailu modua identifikatu behar du beste linea batetik ziklo-denbora metodo bat maileguan hartu aurretik.
Makina metagailu batek behar den planoa prestatu behar du moldaketa-sekuentzia aurrera doan bitartean. Galdetu plastifikazioa edo metaketa amaitzen den moldea hurrengo planorako prest egon aurretik. Metagailua oraindik betetzen ari bada, baliteke moldea irekitzetik segundo mozteak ziklo osoa ez murriztea. Metaketa goiz bukatzen bada, moldaketa eta hozte bidea izan daiteke muga. Grabatu benetako planoaren prestaketa, kuxin edo amaierako posizioa, urtze-egoera eta piezaren pisua helburu-balio batetik prest egotea ondorioztatu beharrean.
Geltokien diseinuak denbora-lerroa ere aldatzen du. Estazio bikoitzeko makina etengabeak estazio bat erabil dezake bestea hozten edo pieza bat askatzen duen bitartean, baina estrusoreak, trokel-buruak, transferentzia-mugimenduak, hozte-sistemak eta beherako ekipoak gainjarri egin behar dute. Kingglerenageltoki bakarreko geltoki bikoitzeko alderaketagaitasun erabaki hori azaltzen du. Buru anitzeko eta barrunbe anitzeko diseinuek ekitaldi bakoitzeko zatiei eta irteera edo barrunbeen arteko orekari eragiten diete; duburu anitzeko versus barrunbe anitzeko gidatermino horiek bereizten ditu.
Erabili izendatzaile zuzena makinak alderatzean. Sortze-gertaera bat ez da beti zati bat. Kontatu onartutako piezak buru, barrunbe eta estazio garrantzitsu guztietatik, eta, ondoren, sartu pieza horiek salgai bihurtzen dituzten mugak. Mugimendu lehor azkarra duen makina batek oraindik onartutako pieza gutxiago ekoizten ditu orduko estrusioak, hozteak, mozteak edo kalitatearen egonkortasunak erritmoa jarraitu ezin badu.
06 / SekuentziaBerreskuratu itxaron denbora arriskurik gainjarri gabe
Hoztea eta parison entrega ulertu ondoren, aztertu ekintzen arteko hutsuneak. Atzerapen bat beharrezkoa baino historikoa izan daiteke, baina sakea, presioa egonkortzea, ihesa, seinalearen berrespena edo eskualdaketa segurua ere eman dezake. Identifikatu atzerapen bakoitzak zer baldintza babesten duen. Ondoren, egiaztatu kontroladoreak egoera horretarako feedback fidagarria duen ala ez. Itxaronaldi finko bat egiaztatutako osatze-seinale batekin ordezkatzeak errepikakortasuna hobe dezake, baina makinaren diseinuak eta onartutako kontrol-logikak onartzen dutenean soilik.
Kinggle-k ostatu hartu duputz moldatzeko makina automatikoa funtzionatzeko eskuliburuadenbora-kategoriak bereizten ditu, hala nola, moldeen itxiera, kolpeen denbora, ihesarekin lotutako ekintzak, moldeen mikro-irekitzea, kolpe-pin mugimendua eta roboten atzerapenak. Eskuliburuak behin eta berriz lotzen ditu balioak benetako produktuarekin edo produkzio-baldintzarekin. Bere interfazea dokumentatutako makina-familiari dagokio eta ereduaren, aukeraren edo softwarearen bertsioaren arabera desberdina izan daiteke, beraz, ez da gomendatutako segundoen zerrenda generiko batean bihurtu behar.
Ikusi sekuentzia fisikoa makinaren prozedurak baimentzen dituen baldintza murriztuetan eta kontrolatuetan. Ziurtatu mahukak, kableak, kolpe-pinak, nukleoak, ateratzeko gailuak eta pieza garbi geratzen direla bide osoan zehar. Irakurri komandoa eta iritzia elkarrekin. Mugimendu bat posizioa goiz iristen bada baina sekuentzia oraindik itxaron egiten badu, aurkitu baimena zehatza. Iritzia berandu edo tarteka iristen bada, konpondu sentsorea, mekanismoa edo erabilgarritasun-kausa ezkutatzen zuen tenporizadorea murriztu aurretik.
Beheko lanak denbora-lerro berekoak dira. Robot batek moldea azkar garbitu dezake, baina piezak dagoeneko beteta dagoen garraiatzaile batean jar ditzake. Mozgailu batek piezaren tenperatura egonkorra behar izan dezake. Ihes-probagailu bat botila-lepo bihur daiteke makinaren irteera igo ondoren. Erregistratu ilararen luzera eta geldialdiaren kausak lehen exekuzio iraunkorrean, ez bakarrik makinako ziklo batzuetan zehar. Makina seguruenaren ziklorik azkarrena ez da erabilgarria akatsak edo pilaketak geltoki batera mugitzen baditu.
07 / EsperimentuaExekutatu beste txanda batek errepikatu dezakeen ziklo-denbora kontrolatutako proba bat
Proba baliagarri bat galdera batekin hasten da: "B moldearen zirkuitua isurketa segurua mugatzen al da?" edo "Robotak garbitzeko atzerapena mantentzen al da sentsorea egiaztatu ondoren?" Ez da hasten "Zikloa azkarrago". Adierazi ustezko murriztapena, aldaketa, espero den erantzuna eta epaiketa baztertu dezaketen zatien egiaztapenak. Esleitu pertsona bat errezeten aldaketak kontrolatzeko eta pertsona bat emaitzak grabatzeko, laginen artean hainbat doikuntza gerta ez daitezen.
-
Onartutako oinarri-lerroa izoztu.Gorde edo inprimatu kaleratutako ezarpenak, identifikatu produktuaren paketea eta gorde onartutako laginak. Erregistratu benetako zikloaren aldakuntza eta onartutako irteera baldintza egonkorretan.
-
Izendatu muga bat.Erabili sekuentziaren denbora-lerroa, hozte-mapa, erabilgarritasun-irakurketak, alarmen historia eta beherako behaketak. Idatzi muga hori adierazten duten frogak.
-
Zehaztu baimendutako aldaketa.Erabili makina, molde eta erretxinaren dokumentazioa. Ezarri kontrolatutako doikuntza-muga eta itzulera-puntu bat. Ez aldatu beste aldagai bat behaketa leihoan zehar.
-
Ezarri errefusa abiarazleak.Sartu seinale garrantzitsuak, hala nola parison ezegonkorra, mugimendu osatugabea, pieza beroak edo itsatsiak, deformazioa, dimentsio-mugimendua, pisua edo hormaren hutsegitea, flash, leherketa, alarmak, ataskatzea edo portaera ez-segurua.
-
Exekutatu egonkortze bidez.Markatu zatiak denbora, geltoki, burua edo barrunbearen arabera. Ez epaitu egoera berria lehen piezatik aldatutako aldagaiak egoera egonkorrera iristeko denbora behar badu.
-
Neurtu onartutako produkzio-leihoa.Kontrol bisualak, pisuak, horma, dimentsioak eta funtzionalak aplikatzea. Sartu beheranzko mozketak, probak eta paketeak salgai dagoen pieza bat definitzen dutenean.
-
Mantendu, baztertu edo ikertu.Mantendu aldaketa definitutako leihoa pasatzen denean eta onartutako irteera hobetzen denean soilik. Berrezarri oinarrizko lerroa kalitatea edo kontrola hondatzen bada. Ireki tresneria, erabilgarritasuna edo mantentze-ekintza bat probak kausa fisiko bat agerian uzten duenean.
Lagin-planak lerroarekin bat etorri behar du. Estazio bikoitzeko makina batean, sartu bi aldeak. Buru anitzeko konfigurazioan, gorde buruaren identitatea. Barrunbe anitzeko molde batean, gorde barrunbearen identitatea praktikoa denean. Batez besteko zirkuitu bero bat edo irteera mehe bat ezkutatu dezake. Theputz moldatzeko akatsen gidaEredu finkoek eta ausazkoek egiaztapen desberdinak nola eramaten dituzten erakusten du.
Proba-erregistroek balio zaharra, balio berria, aldaketa-denbora, arduraduna, benetako zikloaren banaketa, material-lotea, erabilgarritasun-egoera, laginaren IDak, neurtutako emaitzak, errefusak eta azken erabakia izan behar dituzte. Argazkiak baliagarriak dira forma eta akatsak kokatzeko, baina ez dituzte neurriak ordezkatzen. Prozesua oinarrira itzultzen bada, erregistratu hori ere. Epaiketa huts batek ideia bera errepikatzea eragotzi dezake oraindik.
08 / EdukieraKalkulatu onartutako piezen irteera, ez ziklo lehorreko mugimendua
Ziklo lehorreko irteerak makinaren mugimendua deskribatzen du material osoa, hozte eta onarpen partzialeko zamarik gabe. Mugimendu-gaitasuna egiaztatzeko erabilgarria da, baina ez da sal daitekeen ekoizpenaren promesa. Produkzioaren kalkulu batek benetako pieza, erretxina, moldea, buru edo barrunbeen zenbaketa, hozte sistema, downstream ekipamendua eta onarpen metodoa erabili behar ditu. Horregatik Kingglerenaproiektuaren informazio prozesuaproduktuaren tamaina, pisua, materiala, lodiera eta irteera baldintzak eskatzen ditu makina bat gomendatu aurretik.
Neurtu onartutako irteera zuzenean ekoizpen-leiho adierazgarri batean. Zenbatu zehaztutako kaleratze-irizpideak gainditzen dituzten zatiak bakarrik eta erregistratu banan-banan aurreikusitako geldialdiak, planifikatu gabeko geldialdiak, konfigurazio-galerak eta errefusak. Ez ezkutatu argitu gabeko eraginkortasun faktore bakar baten barruan. Lineak gertaera bakoitzeko hainbat zati sortzen baditu, uztartu zenbaketa estazio, buru edo barrunbearen arabera, irteera desgaitu bat guztizkoaren barruan desager ez dadin.
| Metrikoa | Kalkulua edo behaketa | Erabili | Ohiko txostenaren errorea |
|---|---|---|---|
| Ziklo segundoak | Gertaera beraren arteko denbora ziklo egonkor errepikatuetan | Makina-gertaera erritmoa eta aldakuntza erakusten ditu | Gertaera laburrenaren berri ematea |
| Ekitaldi bakoitzeko zatiak | Konformazio-ekitaldi oso batek askatutako pieza fisiko onartuak | Buruak, barrunbeak eta estazioak bolumenarekin lotzen ditu | Saltoki bakoitza ekoizten ari dela suposatuz |
| Orduko irteera teorikoa | (3.600 / ziklo segundo) × zatiak gertaera bakoitzeko | Plangintza-konparazioa etenik gabeko baldintzetan | Emaitza deitzea bermatutako ekoizpena |
| Onartutako orduko irteera | Onartutako piezak/behatutako produkzio-orduak | Probatutako produktu-paketearen irteera erabilgarria erakusten du | Purga, konfigurazioa edo baztertutako piezak zenbatzea |
| Aldatu emaitza | Onartutako irteeraren ondoren minus onartutako irteeraren ondoren, bat datozen baldintzetan | Aldaketak benetako helburua hobetu duen ala ez probatzen du | Produktu, txanda edo utilitate desberdinak alderatuz |
Abiaduraz gain kalitatearen berri eman. Sartu pisua eta hormaren emaitzak, dimentsio kritikoak, proba funtzionalaren emaitza, txatar edo atxikipenen zenbaketa, erabilgarritasun egoera eta errezeta berrikustea. Bi segundoko murrizketak ez du esanahi autonomorik jatorrizko zikloa, zati kopurua, onartutako etekina eta proba-baldintzak gabe. Artikulu honek, beraz, ez du ehuneko hobekuntza helbururik argitaratzen. Emaitza eroslearen lerroko datuetatik etorri behar da.
Makina edo molde berri baterako, zehaztu irteera metodoa probaren aurretik. Kingglerenafabrikako onarpen probaren gidaneurtutako ibilbidea produktu, material, molde eta erabilgarritasun baldintza zehatzekin nola konektatu azaltzen du. Erabiliabiarazte-zerrendadenboraren aurretik egoera egonkorra ezartzeko, etaaldaketa-gidakonfigurazio-galera ekoizpen egonkortik bereizita mantentzeko.
09 / MugakGelditu proba prozesuak kontrola galtzen duenean
Gelditu eta berrezarri onartutako egoera babesa, blokeoa, larrialdi-geldialdia edo energia arriskutsuen kontrola ez bada nahi bezala funtzionatzen. Gelditu makinaren ustekabeko mugimenduagatik, talka arriskuagatik, portaera hidrauliko edo pneumatiko ezohikoengatik, hondatutako presioko osagaiengatik, gainberotze elektrikoagatik, ihesengatik edo bistaratzen den feedbackaren eta posizio fisikoaren arteko desadostasunagatik. Ziklo-denborazko lanak ez du inoiz baimentzen matxura baten inguruan funtzionatzea.
Froga zatiek ere epaiketa geldiarazi dezakete. Begira ezazu jada posizio egokian iristen ez den parison bat, moldeen itxiera osatugabea, distira gorakada, pisu ezegonkorra, horma meheak, leherketak, xehetasun osatugabeak, itsastea, moztutako kalteak, deformazioa, lepo obalatuak, baskularrak, uzkurtzea edo proba funtzionalaren hutsegitea. Formosa-ren prozesu-gidak sintoma horietako hainbat gehiegizko beroarekin, nahikoa hoztearekin, ziklo labur batekin edo hozte-kanalarekin lotzen ditu. Erabili sintoma diagnostiko zuzena berriro irekitzeko, hozte-denbora zabala gehitu beharrean, kausa aurkitu gabe.
Igotu mugak molde-kanal aldaketa, trokel edo puzte-pin aldaketa, kontrol-programa aldaketa, interblokeo aldaketa, presio-sistemaren lana edo erretxina eta makinaren leiho kualifikatutik kanpo funtzionatzea eskatzen duenean. Erabiliprebentzio mantentze-gidaekipoen aurkikuntza errepikagarrietarako. Higatutako mekanismo batek zikloa moteldu dezake, baina komando azkarrago batek ez du konponduko.
Amaitu proiektua kaleratutako oinarrizko lerro batekin. Eguneratu errezeta lantegiaren onarpen-prozesuaren bidez soilik, erantsi lagina eta neurketa-erregistroa, eta adierazi zein produktu, molde, erretxina eta makinen konfigurazioa hartzen duen emaitza. Gorde baztertutako entseguak aldaketen erregistroan. Hurrengo txandak onartutako zikloa erreproduzitu eta bere mugak azal ditzakeenean, hobekuntza ekoizpen arrunterako prest dago.
10 / ErantzunakMaiz egiten diren galderak putz-moldearen ziklo-denborari buruz
Zerk zehazten du estrusioa putz moldeatzeko zikloaren denbora?
Ziklo-denbora parison edo jaurtiketa prestaketan, moldeen mugimenduan, puzten, hozten, ihesean, irekitzean, ateratzean eta beheran maneiatzen den bide motelenaren arabera zehazten da. Produktuaren geometriak, hormaren banaketak, erretxinaren portaerak, moldeen hozteak, makinen arkitekturak eta onartutako piezen irizpideek eragiten dute bide horretan. Neurtu benetako sekuentzia eta feedback-seinaleak zein tenporizadore arduratzen den erabaki aurretik.
Hoztea beti al da putz moldatzeko zikloaren zatirik luzeena?
Hozteak moldaketa-zikloaren zatirik handiena hartzen du poliolefina aplikazio askotan, LyondellBasell-en putz-moldeaketa gidaren arabera, baina ez da automatikoki linea guztietan muga aktiboa. Parison entregak, metagailuak betetzeak, moldeen transferentzia, roboten garbiketa, mozketa edo probak goberna dezakete hurrengo hasiera. Denbora-lerro batek erakusten du hoztea murrizteak ziklo osoa aldatuko lukeen edo pieza beroago kanporatuko lukeen.
Nola murriztu daiteke hozte-denbora deformaziorik eragin gabe?
Lehenik eta behin egiaztatu hozgarriaren hornidura eta itzulera baldintzak, zirkuituaren oreka, kanalaren garbitasuna, moldearen tenperatura eredua eta piezaren kokapen beroa. Konparatu hormaren banaketa marrazkiarekin eta onartutako prozesuarekin. Aldatu dokumentatutako baldintza bat, utzi prozesua egonkor dadin eta egiaztatu dimentsioak eta forma behar den kanporatze-tartearen ondoren. Tokiko eskualde bero bera geratzen bada, baliteke moldeak edo hormaren banaketak ingeniaritza berrikustea behar izatea.
Ziklo laburrago batek beti handitzen al du putz-moldeaketaren irteera?
Ez. Irteera handitzen da aldatutako zikloa lerro-murriztapena denean eta pieza osagarriak onartzen direnean soilik. Makina-gertaera azkarrago batek pieza beroagoak, errefus gehiago, robot-blokeatzeak, kalteak mozteak edo probatzaileen atzerapena sor ditzake. Konparatu onartutako piezak ikusitako ordu bakoitzeko produktu, material, molde, erabilgarritasun eta kalitate baldintzetan. Mantendu ziklo lehorreko mugimendua, irteera teorikoa eta onartutako ekoizpena zifra bereizi gisa.
Nola eragiten du parison programazioak ziklo-denboran?
Parison programazioa produktuan materiala dagoen tokian aldatzen da. Beharrezkoak ez diren eremu astunek hozte gehiago behar dute, eta eremu meheek produktuaren probak huts egin ditzakete. Etengabeko makinetan, horma-profila ziklo-denborarekin ere sinkroniza daiteke; beraz, denbora-aldaketa batek profilaren kokapena alda dezake. Egiaztatu hormaren kokapenak, piezaren pisua eta profilaren lerrokatzea ziklo-aldaketa baten ondoren, gordetako kurba zuzena dela suposatu beharrean.
Zer datu bidali behar zaizkio Kinggle-ri ziklo-denbora arazo baterako?
Bidali makinaren eredua eta kontroladorearen bertsioa, produktuaren marrazkia, moldeen eta tresneriaren IDak, erretxina kalifikazioa eta lotea, errezeten berrikuspena, kokapen seguru batetik ateratako zikloaren bideoa, gertaeren kronograma, alarmen historia, piezaren pisua eta horma-mapa, dimentsio kritikoak, akatsen argazkiak, makinaren sarrerako airea eta hozte-uraren behaketak, beheranzko geldialdiaren kausak eta epe jakin batean onartutako irteera. Froga honek hozte, tresneria, kontrolak, utilitateak, materiala eta linea-balantze-kausak bereizten laguntzen du.

Eztabaidatu produktua eta zikloa sistema bakar gisa
Bidali benetako piezaren marrazkia, erretxina, moldea, makinaren konfigurazioa, egungo zikloaren kronograma, erabilgarritasun-behaketak eta neurtutako kalitate-emaitzak. Kinggle-k makina, tresneria, kontrolak eta ekoizpen-helburuaren inguruko frogak berrikus ditzake.
Bidali zure ekoizpen-datuakGida honetarako erabilitako iturriak
Kinggle-k ostatutako eskuliburuek dokumentatutako kontrolei eta makinen sekuentziari buruzko adierazpenak onartzen dituzte. Polimero-ekoizleen gidek hozte eta akatsen erlazioak onartzen dituzte. OSHA iturriak Estatu Batuetako segurtasun mugarako sartzen dira. Iturri horietako batek ere ez du ziklo unibertsaleko helbururik hornitzen produktu edo makina bakoitzeko.
- Kinggle-k ostatutako putz-moldeaketa automatikoaren makinen funtzionamendu-eskuliburua, 2026ko irailaren 8an kontsultatua.
- Moog DigiPack III Parison horma-lodiera kontrolatzailearen eskuliburua, MRJ06301, Kinggle-k antolatuta, 2026ko irailaren 8an eskuratua.
- LyondellBasell, Poliolefinen Blow Moldingrako gida, 2026ko irailaren 8an kontsultatua.
- Formosa Plastics, Polietilenozko Estrusioa Kolpe Moldatzeko Prozesuaren Gida, 2026ko irailaren 8an kontsultatua.
- OSHA 29 CFR 1910.147, Energia Arriskutsuen Kontrola, 2026ko irailaren 8an kontsultatua.
- OSHA 29 CFR 1910.212, Makina guztien baldintza orokorrak, 2026ko irailaren 8an kontsultatua.