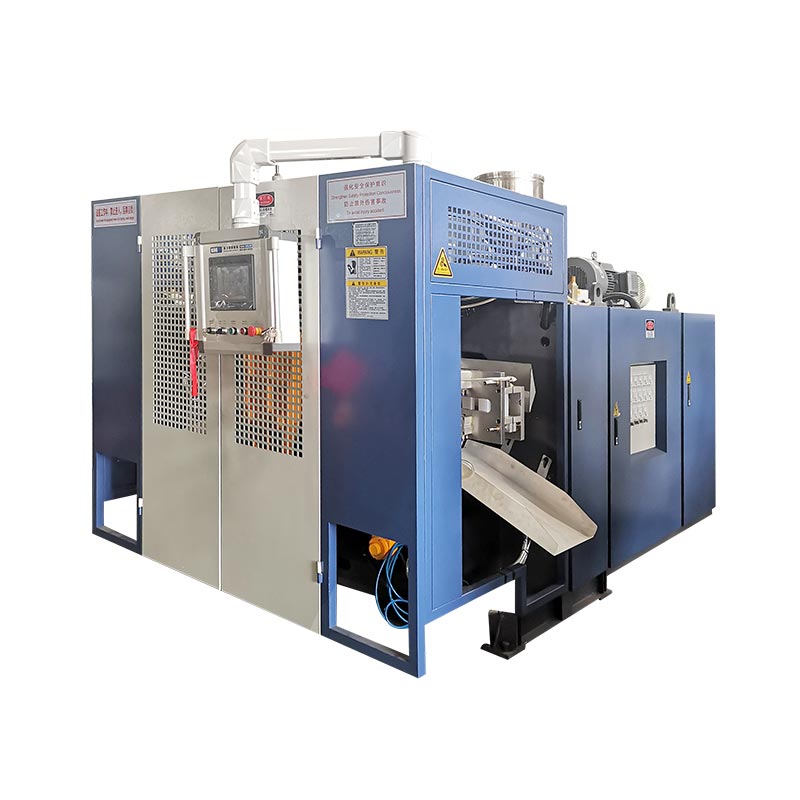
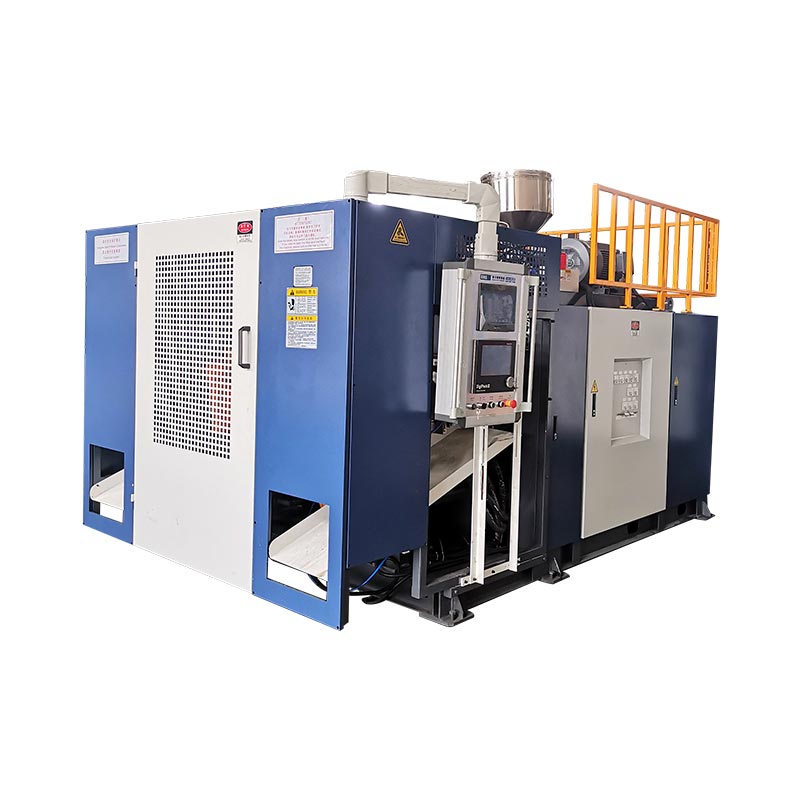
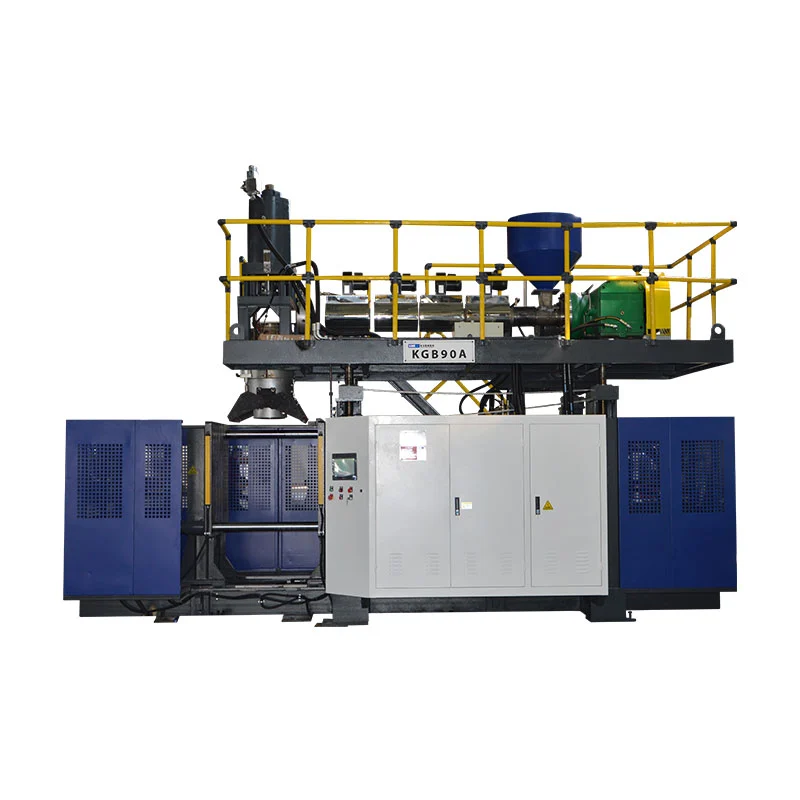
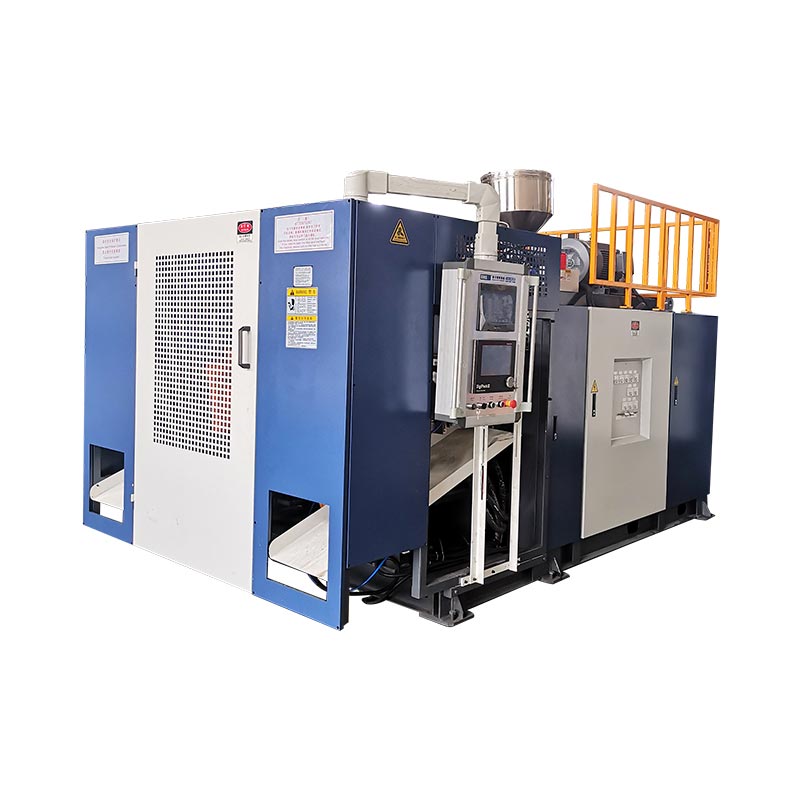
1000L IBC putz-moldeatzeko makina batek plastikozko barne-ontzia osatzen du. Ez du IBC osoa frogatzen berez. Aukeratu eta onartu makina onartutako barruko botila, kaiola, paleta, itxierak, material-sistema, moldea, beherako muntaia eta beharrezko pakete-probaren aurka.
Ahalmen handiak IBC proiektu bat makina-tamaina ariketa baten itxura ematen du. Lan zaila interfazeetan dago. Goiko irekierak itxiera bete behar du. Beheko irteerak balbula eta kaiolaren sarbidea bete behar du. Moldatutako gorputza paletan behar bezala eseri behar da. Kaiolak barruko hargunea babestu behar du kontaktu kaltegarririk sortu gabe.
Gida honek interfaze horiek makina-sarrera eta fabrikako proben froga bihurtzen ditu. Kinggleren egungo 1000L IBC plataforma erabiltzen du argitaratutako ekipoen erreferentzia gisa.

Produktua muntatutako sistema bat da
Barruko botila kaiola, paleta, balbula eta betetze konexiora egokitzen da.
Buruak, parison profilak, moldeak eta hozteak egiten dute onartutako horma-mapa.
Eramateak, mozteak, muntaiak eta probak onartutako irteerari eusten diote.
Saiakuntzak onartutako unitate bakoitza materialarekin, ezarpenekin, neurketekin eta proben emaitzekin lotzen du.
KGB1000L-IBC, bere zehaztapen taula erabiltzen duen bitarteanKGS1000L-IBC. Ziklo lehorreko errenkada ere bistaratzen da150 L, hau da, tasa erabilgarria ez dena. Artikulu honek Kinggle 1000L IBC plataforma deitzen dio ekipoari zuzeneko orrialdeak eta aurrekontuak baieztatutako eredu-kode eta irteera-unitate bat erabili arte.Definitu 1000L IBC putz moldatzeko makinak zer hornitzen duen
Puzten duen makinak plastikozko gorputza egiten du. IBC terminologian, gorputz horri barruko botila, barruko edukiontzia, estalkia edo barneko ontzia deitu ohi zaio. Bilaketa-hizkuntza aldatu egiten da merkatuaren arabera. Hitzarmen teknikoak termino kontrolatu bat erabili behar du.
IBC konposatu oso batek moldatutako gorputz hori baino gehiago dauka. Kanpoko egiturak metalezko kaiola bat eta paleta izan ditzake. Itxierak, junturak, beheko deskarga-balbulak, etiketak eta identifikazio-markak osatzen dute paketea. Muntaketa-ekipoak eta proba-estazioak moldaketa-zelularen kanpoaldean egon daitezke.
Bereizketak eragin praktikoa du. Makina hornitzaileak moldaketa-prozesua eta hitzartutako proban jasotako neurriak froga ditzake. IBC jabe osoak hornitutako osagai guztiek batera funtzionatzen dutela frogatu behar du. Kaiola, paleta edo balbula beste hornitzaile batetik badator, erosleak enpresen arteko interfazearen kontrola behar du.
Estatu Batuetako egungo arauek adibide argia ematen dute.49 CFR 178.707IBC konposatu bat plastikozko barne-ontzi bat inguratzen duen kanpoko ontzi zurrun gisa deskribatzen du. Barruko ontziak eta kanpoko ontziak pakete integral bat osatzen dutela dio. Gainera, barneko ontziak ez duela bere edukitze funtzioa betetzeko xedea dio kanpoko ontzirik gabe.
Arau hori merkatuaren espezifikoa da, baina ingeniaritza ikasgaia ondo ibiltzen da. Ez onartu barruko botila modu isolatuan produktu komertziala muntatutako IBC bat bada. Ekarri produkzio-kaiola, paleta, goiko itxiera, balbula eta juntak kualifikazio-planera.
Eskaintzak makina-hornitzaileen muga adierazi behar du. Izendatu hornitutako moldea, robota, deflashing, ihes-probatzailea, garraiatzaileak eta muntaketa-tresneria. Markatu erosleek hornitutako osagai eta zerbitzu guztiak. Koloretako muga-marrazki bat erabilgarriagoa da "osagarri estandar" zerrenda luze bat baino.
Kontrolatu barruko botila, kaiola, paleta eta balbula marrazki batean
Barruko botilaren marrazkia ez da kanpoko dimentsioetan gelditu behar. Botilak gainerako IBC-arekin nola betetzen duen erakutsi behar du. Eraiki interfaze-kontroleko marrazki bat onartutako osagaien marrazkien erreferentziarekin.
Hasi goian. Grabatu betetzeko irekidura, haria edo ixteko interfazea, zigilatzeko aurpegia, tapoiaren sakea eta kaiolaren sarbidea. Gehitu goiko gainazaleko altuera kaiolarekiko. Itxiera batek bere neurria bete dezake, baina zaila izan daiteke instalatzea barruko botila altuegi edo baxuegi dagoenean.
Mugitu beheko irteerara. Erakutsi irteera-erdiko lerroa, angelua, euskarria, balbula-konexioa eta kaiolan zehar. Sartu paleta erlazioa. Botila epelak forma alda dezake hoztean, beraz, neurtu interfazea adostutako girotze-epearen ondoren.
Mapeatu kaiolaren kontaktuak. Markatu izkina-erradioak, panel-zonak eta tokiko euskarri guztiak. Kontaktua alda daiteke betetako unitatea maneiatzen edo pilatzen denean. Barruko botila diseinuak espero duen tokian kokatu behar da. Ez luke laguntzarako ustekabeko bulge batean oinarritu behar.
| Interfazea | Kontrolatutako frogak | Makina edo moldearen erabakia |
|---|---|---|
| Goiko irekiera eta itxiera | Amaitzeko marrazkia, zigilatzeko aurpegia, neurgailua eta txanoaren sakea | Lepoko tresneria, kolpeen antolaketa, hoztea eta moztea |
| Beheko irteera eta balbula | Erdiko lerroa, angelua, euskarria, junta eta kaiolarako sarbidea | Moldearen txertaketa, tokiko horma-profila, hoztea eta akabera |
| Kanpoko kaiola | Barne gutun-azalak, trenbideen kokapenak eta botilaren kontaktu-eremuak | Botilaren geometria, hormaren mapa eta askatzeko egoera |
| Paleta edo oinarria | Kokatzailearen geometria, euskarri-azalera eta manipulaziorako tartea | Oinarrizko moldearen forma, ateratzeko euskarria eta hozte osteko tresna |
| Etiketatu eta markatzeko eremuak | Lautasuna, posizioa eta beharrezko identifikazioa | Moldearen gainazala, hormaren profila eta beheranzko manipulazioa |
Zenbaki ezazu interfaze bakoitza. Erabili zenbaki berdinak moldearen marrazkian, ikuskapen-planean eta fabrikako proba-txostenean. Dimentsio batek huts egiten duenean, taldeak erreminta, hozte, kentze edo muntaketarekin jarraitu dezake marrazketa-kontrolen inguruan eztabaidatu gabe.
Kingglerenasalmenta prozesuaproduktuen argazkiak, marrazkiak, pisua, tamaina, materiala, lodiera, irteera eta erresistentzia kimikoa eskatzen ditu. IBC proiektu baterako, gehitu kaiola, paleta, balbula eta itxieraren marrazkiak pakete horri.
Irakurri argitaratutako 1000L makinaren gutun-azala gehiegi irakurri gabe
Kingglerena1000L IBC produktuaren orriakonparazio gutun-azala eskaintzen du. 1000 L-ko gehienezko edukiontzi klasea, 55 t-ko makina eta 9,5 x 5,1 x 6,5 m-ko makina bat zerrendatzen ditu. Azken diseinuak oraindik sarbidea, mantentzea eta espazio osagarriak behar ditu.
Finkatzeko mahai publikoak 1000 kN, 1800 x 1600 mm-ko plaka bat eta 1600 x 1500 mm-ko gehienezko moldearen tamaina ditu. 1200 eta 1400 mm bitarteko molde-lodiera ematen du. Zifra hauek moldeen egokitze goiztiarraren berrikuspena onartzen dute. Ez dute ordezkatzen moldeen muntaketaren marrazki osoa.
Estrusio-atalak 100 mm-ko bi torloju zerrendatzen ditu 32 L/D ratioekin. Argitaratutako HDPE urtzeko ahalmena torloju bakoitzeko 180 kg/h da. Trokel-buruaren atalean 45 L-ko metagailu bat eta 33 kg-ko PE metagailu-pisu-erreferentzia zerrendatzen dira.
| Argitaratutako elementua | Webgunearen balioa | Beharrezko proiektua egiaztatzea |
|---|---|---|
| Edukiontzi klasea | 1000 L | Barruko botila homologatua, tiro gordina, moldea eta kentzeko bidea |
| Makinaren tamaina eta pisua | 9,5 x 5,1 x 6,5 m; 55 t | Azken GA marrazkia, zimenduak, garraio zatiketa eta altxatze plana |
| Pintzatzeko indarra | 1000 kN | Proiektatutako eremua, kolpe-presioa, pinch-off eta marjina |
| Moldearen gehienezko tamaina | 1600 x 1500 mm | Molde osoa, kolektoreak, mahukak, pieza mugikorrak eta roboten sakea |
| Moldearen lodiera | 1200 eta 1400 mm bitartekoak | Pila itxia eta plater interfazea |
| Torlojuak | 100 mm x 2; 32 L/D | Geruzen egitura, erretxinaren kalifikazioak eta benetako urtze-bide ordenatua |
| Argitaratutako HDPE urtzeko ahalmena | 180 kg/h x 2 | Onartutako formulazioarekin berreskuratze egonkorra |
| Metagailuen erreferentziak | 45 L; 33 kg PE | Parison masa gordina, erreserba, erretxina oinarria eta profila |
| Puztu airea | 0,8 MPa; 2 m³/min | Emari maximoa, hargailua, airearen kalitatea eta presioa makinan |
| Hozteko ura | 0,3 MPa; 120 L/min | Tenperatura, bero-karga, uraren kalitatea eta zirkuituaren oreka |
| Argitaratutako potentzia-erreferentzia | 110 eta 150 kW arteko batez bestekoa | Neurketaren muga, produktua, ezarpenak eta onartutako irteera |
Une honetan orriaren ziklo lehorreko errenkada erakusten da150 L. Litroak ez dira ziklo tasa bat. Ez bihurtu errenkada hori orduko 150 pieza edo beste erreklamazio batean. Eskatu Kinggleri aipuan aurreikusitako zenbakia eta unitatea berresteko.
Errenkada bakoitzak galdera estu bati erantzuten dio. Gehienezko moldearen zabalerak ez du robotaren sakea frogatzen. Metagailuaren masa batek ez du frogatzen amaitutako botilaren barruko pisua. Urtze-ahalmenaren zifra bat ez da onartutako irteera berdina. Lotu errenkadak onartutako produktuaren eta proba-planaren bidez.
Eskatu karga konektatuaren ordutegia ere. Motor eta berogailu-lerroek osagai nagusiak deskribatzen dituzte, baina instalatutako azken kargak kontrolak, ponpak, robota, materiala maneiatzea eta agindutako osagarriak ere izan ditzake.
Eraiki metagailuaren erabakia neurtutako masa-balantze batetik
Amaitutako barruko botila plano bakoitzaren zati bat baino ez da. Parisonak goiko distira, beheko isatsak, irteerako mozketak eta beste prozesuko hondarrak ere sortzen ditu. Metagailuak parison osoa hornitu behar du onartutako oinarri materialaren arabera.
Pisatu produkzio-lagin ezagun bat, baldin badago. Kendu itxierak, balbulak eta bereizita muntatutako piezak. Ondoren, pisatu edo kalkulatu moztu korronte bakoitza. Mantendu estimazioa proposatutako moldeari eta pintxa-diseinuari lotuta.
amaitutako barne-ontzia + goiko distira + beheko isatsak + irteerako apainketa + beste txatar moldatua
Konparatu emaitza hau argitaratutako 33 kg-ko PE metagailu-pisu-erreferentziarekin. Ez alderatu amaitutako pisua bakarrik. Proiektuak funtzionamendu-erreserba ere behar du. Hautatutako erretxina, kolorea eta geruzen antolaketak masa erabilgarriaren oinarria alda dezake.
Bolumenak beste egiaztapen bat sortzen du. Orriak 45 L-ko metagailu bat ageri du. Bolumenaren eta masaren arteko erlazioa benetako urtzearen eta fabrikatzailearen definizioaren araberakoa da. Ez bihurtu 45 L zuzenean produktu amaitutako pisu batean hornitzaileak kalkulatu gabe.
Metagailuaren deskarga-denbora garrantzitsua da, parison luze eta astun bat ahul daitekeelako. Buruak programatutako parison entregatu behar du grabitateak hormaren banaketa kontrolatu gabe aldatu baino lehen. Grabatu isurketa-leihoa, urtze-egoera eta trokel-hutsunearen profila saiakuntzan zehar.
Berreskuratzeak ere garrantzia du. Bi estrusoreek produkzio-zikloaren barruan prestatu behar dute hurrengo planoa. Konparatu neurtutako berreskuratze-denbora hoztearekin eta beheranzko lanarekin. Katalogoko urtze-tasa altu batek ezin du lagundu onartutako material-sistema poliki-poliki berreskuratzen bada edo beherako zelula beteta badago.
Erabili masa-erregistroa Kinggle-rekinparison programazio gida. Masak esaten du zenbat material sartu zen moldean. Hormako mapak material hori nondik nora joan den erakusten du.
Eman geruza bakoitzari idatzizko lana bi estrusore eskatu aurretik
Produktu-orriak geruza anitzeko ekoizpena deskribatzen du eta bi estrusore zerrendatzen ditu. Korronte anitzeko plataforma baten froga da. Ez da geruzaren zehaztapen osoa.
Idatzi geruza bakoitzaren funtzioa. Geruza batek kontaktu-azalera kontrolatua eman dezake. Beste batek prozesuko birmoldaketa onartua eraman dezake. Kolorea edo UV babesa korronte zehatz batean egon daiteke. Diseinu zehatza produktuaren, edukiaren, merkatuaren eta onartutako proba-programaren araberakoa da.
Ondoren, zehaztu baimendutako materialak. Izendatu erretxinaren kalifikazioak, masterbatch, gehigarriak eta birmoldaketa iturria. Erregistratu birmoldaketa fabrikazio-prozesu beretik soilik datorren ala ez. Ez erabili "birziklatu" hitza kontrolatutako materialaren zehaztapenen ordez.
Estatu Batuetako egungo eskakizunek zergatik garrantzitsua den erakusten dute. 178.707 artikuluak plastikozko zehaztapen ezagunak behar ditu barneko IBC konposatuen ontzietarako. Erabiltzen den materiala ere mugatzen du onartu ezean, eta, aldi berean, fabrikazio-prozesu bereko produkzio-hondakinak edo birsortzea baimentzen du adierazitako baldintzetan. Beste merkatu batzuek arau desberdinak aplika ditzakete.
Geruza-erlazioak helburu bat eta lan-barruti bat behar ditu. Adierazi ratioa nola ezarri eta egiaztatuko den. Elikadura-erregistro grabimetrikoak, estrusore-irteeraren egiaztapenak edo sekzio suntsitzaileen analisiak kontrol-plana lagun dezakete. Aukeratu metodoa fabrikako probaren aurretik.
Buruko marrazkiak urtze-bidea erakutsi behar du. Identifikatu zein estrusore elikatzen duen geruza bakoitza. Grabatu pasarte kopurua eta ordena trokelean. Gehitu garbiketa eta materiala aldatzeko prozedurak. Proiektuak geruza bakarreko eta geruza anitzeko produktuak exekutatuko baditu, definitu bihurketa prozedura eta onarpen egiaztapena.
Makinaren deskribapena
Argitaratutako 100 mm-ko bi torloju eta geruza anitzeko adierazpen batek plataformaren norabidea erakusten dute. Ez dituzte geruza ordenatutako funtzioak edo ratioak definitzen.
Proiektuaren zehaztapena
Geruza-diagrama batek material-korronte, funtzio, helburu-erlazioa, baimendutako barrutia, egiaztapen-metodoa eta aldaketa-kontrol-araua izendatzen ditu.
Ez agindu kostu txikiagoa edo bizitza luzeagoa geruza anitzeko eraikuntzatik onartutako formula eta proba frogarik gabe. Emaitza horiek hautatutako materialen, banaketaren eta amaitutako IBC diseinuaren araberakoak dira.
Egiaztatu moldea, clamp eta parison bidea sistema mekaniko bakar gisa
1000L-ko molde batek katalogoaren zabalera eta altuera baino gehiago hartzen du. Hozte-kolektoreak, mahukak, lepoko tresneria, irteerako txertaketak, atzamar-eremuak, altxatze-puntuak eta mugitzen diren xehetasunak barne hartzen ditu. Robotak eta barruko botila beroak kentzeko bide argia behar dute.
Moldearen marrazki osoa gainjarri plakako marrazkian. Egiaztatu tiranteak, lotzeko erdiko lerroa, putz-hardwarea eta zerbitzu-konexioak. Berrikusi itxitako lodiera eta irekitze-sekuentzia. Molde bat plateren artean sar daiteke eta hala ere mahuka edo robotaren mugimendua blokeatu dezake.
Pintza hautatzeak proiektatutako eremua eta puzte-presioa erabili behar ditu. Argitaratutako 1000 kN makina-orri erreferentzia bat da. Proiektuaren kalkulua eskatu. Sartu apurtzeko indarrak eta adierazitako marjina. Panel lau handiek proiektatutako eremu zorrotza sor dezakete, baita barruko botila bere bolumenerako arina denean ere.
Parison bideak arreta berdina behar du. Egiaztatu trokelaren erdiko lerroa, isurketaren luzera, moldearen harrapaketa eta ixteko sekuentzia. Paroi luze bat kulunkatu edo luzatu daiteke harrapatu aurretik. Profilak sorbalda, izkinak, irteera eremua eta oinarria kontuan hartu behar ditu.
Atximurtze eremuek nahikoa material behar dute soldatzeko, baina gehiegizko materialak moztu eta hoztea areagotzen du. Saltokiaren txertaketak tokiko kontrola behar du. Goiko irekierak geometria egonkorra behar du bere ixteko. Ezaugarri hauek zenbakitutako horma-mapan dagozkio.
Aireztapenak eta gainazaleko akaberak askapenari eta itxurari eragiten diote. Kaiolak panel batzuk ezkuta ditzake, baina ezin du moldatutako akatsik konpondu. Berrikusi muntatu ondoren funtzionatzen duten kontaktu eta etiketa-eremu guztiak.
Kingglerenamoldeen diseinu-gidaestalkiak egokitzea, apurtzea, aireztatzea eta hoztea. Erabili azken muntaiaren marrazkiarekin, ez moldeen zerrenda orokor gisa.
Onartu moldea makina hornitzaileak, moldeen eraikitzaileak, kaiola hornitzaileak eta IBC jabeak interfazeak adostu ondoren. Grabatu onartutako marrazkien berrikuspen bakoitza erosketa fitxategian.
Babestu IBC geometria hozte, kendu eta girotu bidez
Azalera handiek mugitzen jarraitzen dute moldea ireki ondoren. Barneko botila onargarria izan daiteke askatzean eta noraezean hozten den bitartean. Mugimendu horrek itxiera altuera, balbularen posizioa edo kaiolaren kontaktua alda ditzake.
Zona termikoen inguruan hozteko zirkuituak diseinatzea. Sorbaldak, izkinak, lepoak, irteerako txertaketak eta oinarri-euskarriek fluxu desberdina behar dute. Aipatu zirkuitu bakoitza moldearen marrazkian. Gehitu helburua sarrerako tenperatura eta emaria. Presio-irakurketa bakar batek ezin du frogatu hozte orekatua.
Neurtu hornikuntza eta itzulera baldintzak proban zehar. Ikuskatu emaria sistemak baimentzen duen zirkuitu bakoitzean. Erregistratu moldearen tenperatura hitzartutako lekuetan. Zona bat bero geratzen bada, ez ezkutatu ziklo osoa luzatuz zirkuitua ikertu gabe.
Eramateko laguntza hoztearen parte da. Definitu robotak nondik heldu eta botila non lurreratzen den. Panel epela harrapaketa estu baten azpian deformatu daiteke. Beheko irteerak inpaktua saihestu behar du. Oinarria euskarri mantendu behar da piezak manipulatzeko indarra lortzen duen bitartean.
Ezarri baldintzatze-denbora bat dimentsio-kontrolen aurretik. Adierazi giro-baldintza garrantzitsua denean. Erabili denbora bera probako laginetarako eta ekoizpenaren ikuskapenerako. Botila bat beroa eta beste bat hotza neurtzeak prozesuaren noraeza dirudien zarata sortzen du.
Produktu-orrian 0,3 MPa eta 120 L/min ageri dira hozte-uraren erreferentzia gisa. Zifra hauek konexioa planifikatzen laguntzen dute. Ez dute uraren tenperatura edo beroa kentzeko ahalmen osoa zehazten. Makina eta moldeen bero-kargak eskatu.
Jarrai hozteko denbora kalitatearen aurka. Kingglerenaziklo-denbora gidahoztea, berreskuratzea eta manipulazioa bereizten ditu. Helburu erabilgarria plana dimentsio eta funtzionala betetzen duen ziklo egonkorrik laburrena da.
Frogatu moldeatutako botila ekoizpen-kaiola, paleta eta balbula piezen aurka
Erabili ekoizpen-asmoko osagaiak kualifikazioan. Prototipoen kaiolak edo eskuz aldatutako paletek interfazearen akatsak ezkutatu ditzakete. Erregistratu muntaia-osagai bakoitzaren hornitzailea, pieza-zenbakia eta berrikuspena.
Hasi fit lehor batekin. Jarri girotutako barruko botila kaiolan eta paletan. Egiaztatu lokalizazio-kontaktua, panelaren sakea, goiko irekierarako sarbidea eta irteerako posizioa. Instalatu balbula eta goiko itxiera zehaztutako erreminta eta momentu-metodoarekin, hala badagokio.
Neurtu muntatutako unitatea interfazeetan. Ez errepikatu moldatutako dimentsio guztiak. Betetzea, isurtzea, manipulatzea, pilatzea eta probak prestatzea kontrolatzen dituenari arreta jarri. Erabili joan-etorri edo ez-joko neurgailuak non operadorearen iritzia murrizten duten.
Ikuskatu kontaktua manipulatu ondoren. Altxatu edo mugitu unitatea onartutako metodoarekin. Bilatu marka berriak, tokiko presio puntuak edo mugimenduak. Barruko botilak eta kaiolak diseinuak nahi duen moduan funtzionatu beharko lukete, ez bakarrik geldirik egon bitartean egokitu.
| Muntaia egiaztatzea | Zer grabatu | Prozesurako konexio posiblea |
|---|---|---|
| Kaiola sartzea | Sakea, interferentzia, orientazioa eta txertatzeko metodoa | Gorputzaren neurriak, hoztea, ateratzeko deformazioa |
| Paleten eserlekuak | Euskarri-kontaktua, kulunka, lokalizazioa eta irteera-altuera | Oinarriaren forma, hozteko euskarria eta moldearen txertaketa |
| Goiko itxiera | Neuraren emaitza, zigilatzeko aurpegia eta instalatutako altuera | Lepoko tresneria, moztea, uzkurtzea eta maneiatzea |
| Beheko balbula | Erdiko lerroa, angelua, junta-egoera eta kaiolarako sarbidea | Irtenerako txertaketa, hormaren banaketa eta akabera |
| Unitatea osatua | Identifikazioa, ikusizko egoera eta osagaien berrikuspen trazagarriak | Muntaiaren kontrolak eta azken ikuskapena |
Ihesak egiteko probak onartutako konfigurazio bat erabili behar du. Zehaztu zein osagai instalatzen diren, proba-euskarria, presioa edo hutsa, egonkortzea, iraupena eta baztertzeko araua. Metodoak produktuaren programa aplikagarriarekin bat etorri behar du. Dendako egiaztapen azkarrak ez du automatikoki proba formal bat ordezkatzen.
Onartutako batzar bat gorde muga-lagin gisa. Argazkiak interfazeak. Gorde moldeatutako errezeta, material-lotea, kaiolaren berrikuspena, paleten berrikuspena, balbula eta ixteko datuak laginaren erregistroarekin.
Bereizi makina FAT IBC diseinu-mota homologazio osotik
Fabrikaren onarpen-probak agindutako moldaketa-zelula adostutako produktuaren eta baldintzen aurka frogatzen du. Ez du onarpenik ematen muntatutako IBC, betetzeko substantzia edo merkatu bakoitzerako.
TheUNECE Nazio Batuen Araudi Modelo 24. Rev2025eko mundu mailako erreferentziazko argitalpena da. Bere 6.5 kapituluak IBC eraikuntza eta probak lantzen ditu. Arau nazionalak eta modalak edizio zehatz bat onartu edo eskakizunak gehitu ditzakete. Egiaztatu dagokion agintaritza eta proba-ibilbide kualifikatua baliozkotze plana izoztu aurretik.
Ez hasi sarean aurkitutako tanta-altuera bakar batekin. Diseinu motak, materialak, aurreikusitako edukiak, ontziratze-taldeak, prestaketak, egokitzapenak, itxierak eta probaren sekuentzia osoak eragina dute programan. Agintaritzak edo laborategi kualifikatuak eskatutako frogak zehaztu behar ditu.
Makinen kualifikazioak oraindik ere froga erabilgarria sortu beharko luke. Erregistratu materialaren zehaztapenak, geruzen antolaketa, masa gordina eta garbia, hormaren mapa, dimentsioak, ihesaren emaitza, errezeta eta osagaien berrikuspenak. Gorde probatutako lotearen laginak. Informazio honek fabrikazio prozesua gero paketeen probarekin lotzen laguntzen du.
Hiru dokumentu bereizi. Makina FAT txostenak eraikuntza eta prozesuaren errendimendua biltzen du. Muntaia kualifikazio-txostenak kaiola, paleta, balbula eta itxiera-egokia biltzen ditu. Arauzko proba-txostenak aplikagarria den diseinu-mota jasotzen du. Txosten bakoitzak bere irismena eta mugak adierazi behar ditu.
Ekoizpen kontrolak onartu ondoren jarraitzen dute. Kudeatu erretxina, pigmentua, inhibitzailea, birmoldaketa, geruzen proportzioa, moldea, itxiera, balbula, kaiola eta paleta onartutako kalitate-sistemaren bidez. Aldaketa txiki batek probak egiteko erabiltzen den oinarrian eragina izan dezake.
Enbalaje-lerro arautu txikiago baterako,KGB200L/LP danbor-zelula kimikoen gidamakinen froga eta paketearen onespenaren arteko bereizketa bera erakusten du.
Neurtu irteera onartutako azken gelaxka-atean
Uneko produktuaren orrialdeak ez du produkzio-tasa erabilgarririk ematen. Bere ziklo lehorreko errenkadak erakusten ditu150 L, beraz, artikulu honek ez ditu orduko piezak ondorioztatzen. Proiektuak onartutako irteera-helburu bat behar du barneko botila errealean eta zelula osoetan oinarrituta.
Aukeratu irteerako muga lehenik. Moldatutako barruko botilak orduko moldaketa-zelula neurtzen du. Orduko IBC muntatu eta ihesak probatutako sistema handiagoa neurtzen du. Zenbaki biak erabilgarriak izan daitezke, baina ez dute etiketa bat partekatu behar.
barruko botilak hitzartutako moldaketa-ikuskapena gaindituz ÷ ikusitako minutuak x 60
adostutako azken atea gainditzen duten unitateak ÷ ikusitako minutuak x 60
Kontatu hasiera, bazterketa eta geldialdi guztiak. Sailkatu arrazoiak. Estrusioa berreskuratzeak, hozteak, robotak maneiatzea, mozteak, kaiola txertatzea, balbulak instalatzea eta ihesaren probak zelula-tasa ezarri dezakete. Ate egonkor motelenak irteera amaitua zehazten du.
Material-eskariak jaurtiketa-masa gordina eta moldaketa-gertaerak erabili behar ditu. Amaitutako botilaren barruko pisuak moztu eta abiarazteen galerak falta dira. Jakin ezazu onartutako botila bakoitzeko kilogramo gordinak eta orduko piezak.
Energiak muga bera behar du. Kinggle-k 110 eta 150 kW bitartekoak argitaratzen ditu plataformaren batez besteko potentzia erreferentzia gisa. Ez da kWh IBC bakoitzeko. Grabatu hautatutako neurketa-puntua, ekoizpen-egoera, exekuzioaren iraupena eta onartutako zenbaketa. Theenergia neurtzeko gidabereizketa hori azaltzen du.
Erabili nahikoa proba luzea berreskurapena eta beheranzko ilarak erakusteko. Leherketa labur batek makinaren mugimendua erakutsi dezake, baina materialaren noraeza, hozte desoreka edo kaiolaren metaketa galdu.
Aginte-panel erabilgarriak barne hartzen ditu onartutako botilak moldatutakoak, onartutako IBC osoak, lehen pasabidearen etekina, onartutako botila bakoitzeko kilogramo gordinak, mozketaren masa, batez besteko zikloa, zenbateko geldialdi-denbora eta onartutako unitate bakoitzeko energia. Definitu termino bakoitza onarpen-protokoloan.
Planifikatu eraikina egungo antolamendu orokorraren planoaren inguruan
55 t-ko makina batek zoruaren azalera baino gehiago behar du. Eraikinak instalazioa, mantentze-lanak, materialen mugimendua eta sarbide seguruak lagundu behar ditu. Hasi hornitzailearen egungo antolamendu orokorraren marrazkia agindutako berrikuspenerako.
Mahai publikoan 9,5 x 5,1 x 6,5 m-ko makina bat ageri da. Produktu-orriko marrazkiak bere neurriak erakusten ditu. Tratatu marrazkia erreferentzia bisual gisa, Kinggle-k marrazkiaren berrikuspenarekin bat datorren berresten duen arte. Ez erabili web-irudirik oinarria diseinatzeko.

Markatu moldearen ibilbidea. Sartu atearen tamaina, zoruaren edukiera, garabiaren kakoaren altuera, altxatzeko puntuak eta biltegiratzea. Erakutsi torlojua tiratzeko espazioa eta metagailuaren bururako sarbidea. Gehitu eskailera seguruak eta plataformarako sarbidea altxatutako ekipoen inguruan.
Biltegiratzetik estrusore bakoitzerako material-fluxua mapatzea. Gehitu masterbatch, birmoldaketa, garraioa, artezketa eta hautsaren kontrola. Mantendu moztu garbiak nahastutako hondakinetatik bereizita. Erakutsi hopper osoa edo blokeatutako itzulera-lerroa nola egingo den zerbitzua.
Erabili proiektuaren berariazko erabilgarritasun-orriak. Orriak 0,8 MPa eta 2 m³/min ageri dira airea botatzeko. Ura hozteko 0,3 MPa eta 120 L/min zerrendatzen ditu. Planifikatu presioa makinan, emaria gailurra, hargailuak, tratamendua, hornikuntza-tenperatura, itzulera-egoera eta bero-erfusioa.
Diseinu elektrikoak karga konektatua, tentsioa, maiztasuna, babesa, kableen ibilbideak eta karga osagarriak behar ditu. Argitaratutako 110 eta 150 kW arteko batez besteko erreferentzia ez da konektatutako karga. Sartu hozigailuak, konpresoreak, material-ekipoak, artezketa, muntaketa eta proba-estazioak planta osoan.
Erabili Kingglerenaerabilgarritasun eskakizunen gidamuga-orria eraikitzeko. Izoztu orri hori diseinuarekin eta oinarriaren marrazkiarekin.
Jarraitu trazagarri IBC lote bat fabrikako onarpen probaren bidez
FAT erabilgarria makina martxan jarri baino lehen hasten da. Onartu botilaren barruko marrazkia, osagaien berrikuspenak, erretxina, geruzen egitura, horma-mapa, lagin-plana, irteerako muga eta onarpen-mugak. Aipatu tresnak eta proba-metodoak.
- Berretsi agindutako plataforma.Egiaztatu azken ereduaren kodea, estrusoreak, metagailu-burua, clamping antolaketa, kontrolagailua, robota, putz-hardwarea, babesa eta osagarriak kontratuaren aurka.
- Berretsi utilitateak eta kalibrazioa.Erregistratu potentzia, airea eta hozte baldintzak. Zerrendatu neurketa-tresnak eta kalibrazio-egoera.
- Kontrolatutako materialak kargatzea.Grabatu erretxinaren kalifikazio, lote, kolore, gehigarri eta birmoldaketa-korronte bakoitza. Egiaztatu estrusore bakoitzaren elikadura-bidea.
- Moldeatze-prozesua egonkortzea.Lortu errepikatzeko moduko berreskuratze, deskarga, molde hozte, kentze eta moztu exekuzio formala hasi baino lehen.
- Izoztu hasierako errezeta.Gorde tenperatura, abiadura, geruzen ezarpenak, parison profila, denborak, presioak eta beherako ezarpenak berrikuspen bakarrean.
- Exekutatu adostutako produkzio-leihoa.Zenbaketa hasten da, onartutako botilak, errefusak eta geldialdi bakoitza. Mantendu arrazoi-kode zehatzak.
- Moldatutako planoa neurtu.Egiaztatu masa garbia eta gordina, mozketak, hormaren mapa, baoak, irteera, oinarria, gorputzaren geometria, itxura eta ihesaren emaitza.
- Produkzio osagaiak muntatzea.Jarri onartutako kaiola, paleta, goiko itxiera, balbula eta juntak. Osatu interfaze-neurgailuak eta muntaia-egiaztapenak.
- Itxi froga paketea.Gorde etiketatutako laginak, esportatu azken errezeta eta erregistratu irekitako desbideratze bakoitza jabe batekin eta berriro probatzeko metodo batekin.
Hautatu laginak lasterketa formalaren hasieratik, erditik eta amaieratik. Etiketa itzazu denbora eta errezeta berrikuspenarekin. Gorde kaiola, paleta, balbula eta itxieraren berrikuspenak laginaren erregistroarekin.
Erabili benetako beherako geltokiak ahal denean. Eskuz moztutako lagin bat pasa daiteke produkzio-mozgailuak irteerara kaltetzen duen bitartean. Laborategiko ihes-proba batek ilara bat ezkuta dezake aurreikusitako linea-probatzailean.
Ez nahasi arauzko onespena FAT sinadura orokor batean. Proba formal bat ikusten bada, erantsi probaren protokolo bereizia eta txostena. Adierazi diseinu mota, laginaren prestaketa eta autoritatea.
Argazkia makinaren plaka, moldeen identifikazioa eta atxikitako laginak. Gorde alarma-historia eta ekoizpen-kontagailua lasterketaren amaieran. Botila bat aldatu duen eskuzko esku-hartze oro erregistratu, baita azken ikuskapena gaindituta ere. Xehetasun hauek guneko taldeari instalatu ondoren onartutako egoera erreproduzitzen laguntzen dute.
Kinggle-ren salmenta-prozesuak ikuskapena eta proban sartzeko gonbidapena barne hartzen ditu. Erabilimakina FAT gidaerregistroa definitzeko. Berrikusi eskuragarri dauden ekipamenduaren irudiak Kinggle's-nbideo orriabisita baino lehen, taldeak galdera bideratuak presta ditzan.
Bidali aurrekontuetarako prest dagoen IBC proiektu-fitxategi bat bolumen bakarraren ordez
"1000L IBC makina" bakarrik dioen eskaera batek lan garrantzitsua zehaztu gabe uzten du. Bidali onartutako barruko botilaren marrazkia eta argazkiak. Gehitu lagin fisiko bat praktikoa denean. Adierazi ahalmen nominala eta aurreikusitako edukiak.
Sartu moldearen pisu garbia, plano gordinaren estimazioa, moztu mapa eta hormaren lodieraren mapa. Izendatu erretxina-korronte, gehigarri, kolore eta birmoldatze-arau bakoitzari. Erantsi geruza-diagrama eta egiaztapen-metodoa.
Gehitu kaiola, paleta, goiko itxiera, beheko balbula eta juntaren marrazkiak. Markatu kontrolatutako interfazeak. Adierazi osagai bakoitza nork hornitzen duen moldeen proban, FAT eta gunearen abiaraztean.
Zerrendatu produktuen egiaztapen guztiak. Sartu neurriak, neurgailuak, girotze denbora, ihes-metodoa eta muntaketa-egiaztapenak. Diseinu motako edozein programa, agintari eskudun edo saiakuntza-laborategi aplikagarriak identifikatzea. Ez itsatsi beste merkatu bateko proba-zerrenda generikorik.
Definitu onartutako irteera ate egokian. Adierazi aurreikusitako txanda-eredua eta urteko eskaria. Deskribatu robotak ateratzea, moztea, hozteko euskarria, kaiola txertatzea, ixtea eta balbula muntatzea, ihesaren probak, markatzea eta paleten fluxua.
Eman fabrikako tentsioa, maiztasuna, eskuragarri dagoen airea eta hozte-baldintzak, altitudea, oinplanoa, garabiaren datuak eta sarbide-bidea. Eskatu azken antolamendu orokorra, zimenduen kargak, erabilgarritasun orria eta garraio zatiketa.
Hornitzaileen erantzunak azken makinaren eredua eta berrikuspena izendatu behar ditu. Estrusorearen eta buruaren arkitektura, metagailuaren oinarria, moldearen kartazala, clamp berrikuspena, muga laguntzailea, onarpen-protokoloa eta datuen eskualdaketa barne hartu behar ditu.
Erabili Kingglerenadeskarga zentroaegungo dokumentuetarako. Bidali kontrolatutako proiektuaren fitxategiaharremanetarako orria. Aipuak orduan benetako IBC proiektuari erantzun diezaioke 1000L etiketa zabal baten ordez.
Maiz egiten diren galderak
Erantzun hauek esparrua, proba edo fabrika-plana gehienetan aldatzen duten makina-hautaketaren arazoei jorratzen diete. Argitaratutako ereduaren datuek hasierako erreferentzia izaten jarraitzen dute. Sinatutako hitzarmen teknikoak agindutako sistema kontrolatu behar du.
Zer egiten du 1000L IBC putz-moldeatzeko makina batek benetan?
Plastikozko barne-ontzia osatzen du, barruko botila edo forrua ere deitua. IBC konposatu osoak kanpoko kaiola edo ontziak, paleta, goiko itxiera, beheko balbula, juntak eta zerbitzu edo egiturazko beste pieza batzuk ere barne hartzen ditu.
Zein da Kinggle-ren 1000L IBC makinaren modelo-zenbakia?
Egungo ingelesezko orrialdea ez dago koherentea. Bere produktuaren laburpenak KGB1000L-IBC erakusten du, eta zehaztapen-taulak KGS1000L-IBC erakusten du. Berretsi azken ereduaren kodea eta berrikuspena aurrekontuan, marrazkietan, plakan eta eskuliburuetan.
Argitaratutako 33 kg-ko metagailuaren balioak 33 kg-ko botila amaitua esan nahi du?
Ez. Orrialdeak 33 kg etiketatzen ditu PE metagailu-pisuaren erreferentzia gisa. Parison-masa gordina barneko barne-ontzi amaitua eta moldatutako moldura guztiak barne hartzen ditu. Berretsi erretxinaren oinarria, erreserba, geruzen egitura eta planoaren kalkulu osoa.
Zein da Kinggle 1000L IBC plataformaren ekoizpenaren emaitza?
Egungo lehorreko zikloko errenkadak 150 L bistaratzen ditu, hau da, ez da erabilgarria produkzio-tasa-unitatea. Ez ondorioztatu orduko piezak. Definitu onartutako moldedun botilak edo onartutako IBC osoak orduko eta frogatu tasa hori adostutako ekoizpen-saiakuntzan.
Zergatik egon behar dute kaiola eta paleta makinaren proban?
Botilak muntaketa osoaren barruan egokitu eta funtzionatu behar du. Ekoizpen-kaiolak, paletak, itxierak eta balbulek botila isolatu baten ikuskapenak galdu ditzakeen altuera, irteera-posizioa, euskarria, sakea eta manipulazioan akatsak erakusten dituzte.
Zer informazio bidali behar dut 1000L IBC makinaren aurrekontua lortzeko?
Bidali barruko botilaren marrazkia, lagina, pisua, horma-mapa, materialak, geruzen diseinua eta mozketaren estimazioa. Gehitu kaiola, paleta, itxiera eta balbularen marrazkiak, probak, irteera-helburua, beheranzko esparrua, fabrika-diseinua eta erabilgarritasun-baldintzak.
Eraiki makinaren proposamena IBC osoaren inguruan
Bidali Kinggle-ri kontrolatutako barruko botila fitxategia, osagaien interfazeak, materiala eta geruzen plana, irteera-helburua, probak eta fabrikako utilitateak. Orduan ingeniaritza taldeak 1000L plataforma, moldea, osagarriak eta onarpen-esparrua berretsi ditzake.
Eskatu 1000L IBC makina irtenbide bat