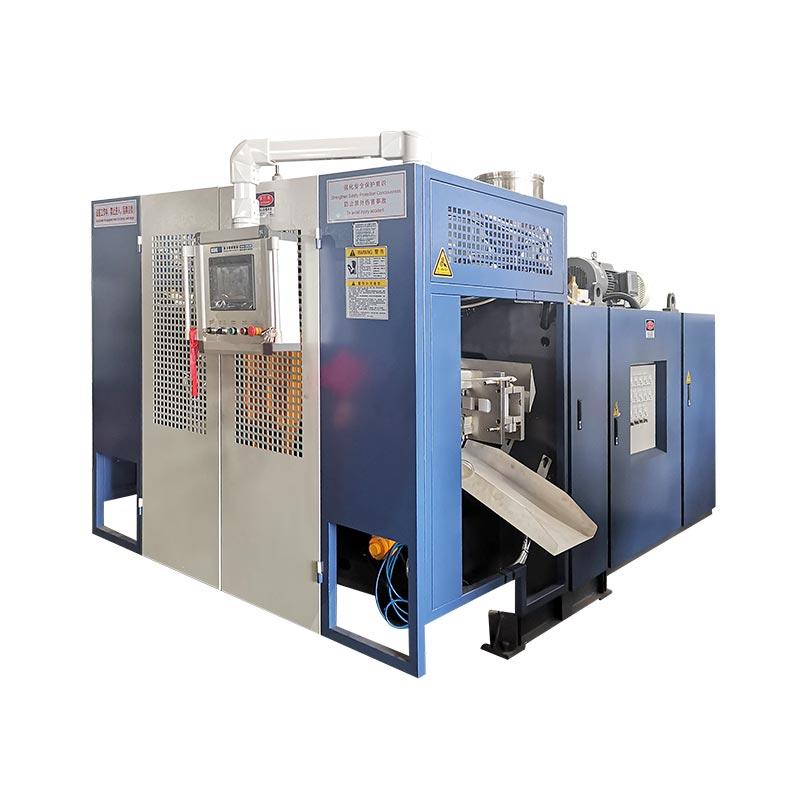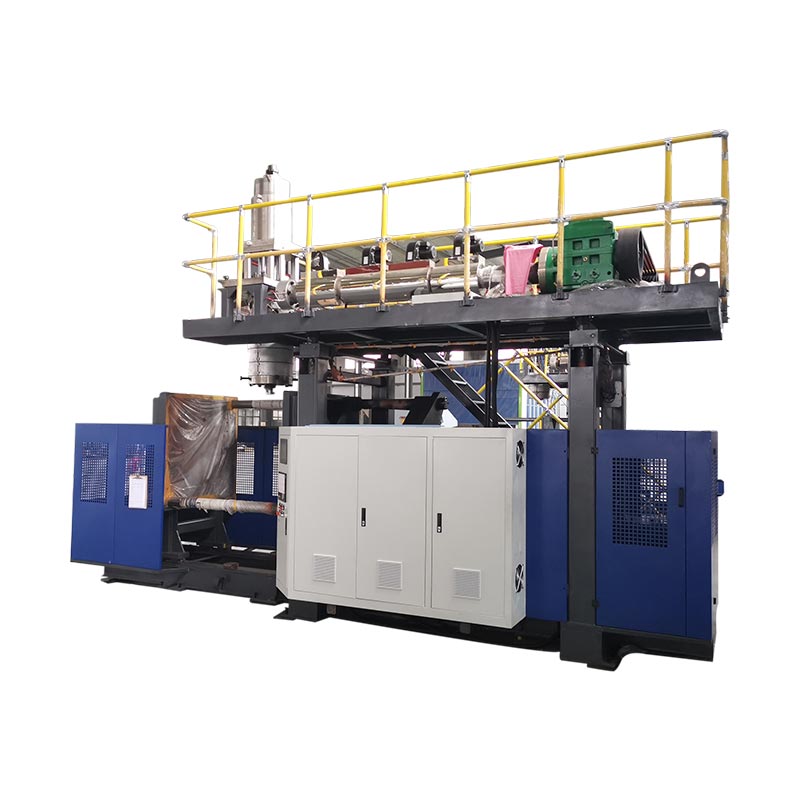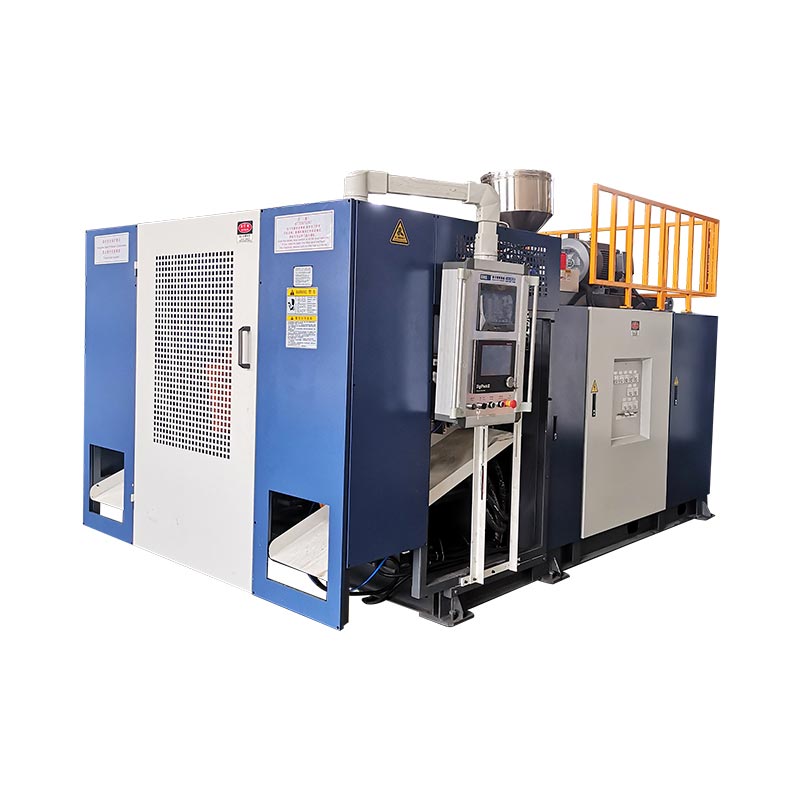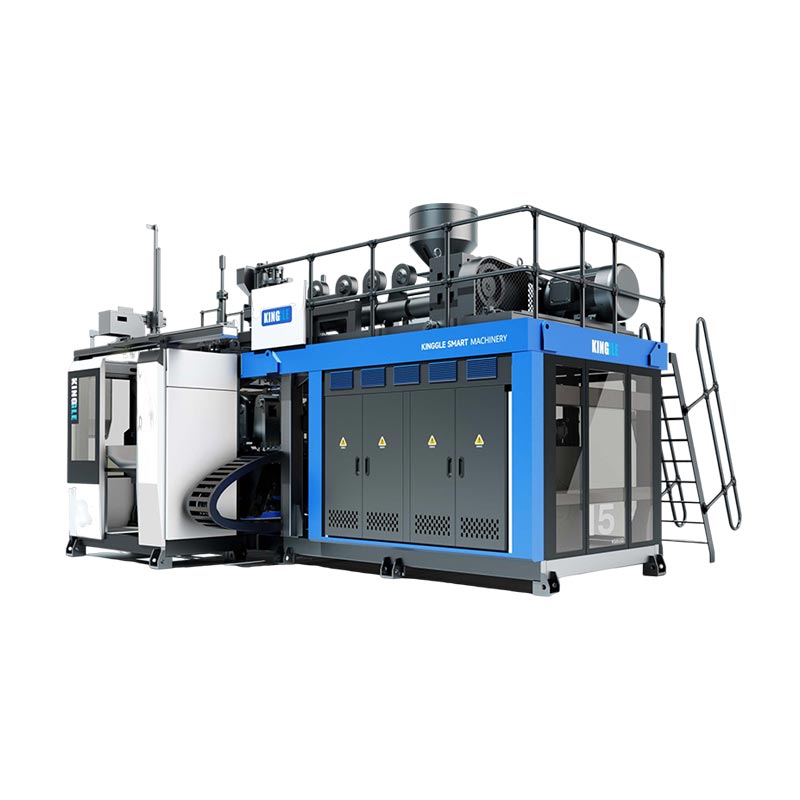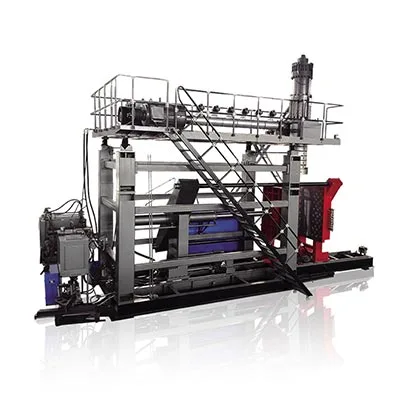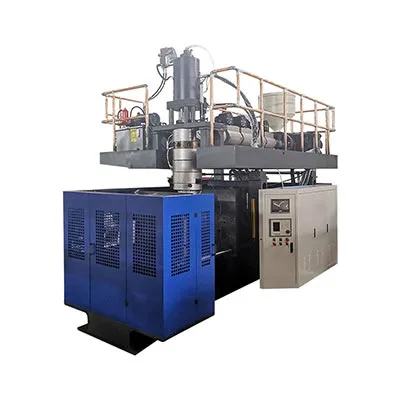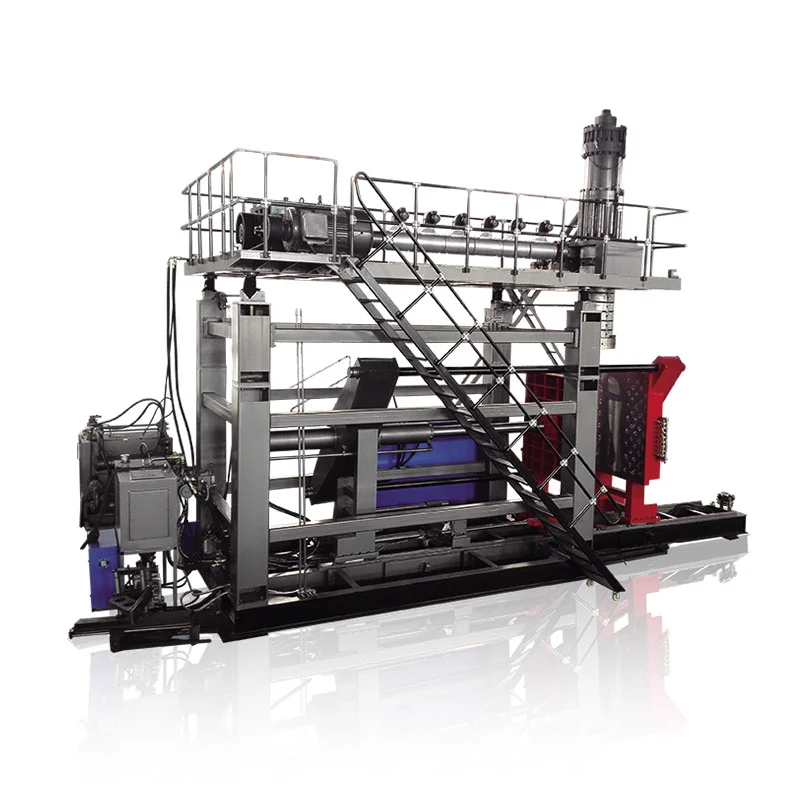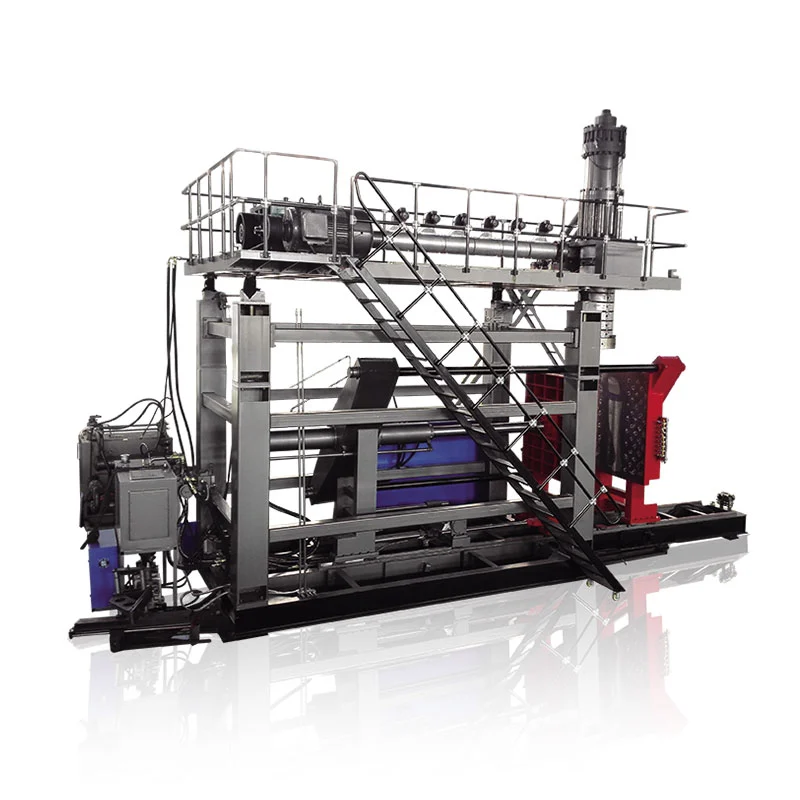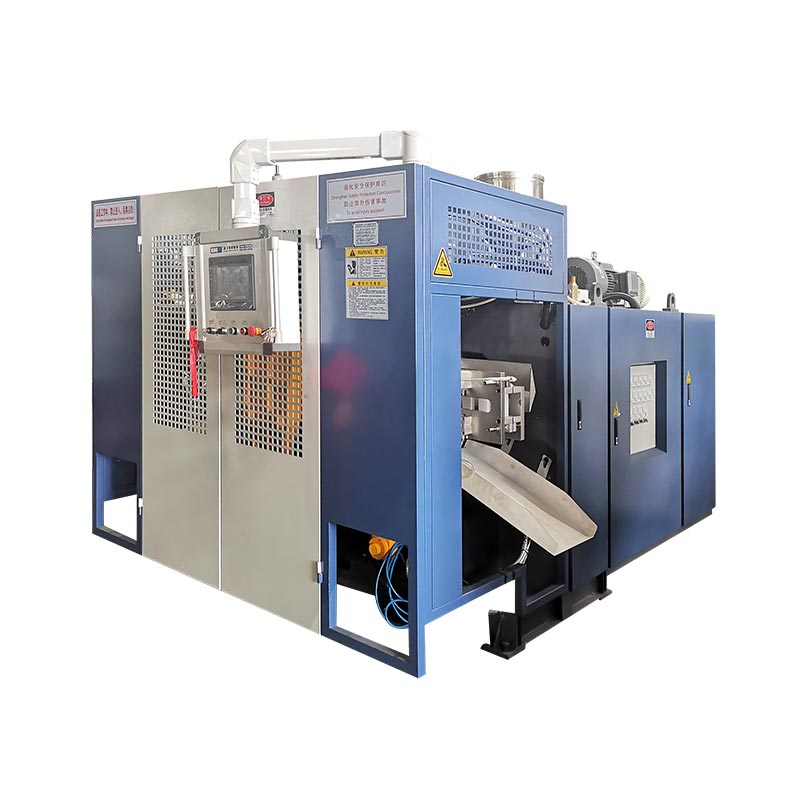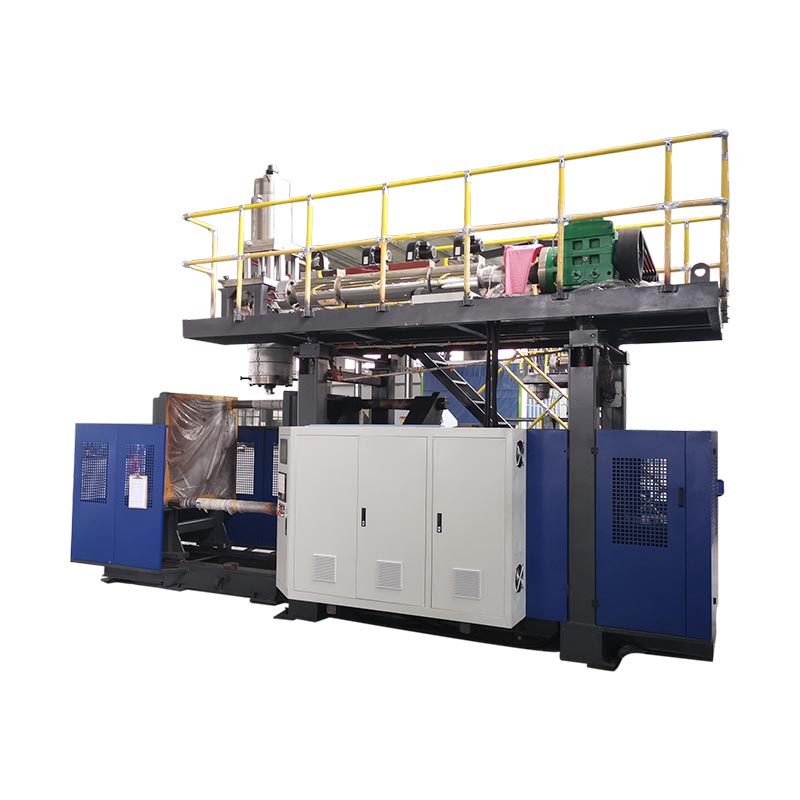
Kolpe moldeatzeko makina baten zati nagusiak elikatzeko eta estrusio-sistema, trokel-burua, moldea eta clamp, putz-sistema, hozte-zirkuituak, unitateak eta kontrolak eta zatiak kentzeko ekipoak dira. Haien antolaketa moldaketa-prozesuaren eta makinaren konfigurazioaren araberakoa da. Estrusio-hots-moldeaketa egiteko, identifikatu osagai bakoitza bere funtzioaren eta muntaketaren arabera ordezkapen bat kontuan hartu aurretik.
Osagai bat identifikatzeko, bere muntaia kokatzeko, bere funtzioa berresteko eta dagokion informazio teknikoa biltzeko. Argazki batek edo izen ezagun batek gutxitan ezartzen du bi ordezko piezak makina berean funtzionatuko duten ala ez.
Lau bereizketa nahasketa garestiak saihesten dituzte
- Trokelaren buruak plastikozko hodia osatzen du; putz-moldeak edukiontziaren kanpoaldea osatzen du.
- Trokel edo mandril batek moldatzen du urtzeko pasabidea. Kolpe-pin batek airea ematen du eta lepoarekin lotutako funtzioak bete ditzake.
- Kontrolagailuaren komandoa, eragingailuaren posizioa eta neurtutako botilaren horma froga desberdinak dira.
- Osagaien izen batekin bat etortzea ordezko piezaren identifikazioaren hasiera baino ez da.
Identifikatu makina mota haren atalei izena jarri aurretik
Berretsi prozesua makinaren identifikazio eta dokumentu teknikoetatik. Estrusio-kolpe-moldeak, injekzio-kolpe-moldeak eta luzatze-kolpe-moldeak produktu hutsak egiten dituzte erreminta-moldaketa ezberdinen bidez. Hirurak konbinatzen dituen osagaien zerrenda batek erosle bat bidali dezake instalatutako makinak erabiltzen ez duen hardware bila.
Estrusio-kolpe moldean edo EBM-n, estrusore batek polimero urtua hornitzen du trokel-buru bati. Buruak parison izeneko hodi hutsa osatzen du, moldeak harrapatzen eta puzten duena. Kingglerenaputz moldatzeko makinen gidaprozesu-kategoriak azaltzen ditu eta estrusio-kolpe-moldeaketa bere ekipoen ardatz gisa identifikatzen du.
Injekzio-kolpe moldeatzeko makina batek, ordez, preforma bat osatzen du nukleo-hastaka baten inguruan, putzte fasera eraman aurretik. PET luzatze-kolpe sistema batek aurreforma eta luzatze eragiketa erabiltzen ditu. Bereizketa horiek garrantzitsuak dira erremintak identifikatzeko orduan: IBM nukleo-hastaka multzoa eta PET-eko hagatxo bat ez dira agertu behar EBM ordezko piezen zerrenda generiko batean.
Mantendu multzoak, piezak eta prozesuko materiala bereizita
"Puzte bidezko piezak" terminoak makinen osagaiak edo prozesuak egindako plastikozko produktuak esan ditzake. Adierazi zein esanahi aplikatzen den. Parison bat prozesatzen ari den plastikoa da, ez ordezka daitekeen makina zati bat. Barrunbe bat moldearen ezaugarri bat da. Trokel-burua bere identitatea duten hainbat osagai dituen multzoa da.
Erabili muntaiaren hierarkia laguntza eskatzerakoan: makina, sistema, muntaia, ondoren banakako pieza. Esate baterako, "estrusio-burua, erreminta-multzoa, mandrila" "buru-pin" baino erabilgarriagoa da. Gehitu marrazkiaren erreferentzia edo jatorrizko pieza-zenbakia eskuragarri dagoen bakoitzean. Horrek hornitzaileari abiapuntu bat ematen dio tokiko goitizen batean fidatu gabe.
| Osagai taldea | Funtzioa | Identifikazio froga erabilgarria |
|---|---|---|
| Elikadura eta estrusioa | Erretxina hornitu, garraiatu, urtu eta nahastu | Estrusorearen marrazkia, torlojua/kanoiaren zehaztapena, motor-plaka |
| Trokel-burua eta parison tresneria | Banatu urtua eta osatu hodia | Buruaren eredua, tresneriaren marrazkia, muntaia berrikustea |
| Parisen kontrola | Komando-aldaketak erremintaren irekieran | Kontrolagailuaren bertsioa, eragingailua eta feedbackaren identifikazioa |
| Moldea eta pintza | Harrapatu parison, eutsi tresnari eta zehaztu kanpoko forma | Moldearen IDa, interfazearen marrazkia, clamp-en muntaia erreferentzia |
| Puztea eta hoztea | Puztu parison eta kendu beroa | Putz-tresnaren marrazkia, aire-zirkuitua eta hozte-zirkuitu mapa |
| Gidatu eta kontrolatu | Potentzia, sekuentzia eta monitorizazio funtzioak | Eskemak, gailuen plakak, software eta parametroen bertsioak |
| Eramatea eta akabera | Kendu eta, sartuta dagoenean, amaitu produktua | Gripper/aparatuaren marrazkia eta linearen konfigurazioa onartua |
Elikatu eta urtu erretxina: torlojua, torlojua, barrika eta gidatzea
Elikadura-bidea torlojuaren aurretik hasten da
Hopper-ek materiala hornitzen du estrusorearen elikadura-atalera. Proiektu batek kargagailuak, nahasgailuak, dosifikatzeko ekipoak edo birmoldaketa-itzulera ere izan ditzake. Tratatu horiek interfaze bereiziak dituzten ekipo identifikagarri gisa. Hopper bat egoteak ez du frogatzen makinen hornikuntzan garraiatzea, lehortzea edo nahasketa automatikoak sartzen direnik.
Irteera irregular bihurtzen denean, erregistratu erretxina-maila, lotea, nahasketa eta elikadura-portaera torlojuari errua bota aurretik. Materiala entregatzeko murrizketa edo eten batek burura iristen denari eragin diezaioke. Mantentze-taldeak benetako exekuzioarekin lotutako behaketak behar ditu, ez estrusore handiago baten eskaera besterik ez.
Torlojuak, barrikak eta tenperatura sistemak lan desberdinak egiten dituzte
Torloju birakariak erretxina upel barruan garraiatu eta lantzen du. Berokuntza-guneek tenperatura kontrolatzen duten beroa gehitzen dute, prozesuak lan mekanikoaren bidez beroa garatzen duen bitartean. Tenperatura-sentsoreek feedbacka ematen dute instalatutako tokietan. Bistaratzen den upel-zonako tenperatura ez da, beraz, urtutako isuriaren zati bakoitzaren zuzeneko neurketa bat.
Mantendu berogailuaren eta sentsorearen identitateak bereizita. Tenperatura baxuko alarma batek potentzia-zirkuitua, berogailua, feedback gailua, kableatuak edo kontrol-konfigurazioa izan ditzake. Matxura baieztatu gabe berogailu bat ordezkatzeak jatorrizko arazoa konpondu gabe utz dezake. Erabili benetako kableatuaren diagrama eta diagnostiko elektriko kualifikatua erresistentzia edo tenperatura muga unibertsala baino.
Unitateak potentzia-maila batekin baino gehiago bat etorri behar du
Motorrak, engranaje-kutxak eta akoplamenduak torlojuari mugimendua transmititzen dio. Haien konexio mekanikoak eta funtzionamendu-eskakizunak instalatutako multzoari dagozkio. Potentzia nominal berdina duen motor bat ez da automatikoki ordezko egokia, eta diametro nominal berdina duen torloju batek geometria edo konexio xehetasun desberdinak izan ditzake.
Torlojua edo upelaren kontsultarako, eman jatorrizko marrazkia, makinaren serie zenbakia eta material aplikazioa. Unitatearen kontsultarako, sartu motorra eta engranaje-kutxako plaka osoa gehi dagokion muntaia-erreferentzia. Gorde jatorrizko orientazio- eta konexio-informazioa posizio seguru batetik ateratako argazkietan. Erregistro hauek huts egin duten elementua eta inguruko multzo handiagotik bereizten laguntzen dute.
Paroia osatu: trokel-burua, trokel-tresneria eta horma-lodieraren kontrola
Trokelaren buruak estrusoretik urtua jasotzen du eta irteerako tresnerietara banatzen du. Trokelak eta mandrilak, batzuetan trokel-pin edo nukleoko tresneria gisa deskribatuta, hodia osatzen duen pasabide anularra definitzen dute. Terminologia buruaren diseinuaren arabera aldatzen da, beraz, izendatutako osagai bat marrazki batera konektatu behar da beti.
Puzte moldeak beste lan bat egiten du. Parison beroaren inguruan ixten da eta ontziaren kanpoaldea definitzen du aireak plastikoa barrunbearen aurka zabaltzen duen heinean. "Molde-buru berri bat" ordenatzeak arazoa estrusio-buruari, irteerako tresneriari edo putz-moldeari dagokion ala ez identifikatu gabe anbiguotasun ekidin daitekeen sortzen du.
Buru jarraituek eta metagailuek material bide desberdinak dituzte
Etengabeko estrusioaren antolamendu batek parison osatzen du urtze-hornidura etengabetik. Metagailu-buru batek urtu kantitate bat gordetzen du eta zikloan zehar isurtzen du. Biltegiratze- eta deskarga-funtzio osagarriek buruaren multzoa eta haren kontrolak aldatzen dituzte. Urtutako metagailu bat fluido-potentzia zirkuitu batean energia metatzen duen metagailu hidrauliko baten aldean ere desberdina da.
Identifikatu buru-arkitektura zigiluak, tresneria, berogailuak edo eragingailuak alderatu aurretik. Irteera-diametroarekin bat etortzeak ez du ezartzen inguruko muntaia, mugimendua edo kontrol interfazea bateragarria denik.
Kontrolagailua hormaren lodieraren kontrolaren zati bat baino ez da
Parison-kontrol-sistema batek programatutako profil bat erreminten mugimenduarekin lotzen du kontrolagailu, eragingailu eta feedback antolamendu baten bidez. Moog-enaputz moldatzeko osagaien ikuspegi orokorrakontrolagailuak, eragingailuak eta serbo osagaiak bere soluzioen elementu bereizi gisa deskribatzen ditu. Osagai-familia hauek lan desberdinak dituzte kontrol- eta mugimendu-sistemaren barruan.
Ondorio praktikoa erraza da: ordezko pantaila edo kontrolagailu bat ezin da hautatu eragingailuaren, feedbackaren eta makinaren interfazearen arabera. Moog-en ikuspegi orokorrak osagaien familiak deskribatzen ditu; ez du identifikatzen Kinggle makina jakin batean zein gailu dagoen instalatuta.
Tresneriaren posizioa eta azken hormaren lodiera ere bereizita egon behar dira. Botilaren horma materialaren portaeraren, piezen geometriaren eta prozesuaren baldintzen araberakoa da oraindik ere. Egiaztatu pieza moldatua bistaratzen den profil bat hormaren neurketa-txosten gisa tratatu beharrean. Theparison programazio gidaprofileko aldaketak neurtutako produktuen kokapenekin lotzen ditu.
Pieza moldatu eta askatu: moldea, clamp, putz-sistema eta ateratzeko
Putz-moldea eta atxikitzeko unitatea bereizita identifikatu behar dira. Moldea produktuaren berariazko tresna da. Pintza-multzoak tresna hori eusten eta mugitzen du eta itxita mantentzen du beharrezko etapetan. Platoak, gidak, zilindroak eta edozein gurdi-mekanismoa makinaren konfigurazioari dagozkio, ez automatikoki moldearen erosketari.
Ordezko kontsultak egiteko, barrunbeko argazki batek produktua identifikatu dezake, baina muntatzeko interfazeari buruz ezer gutxi ager daiteke. Sartu tresnaren IDa eta dagokion makina edo moldearen marrazkia. Theestrusioa putz moldatzeko moldeen diseinu-gidabarrunbea, pintxaketa, hoztea, putz-interfazea eta kentzeko metodoak elkarrekin lan egin behar duten azaltzen du.
Kolpe-pin bat ez da trokel-pin bat
Trokelaren pin edo mandrila urtzea eratzeko tresneriarena da. Kolpe-pin bat aire-hornidurari dagokio eta, zenbait konfiguraziotan, lepoa eratzeko edo kalibratzeko antolaketari dagokio. Biei "pin" deitu daiteke dendako solairuan, baina lan desberdinak egiten dituzte eta interfaze desberdinak dituzte.
Produktu batzuek putz egiteko antolamendu ezberdina erabiltzen dute, beheko putz egitea barne. Ez eskatu kolpe-pin bat botilaren bolumenetik bakarrik. Produktuaren akabera, erremintaren geometria, muntaia, mugimendua eta aire-konexioak onartutako diseinuarekin bat etorri behar dira. Pin edo puzte-multzo baten funtzio zehatzak diseinu horren araberakoak dira.
Pieza kentzea moldea irekitzeaz haratago hedatzen da
Kentzeko sistemak eratutako produktua atera behar du, kalte edo interferentzia onartezinik gabe. Proiektuaren arabera, kentzeak harrapaketa bat, robot bat, beste manipulazio mekanismo bat edo zehaztutako eskuzko eragiketa bat izan dezake. Flasha kentzea, heldulekua zulatzea, ihesak probatzea eta garraioa ekipamendu bereiziak izan daitezke.
Muga horrek garrantzia du pieza bat ondoko makinara gaizki iristen denean. Moldea ireki ondoren markatzea edo deformazioa gerta daiteke. Erregistratu non agertzen den lehenengoz, zein geltoki edo barrunbek sortu duen eta manipulatu aurretik zegoen ala ez. Ez diagnostikatu moldeen higadura moztu eta garraiatu ondoren soilik ikuskatu den akats baten ondorioz.
Berretsi agindutako ateratzeko eta akabera-esparrua ordezko hatzak, tresnak edo sentsoreak eskatu aurretik. Themakina automatikoa eta lerro osoko gidamakinen funtzioak beheranzko horniduratik bereizten ditu. Automatizazioa benetako konfigurazioaren arabera identifikatu behar da, ez "automatiko" hitzetik ondorioztatu.
Zikloari eustea: hidraulikoa, hoztea, sentsoreak eta kontrolak
Potentzia eta fluidoen zirkuituak
Makina hidrauliko batean, motorrak eta ponpak potentzia hidraulikoa ematen dute. Balbulek fluxua zuzentzen edo erregulatzen dute, eta eragingailuek mugimendua sortzen dute. Olio-ponpa serbodun batek sistema hidrauliko baten parte izaten jarraitzen du. Motor elektrikoa deitzeak ez du makina osoa elektriko bihurtzen.
Aire-sistemak zehaztutako funtzio pneumatiko eta puzte-funtzioak onartzen ditu. Erregulatzaileak, balbulak, iragazkiak, hodiak eta puzte tresnak eginkizun desberdinak dituzte. Zuzena dirudien konexio batek bere zirkuituaren eskakizunekin bat egin behar du oraindik. Identifikatu osagai hidraulikoak eta pneumatikoak gailuaren kode eskematiko eta osotik, ez bakarrik gorputzaren tamaina edo atakaren itxura.
Hozteak hainbat karga bereizten ditu
Moldeak beroa kendu behar du, eta makinak hozte-karga gehigarriak izan ditzake, hala nola olio hidraulikoa edo zehaztutako beste zirkuitu batzuk. Hozkailu bat, dorre edo lantegiko ur-sistema makinaren horniduratik kanpo egon daiteke. Erantzukizunaren muga mapatu, falta diren plantako ekipoak falta diren makinen osagai gisa tratatu aurretik.
Ur-hornidura nagusian irakurketa normal batek ez du frogatzen molde-adar bakoitzak zirkulazio egokia duenik. Zirkuituaren identitatea eta benetako funtzionamendu-behaketak linea bakarreko hipotesi bat baino erabilgarriagoak dira. Theerabilgarritasun eskakizunen gidamakina, moldea eta eskakizun osagarriak nola mantendu azaltzen du.
HMI, PLC eta feedback gailuak ez dira trukagarriak
HMI operadorearen interfazea da. PLCak makinaren kontrol-logika exekutatzen du, eremuko gailuek seinaleak ematen eta komandoak egiten dituzten bitartean. HMIko mezu batek jakinarazitako egoera bat identifikatzen du; ez du, berez, pantaila akatsa denik edo bistaratzen den gailu batek huts egin duenik ezartzen.
Gorde alarma, ziklo-urratsa eta behaketa garrantzitsuak ezer garbitu edo aldatu aurretik. ErabiliHMI ezarpenen eta alarmen gidadisko hori antolatzeko. Baliteke kontroladoreak, unitateak edo feedback-a ordezkatzeak programa, parametro eta kalibrazio egokiak behar izatea.
Segurtasunarekin lotutako gailuek zehaztutako ordezkapen- eta baliozkotze-prozesua behar dute. Estatu Batuetan,OSHAren energia arriskutsuen orientabideaustekabeko energizazioaren edo metatutako energiaren ondoriozko zerbitzu-arriskuei aurre egiten die. Jarraitu guneko makinaren prozedura espezifikoa baimendutako langileen bidez. Ez HMI geldialdi batek ez piezen gida generiko batek ez du sarbide segurua ezartzen.
Ikusi nola desberdintzen diren piezak Kinggle makin jarraituetan eta metagailuetan
Benetako plataformaren adibideek osagaien mapa erabilgarriagoa egiten dute. KingglerenaKGB5L produktuaren orriaEstazio bakarreko makina jarraitua deskribatzen du, translazio-moldeak aldatzeko mekanismo batekin. Bere taulak 60 mm-ko torloju bat ageri du eta Mitsubishi PLC ezaugarrien deskribapenean dago izena.

TheKGB100B 120L orrialdeahorren ordez metagailu-buru plataforma bat deskribatzen du. 100 mm-ko torloju bat zerrendatzen du eta serbo hidraulikoaren funtzionamendua, presio zuzeneko moldeen blokeoa eta hormaren lodieraren kontrola deskribatzen ditu. Bere biltegiratze eta deskarga antolamenduak osagaien eztabaidari beste egitura bat ematen dio.

| Elementua | KGB5L | KGB100B | Zer aldatzen den bereizketa |
|---|---|---|---|
| Argitaratutako arkitektura | Estazio bakarreko estrusio jarraitua | Metagailu-buruko estrusioa | Buruen muntaia eta ziklo harremanak |
| Argitaratutako torlojuaren diametroa | 60 mm | 100 mm | Estrusoreen erreferentzia desberdinak; diametroa ez da piezaren zehaztapen osoa |
| Argitaratutako moldeen antolaketa | Translaziozko moldeen aldaketa | Orrialdean deskribatutako irekiera/itxiera antolamendu finkoa | Pintza- eta mugimendu-multzo egokia identifikatzea |
| Ordezko identitatea | Erabili makina honen eraikitako dokumentazioa | Erabili makina honen eraikitako dokumentazioa | Partekatutako osagaien izenetik ez da trukagarritasunik sortzen |
Iturriak: estekatutako bi Kinggle produktuen orrialdeak. Konfigurazio deskribapenak eta torlojuaren diametroak katalogoko informazioa dira, ez bezeroaren instalatutako makinaren neurriak.
Adibide hauek erakusten dute zergatik den "Kingle torlojua", "balbula hidrauliko bat" edo "horma-kontrolatzailea" eskaeraren deskribapen zabalegia. Makina-familia baten barruan ere, serie-zenbakia, onartutako aldaketak eta egungo muntaia berrikustea dute garrantzia. Produktu-orrietako datuek plataforma lokalizatu dezakete, baina ezin dute eraikitako material-faktura ordezkatu.
Erosteko, bereizi hiru erregistro: katalogoak deskribatzen duena, eskaerak zer barne hartzen duen eta orain instalatuta dagoena. Baliteke geroagoko aldaketa batek disko, sentsore edo tresna bat aldatzea. Bateratu erregistro horiek ordezko bat hautatu aurretik, batez ere osagai zaharra jatorrizko marrazkiarekin bat ez datorrenean.
Zerbitzuaren kontsulta batean, markatu kaltetutako azpisistema argazki orokor batean eta erantsi irakur daitekeen osagaiaren etiketa bereizita. Lotu bi irudiak makinaren serie-zenbakiarekin. Instalazio-testuingururik gabeko lehen planoak elementua estrusio-unitateari, pakete hidraulikoari edo osagarri bati dagokion ala ez ezkutatu dezake.
Identifikatu ordezko egokia eskaera egin aurretik
Behatutako arazoarekin eta zatiaren identitatearekin hasi, ez osagai batek huts egin duen ondorio batekin. Horma irregularrak, mugimendu motelak edo tenperatura-alarma batek hainbat arrazoi izan ditzake. Grabatu baldintzak eta berretsi akatsa onartutako diagnostiko-prozesuaren bidez ordezko bat erosi aurretik.
Theputz moldatzeko akatsen gidaerabilgarria da produktuaren sintomak antolatzeko. Zerbitzu-tarteetarako, erabiliprebentziozko mantentze-lanen zerrendainstalatutako makinaren eskuliburuarekin batera. Osagaien ikuspegi orokorrak ez luke ordezko adin bat agindu behar erretxin, lan-ziklo eta ingurune eragile bakoitzeko.
| Grabatu | Sartu | Zergatik du garrantzia |
|---|---|---|
| Makinaren identitatea | Modeloa, serie-zenbakia eta identifikazio-plakaren argazkia | Eraikina eta bere dokumentazioa kokatzen ditu |
| Batzarraren identitatea | Sistema, muntaia-planoa, jatorrizko pieza-zenbakia eta berrikuspena | Osagai bat antzeko elementuetatik bereizten du |
| Gailuaren informazioa | Fabrikatzaile-kode osoa eta balorazio irakurgarriak | Kode partzial batek konfigurazio-desberdintasun bat ezaba dezake |
| Konexioak | Muntaketa, ardatz, fluido, elektriko edo seinaleen interfazeak | Antz bisuala baino gehiago berresten du |
| Aldatu historia | Onartutako ordezkapenak, aldaketak eta software aldaketak | Jatorrizko marrazkia uneko makinarekin bateratzen du |
| Akatsen froga | Alarma, ziklo-pausoa, neurketak, markatutako laginak eta argazki seguruak | Salatutako sintomak huts egin duen elementutik bereizten laguntzen du |
Erabili identifikazio-sekuentzia labur eta kontrolatua
- Kokatu elementua makinaren marrazkian edo piezen zerrendan eta erregistratu bere muntaia-erreferentzia.
- Hartu etiketa osoa eta inguruko instalazioa baimendutako posizio seguru batetik.
- Lotu dagozkion interfaze mekaniko, elektriko eta fluidoen hornitzailearen zehaztapenekin.
- Ordezkapenak edo berrikuspenak dokumentatzea eta instalatu aurretik eskatutako onespen teknikoa lortzea.
- Baimendutako ordezkapenaren ondoren, egiaztatu beharrezko konfigurazioa, iritzia, segurtasun-funtzioak eta produktuaren emaitza ekoizpena askatu aurretik.
Osagai klase ezberdinek froga desberdinak behar dituzte. Berogailu batek zehaztutako xehetasun elektrikoak eta instalazioak behar ditu. Balbula batek zirkuitu funtzioa eta gailuaren konfigurazio egokia behar ditu. Tresna mekaniko batek bere marrazkia eta interfazeak behar ditu. Kontrolaren ordezkapenak bertsio eta parametroen egiaztapenak behar ditu. Argazki batek erregistro hauek onartzen ditu, baina ezin ditu ezkutuko baldintza guztiak ezarri.
Eskatu idatziz hornitutako elementuaren eta onartutako edozein ordezkoren berrespena. Gorde identitate zaharra eta berria zerbitzu-erregistroan. Erregistro hori baliagarriagoa da hurrengo hutsegiterako erosketaren deskribapen bat baino, "putz moldatzeko makineriarako ordezko pieza bakarra" dioena baino.
Irakurgaitza den etiketa batek froga gehiago behar du, ez asmatutako pieza-zenbaki bat. Erabili marrazkiaren posizioa, instalazioaren argazkiak eta makinaren erregistroa identitatea konpontzeko. Ez kopiatu kode bat inguruko makina batetik, bere osagaiak antzeko itxura duelako.
Puzten diren makinen piezen inguruko maiz egiten diren galderak
Zeintzuk dira putz moldatzeko makina baten zati nagusiak?
Estrusio-makina batentzat, talde nagusiak elikadura eta estrusioa, trokel-burua eta tresneria, parison kontrola, moldea eta clamp, puztea, hoztea, unitateak eta kontrolak eta produktua kentzea dira. Antolaketa zehatza plataformaren eta proiektuaren araberakoa da. Identifikatu prozesua lehenik, eta, ondoren, erabili bere muntaketa-dokumentuak ekipamendu estandarrak, aukeratutako aukerak eta osagarri bereiziak bereizteko.
Zein da trokelaren burua eta putz-moldearen arteko aldea?
Trokelaren buruak polimero urtua maneiatzen du eta bere irteerako tresneriaren bidez parisona osatzen du. Putz-moldea parison horren inguruan ixten da eta produktuaren kanpoaldea definitzen du puztean. Moldearen barrunbea, trokela edo buru-multzo osoa, beraz, beste eskaera bat da. Eman muntaiaren erreferentzia "molde" hitzean bakarrik fidatu beharrean.
Kolpe-pin bat trokel edo mandrilaren berdina al da?
Ez. Trokelaren pin edo mandril bat urtzea eratzeko tresneria da eta irteera eraztunaren definizioa laguntzen du. Kolpe-pin batek airea sartzen du eta diseinu espezifikoan lepoa eratzeko edo kalibratzeko betebeharrak izan ditzake. Partekatutako "pin" hitzak ez ditu osagaiak trukagarriak bihurtzen. Erabili erreminten marrazkia elementu bat identifikatzeko.
Piezak truka daitezke putz moldatzeko makina ezberdinen artean?
Ez hartu izen arrunt baten, antzeko itxuraren edo tituluen balorazio bat datorrenaren trukagarritasuna. Gailuaren kodea osoa, muntaia berrikustea, muntatzea, konexioak eta funtzionamendu funtzioa bat etorri behar dute. Kontrolak software, parametro eta feedback bateragarritasunaren araberakoak izan daitezke. Instalatutako konfiguraziorako edozein alternatiba onartu behar da katalogoko argazki batetik ondorioztatu beharrean.
Zein informazio behar da ordezko pieza bat identifikatzeko?
Bidali makinaren modeloa eta serie-zenbakia, jatorrizko pieza-zenbakia, muntaiaren marrazkiaren erreferentzia, berrikuspena eta etiketa-argazkiak argiak. Sartu interfaze garrantzitsuak, onartutako aldaketak eta ikusitako matxura. Kontrol-gailuetarako, gorde bertsio eta konfigurazio-erregistroak ere. Horri esker, kontsultak elementu jakin bat identifikatu dezake osagaien kategoria zabal bat baino.
Prestatu pieza zehatzen kontsulta
Kinggle makina batentzat, hasi makinaren plakarekin, muntaiaren erreferentziarekin eta irakur daitekeen osagaien etiketarekin. Gehitu arazoaren erregistroa eta dagozkion marrazkiak, eta bidali paketea helbidetikKinggle kontaktu orria. Instalatutako pieza identifikatzea ordezkapen zuzena berresteko lehen urratsa da.