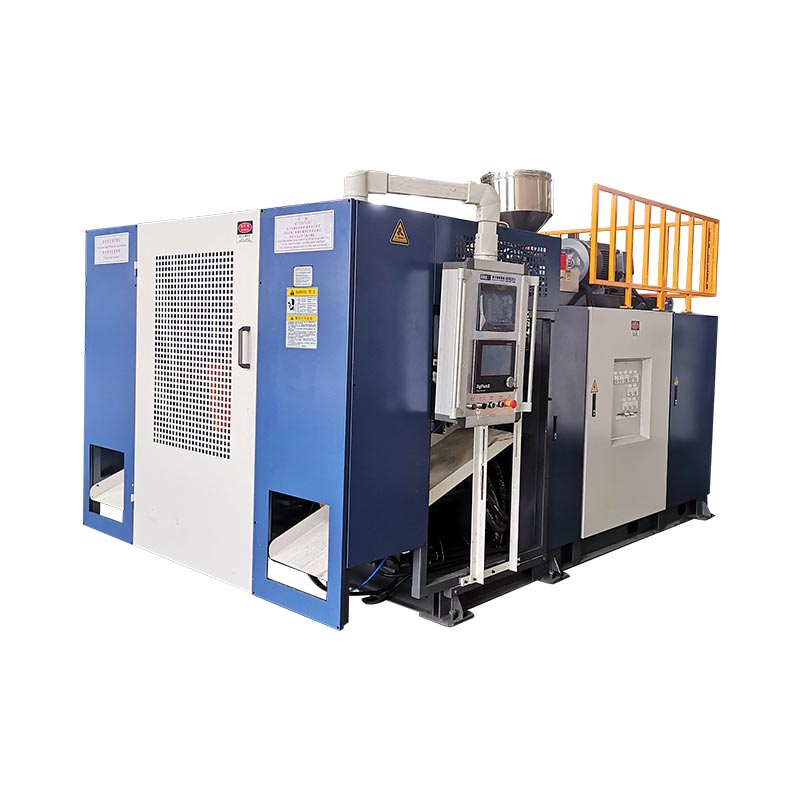
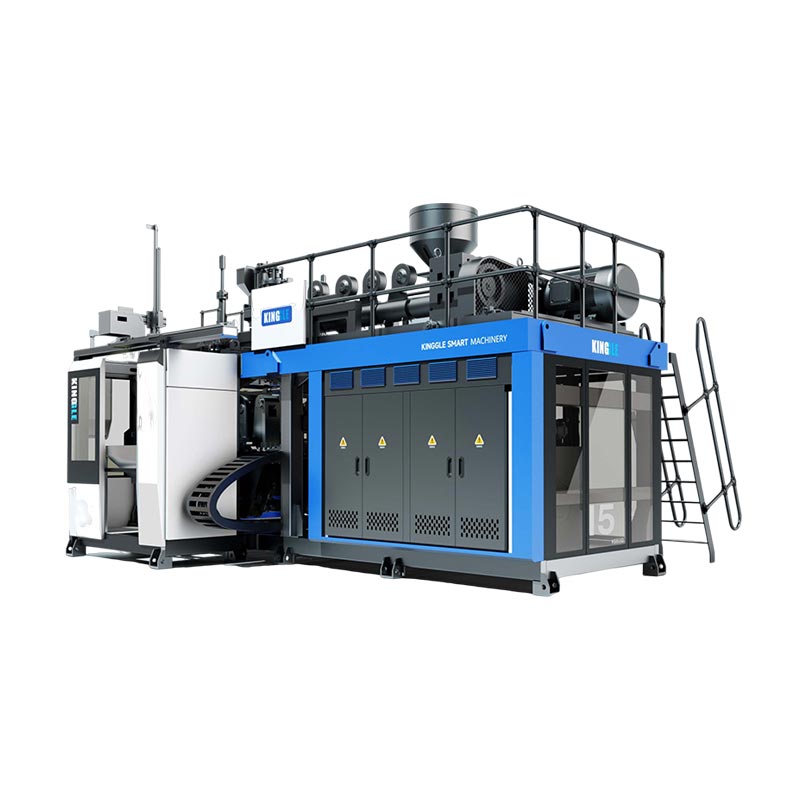
Aukeratu putz moldeatzeko makina automatiko bat entregatu behar duen produktuaren arabera eta moldatu ondoren sartutako eragiketen arabera, ez aurrekontuan "automatiko" hitzaren arabera. Estrusio-kolpe moldeatzeko, zehaztu erretxina, tresneria, ateratzea, moztea, ikuskatzea eta transferentzia ekoizpen-sistema gisa. Onartutako ontzien aurkako konfigurazioa onartzea gomendatzen dugu azken isurketa-puntuan, ez katalogoko ziklo lehorreko zifra bat.
Moldeatzeko makina batek ziklo automatiko bat exekutatu dezake jendeak flasha kentzen duen bitartean, botilak egiaztatu edo kartoiak betetzen dituen bitartean. Hori izan daiteke produktu sorta txiki eta aldakor baterako antolamendu egokia. Antolamendu okerra da inbertsio kasuak lanpostu horiek desagertu direla suposatzen badu. Zehaztu muga prezioak alderatu aurretik.
Agindu baten aurretik garrantzitsuak diren bost erabaki
- Lotu moldaketa-prozesua piezarekin automatizazio-mailak alderatu aurretik.
- Zehaztu transferentzia eta akabera eragiketa guztiak, eskuz geratzen diren lanak barne.
- Orekatu moldaketa-tasa mozteko, ikuskatzeko eta ontziratzeko ahalmenarekin.
- Probatu matxurak berreskuratzea eta aldaketak, ez etenik gabeko ekoizpena bakarrik.
- Konparatu linearen kostu osoa onartutako edukiontzi bakoitzeko baldintza berdinetan.

Zer estaltzen du "automatikoek" putz-moldean?
"Automatikoek" eragiketak nola kontrolatzen diren deskribatzen du. Ez du identifikatzen plastikozko zatia nola eratzen den. Estrusio automatikoko putz moldatzeko makina batek eta PET botila putz egiteko makina batek programatutako sekuentziak exekutatu ditzakete, baina materiala prestatzeko, tresneria eta akabera antolamendu desberdinak behar dituzte. Kolpe moldeatzeko makina guztiz automatikoa bilatzen ari den erosle batek prozesuaren galdera konpondu beharko luke lehenik.
Estrusio-hots-moldean, makinak parison izeneko hodi urtu bat osatzen du. Moldeak hodi hori harrapatzen du, eta aireak zati hutsa osatzen du. PET luzatze-kolpe-moldeak luzatu eta puztutako aurreforma bat erabiltzen du. Hasierako forma ezberdin horiek azaltzen dute zergatik PET aurreformak kargatzeko gida ez den HDPE detergente-botilen linearako erosketa-gida osoa.
| Erabakia | Estrusio putz-moldeaketa | PET luzatze-kolpe moldaketa |
|---|---|---|
| Hasierako forma | Estrusiozko parison urtua | PET aurreforma |
| Erosteko testuinguru komuna | HDPE botilak, maneiatutako ontziak eta industriako pieza hutsak | Aurreformaz egindako edari botila garbiak |
| Automatizazio galderak | Zatiak askatzea, flash kentzea, moztea, probatzea eta transferitzea | Preformak maneiatzea, beroketa/luzaketa-puzketaren sekuentzia eta botilaren transferentzia |
Prozesuaren erreferentzia:Kinggle-ren putz moldatzeko makinaren gida. Produktuaren geometriak eta erretxinaren kalifikazioak erabakitzen dute azken prozesuaren aukera.
Bereizi makina, zelula eta lerroa
Makina-mailako ziklo automatiko batek hitzartutako moldaketa-sekuentzia estaltzen du. Zelula automatizatu batek makina horren inguruan definitutako manipulazioa edo akabera gehitzen du. Produkzio-lerro batek ondoz ondoko eragiketak lotzen ditu onartutako produktuen muga baten bidez. Baliteke ontziratzea muga horren barruan egotea edo fabrikako eragiketa bereizia izaten jarraitzea.
Hauek erosketa bereizketa erabilgarriak dira, ez hornitzaile guztiek terminologia bera erabiltzen dutelako promesa. Jarri benetako eragiketak zehaztapenean. Ekipamendu-zerrendarik gabe "Erabat automatikoa"k interpretazio ezberdinetarako leku gehiegi uzten du.
Deskribapen zehatz baten alde egiten dugu, esate baterako, "moldeaketa automatikoa, ateratze orientatua, deflashing eta isurketa proban" etiketa zabal baten aurrean. Amaitutako produktua non agertzen den eta oraindik arreta behar duenari esaten dio erosleari. Materiala betetzeak, laginketak, txatarra maneiatzea eta kartoi aldaketak ere jabeak behar ditu, nahiz eta moldaketa-sekuentzia normala eskuzko manipulazio errepikatu gabe exekutatu.
Era berean, kontrol automatikoa ez da disko guztiz elektriko baten berdina. Drive mota, geltokiaren antolaketa, buru kopurua eta automatizazio esparrua aukera bereiziak dira. Berrikusi bakoitza lanaren aurka, premium zehaztapen gisa tratatu beharrean.
Hasi piezarekin eta produkzio-egutegiarekin
Botila baten bolumen nominala ez da nahikoa bere ekoizpen-lerroa zehazteko. Botila biribil estu batek eta helduleku zabaleko ontzi batek bolumen likido bera eraman dezakete baina molde, ateratzeko tresna eta euskarri desberdinak behar dituzte. Lerroak benetako kanpoko forma kudeatu behar du, ez "2 L produktu" abstraktu bat.
Hasi piezen marrazkiarekin eta isurtzean espero den amaitutako egoerarekin. Grabatu lepoaren akabera, heldulekuaren irekiera, gorputzaren neurriak, xede-pisua eta kalitate-baldintza kritikoak. Berretsi erretxinaren kalifikazio zehatza, kolore-paketea eta hitzartutako birziklatutako edo birziklatzeko baldintza. Xehetasun horiek proposatutako proba bat egiten dute aurreikusitako lanposturako.
Itzuli salmenta plana fabrikazio-eskakizun batera
Definitu txanda bakoitzeko onartutako edukiontziak txanda kopuruarekin, loteen tamainarekin eta aldaketen maiztasunarekin. Orduko tasa altua ez da hain erabilgarria eskaera gehienek lan laburrak eta erreminten aldaketa handiak behar badituzte. Gelaxka motelagoa baina aldatzeko errazagoa den produkzio-nahasketa hori hobeto molda daiteke. Ezin da ondoriorik atera katalogoaren gehienezko irteeratik bakarrik.
Zerrendatu produktuen familia, ez bakarrik kaleratzeko lehen botila. Identifikatu zatirik zabalena, astunena eta heldu edo mozteko zailena. Hauek SKU desberdinak izan daitezke. Ondoren, erabaki zein produktuk exekutatu behar diren hasierako eraikuntzan eta zeintzuk behar dituzten etorkizuneko tresnak edo ekipamendu bereiziak.
- Izoztu probako artikulua:marrazkiaren berrikuspena, erretxina, amaitutako pisua eta beharrezko probak.
- Ezarri entrega-baldintza:moztu, ikuskatu, orientatu, zenbatu edo ontziratu.
- Egitaraua zehaztu:ontzi onak txanda bakoitzeko, funtzionamendu orduak eta aurreikusitako SKU aldaketak.
- Egiaztatu tresneria familia:moldeak, buru-pasa, eusteko tresnak, habiak mozteko eta probako zigiluak.
- Onartu gelaxken gutun-azala:utilitateak, zaintza, zerbitzurako sarbidea eta produktuaren fluxua.
Estazioen zenbaketa, trokelen irteerak eta barrunbeak azterketa bereizia behar dute. Bi geltokiek ez dute bi saltoki esan nahi. Buru anitzeko putz-moldeatzeko makina batek ez du botila forma guztiak bateragarri egiten irteerako tartearekin. Geruza anitzeko buru batek hormaren eraikuntza deskribatzen du, ez ekitaldi bakoitzeko amaitutako edukiontzien kopurua.
Kingglerenaburu anitzeko versus barrunbe anitzeko gidakonfigurazio bereizketa horiek azaltzen ditu. Erabili berrikuspen hori automatizazio diseinua konpondu aurretik. Barrunbeen antolamendua finkatu ondoren, ateratzeko eta akaberako ekipoek posizio bakoitza gorde behar dute transferentzia eta kalitate kontrolen bidez.
Kontsulta erabilgarrienak, beraz, marrazkia, materialaren zehaztapena, produkzio-egutegia eta kalitatearen definizioa barne hartzen ditu. HDPE botila ekoizteko lerro baterako, sarrera horiek gabe "plastikozko botilak egiteko makina automatikoa" eskaerak ezin du lerro-esparru egokia ezarri.
Egiaztatu produktuaren kalitatea ezartzen duten makina-sistemak
Beheko automatizazioak ezin du konpondu parison ezegonkorra, apurketa desegokia edo moldea maneiatzeko bigunegia uzten duen pieza bat. Moldeatze-prozesuak artikulu errepikagarria sortu behar du transferentzia-sistemak emaitza errepikagarriak eman aurretik. Bestela, robota koherentziarik gabeko piezak mugitzeko modu zehatza bihurtzen da.
Kolpe moldeatzeko makina baten zati garrantzitsuenak estrusorea, trokel-burua, finkatzeko unitatea, putz-sistema, hozte-zirkuituak eta kontrolak dira. Berrikusi onartutako zatiari egindako ekarpena, osagaien izenen arabera bakarrik aukeratu beharrean. Aitortutako PLC marka batek, adibidez, ez ditu hornitutako errezeta-funtzioak edo beheranzko komunikazioa ezartzen.
| Sistema | Zer berrikusi | Eskatzeko frogak |
|---|---|---|
| Estrusio eta trokel burua | Erretxinaren egokitasuna, parison eskari gordina eta irteerako balantzea | Ekoizpen-laginak eta identifikatutako baldintza materialak |
| Parisen kontrola | Hormaren banaketa piezaren kokapen kritikoetan | Posizioko neurri espezifikoak eta gordetako errezeta |
| Moldea eta estutzea | Tresneria egokitzea, atximurtzea eta askatzeko tartea | Onartutako planoak eta pieza moldatuen ikuskapena |
| Hoztea eta manipulatzea | Zatiaren zurruntasuna aurreikusitako askapen eta helduleku puntuetan | Transferentzia proba benetako zatiarekin |
| Kontrolak | Sekuentzia, alarmak, errezeta-esparrua eta beherako seinaleak | Funtzio erakustaldia eta interfazeen zerrenda |
Erreferentzia konkretua: Kinggle-ren 2 L-ko estazio bakarreko makina
TheKGB2L produktuaren orria2 L-ko edukiontziaren gehienezko edukiera, 50 mm-ko torlojua, 30 kg/h HDPE urtzeko ahalmena eta 360 × 380 mm-ko gehienezko moldearen tamaina zerrendatzen ditu. Bi, hiru eta lau irteerako konfigurazioak ere deskribatzen ditu 100 ml-1 L bitarteko botila txikientzat. Balio hauek proposatutako lan bat aztertzen laguntzen dute; ez dute tresnaren berrikuspena ordezkatzen.
Orrialde berean 600 PC/HR etiketatzen dira "Irteera (ziklo lehorra)". Hori ez da identifikatutako xanpu botila, molde eta akabera-lerro baten irteera onartua. Produkzio-eskakizun batek benetako materiala, hozteko denbora, posizio aktiboak eta ikuskapen-baldintza behar ditu. Tratatu ziklo lehorreko sarrera argitaratutako mugimenduaren erreferentzia gisa.
Saltoki anitzeko proposamen baterako, egiaztatu parison masa gordina konbinatua eta barrunbearen egokitzapena. Amaitutako botilaren pisuak estrusoreak ere hornitzen duen flasha baztertzen du. Saltoki gehiagok estrusio, hozte eta akabera batera eskaria areagotu dezakete. Buru-zenbaketak bakarrik ezin du ekoizpen-tasa erabilgarririk ezarri.
Moldeatzeko sistema onartuko genuke pieza kritikoen neurketak eta transferentziaren portaera adostutako baldintzetan egonkorra izan ondoren. Arazo horiek konpondu aurretik garraiatzaile bat gehitzeak arazoa aurrerago mugitzen du. Horma banatzeko, erabiliparison programazio gidaproduktuaren marrazkiarekin batera.
Zehaztu elikaduratik onartutako ontzietarainoko lerroa
Puzten automatizaziorako zehaztapen sendoenak produktuari jarraitzen dio eragiketa guztietan. Modulu bakoitzak zer jasotzen duen, zer entregatzen duen eta hurrengo moduluarekiko konexioaren jabea den esaten du. Hau prozesu-muga adostu gabeko robot, garraiatzaile eta sentsoreen zerrenda luze bat baino erabilgarriagoa da.
Kinggle's argitaratuaautomatizazio gaitasunakbarne mozketak, ikuskapenak eta ontziratzeak. Botila-proiektu baterako, itzul ezazu gaitasun hori definitutako esparru batera. Deflashing automatikoa, lepoa moztea, ihes-probak eta paketatzea funtzio desberdinak dira; inor ez da isilean hartu behar beste baten presentziatik.
| Funtzionamendua | Konpondu beharreko galdera | Onarpen egiaztapena |
|---|---|---|
| Elikadura | Nork hornitzen du garraioa, nahasketa eta material-mailaren kontrola? | Onartutako materiala ontzira iristen da, aurreikusi gabeko hornidura eten gabe. |
| Eramatea | Non hartzen da zatia, eta zer orientazio uzten du unitatea? | Ez da galdutako transferentziarik edo onartezina den markarik probako artikuluan. |
| Deshasketa eta moztea | Zein flash eta akabera ezaugarri kentzen dira? | Behar diren ertzak, lepoak eta heldulekuak piezaren definizioa betetzen dute. |
| Ikuskapena eta errefusa | Zein proba daude linean eta nola bereizten dira huts egin duten zatiak? | Adostutako erronka laginak behar bezala identifikatu eta bideratzen dira. |
| Garraioa eta paketatzea | Zein botilaren egoera eta antolaketa iritsi behar da hurrengo geltokira? | Transferentzia, metaketa eta azken zenbaketa lanak hitzartutako tarifan. |
Eman muga bakoitzari integrazioaren jabe izendatutako bat. Makina-hornitzaileak hartu-ematea ematen badu eta beste hornitzaile batek ihes-probatzailea ematen badu, norbaitek oraindik onartu beharko ditu botilaren orientazioa, transferentzia-altuera, tartea eta esku-eskua kontrolatzea. Itxura bateragarriak diren moduluak erostea ez da zelula integratua erostea.
Onartu nola adierazten diren "prest", "zatia presente", "zikloa amaitu" eta akats-baldintzak seinale horiek behar diren lekuetan. Identifikatu zein kontrolagailuk abiarazten duen geldialdia eta zein unitatek abiarazten duen akatsaren berri. Arkitektura zehatza proiektuaren araberakoa da, baina erantzukizuna ezin da lauso geratu.
Egiaztatu txatar-fluxua onartutako produktuen bidetik bereizita. Kendutako flashak bilketa eta adostutako xedapen bat behar ditu. Berrerabilpena materialaren eta produktuaren eskakizunen araberakoa da; artezteko konexio automatikoak ez du birrintze ehunekorik baimentzen. Mantendu materialaren errezeta kontrolatuta.
Botilaren ihesak aztertzeko, zehaztu proba-metodoa, instalazioa, zigilatzeko egoera eta adostutako erronka laginak. Proba-estazio batek emaitza berdea bistaratzea baino gehiago egin behar du. Hutsegiteak fidagarritasunez bereizi behar ditu eta kopuruak erregistratu behar ditu baztertutako piezak produktu onen garraiatzailera oharkabean itzultzen utzi gabe.
Eskumenaren marrazkiak mantentze-lanak eta moldeak aldatzeko sarbidea ere erakutsi behar ditu. Erabili Kingglerenaerabilgarritasun eta fabrika-diseinu gidapotentzia, airea, ura eta espazioa osagarri guztiekin bateratzeko.
Handoff-ek irteera mugatu dezake moldatzeko makinak egin baino lehen
Kolpe-moldeaketa produkzio-lerro batek konektatutako eragiketak jasan dezaketena soilik ematen du. Modulu azkarrenak ezin du mugagabe konpentsatu mozteko, probatzaile edo paketatze geltoki motelagoa. Bufferek lineari etenaldi labur batetik berreskuratzeko denbora ematen diote; ez dute kentzen etengabeko gaitasun-desegokia.
Lehenik eta behin, jarri ekipamendu guztiak oinarri berean. Kopuruak moldaketa-gertaerak, pieza gordinak, probatutako piezak edo onartutako ontziak esan nahi du? Etengabeko exekuzioa bakarrik hartzen du, edo horniketa eta geldialdi arruntak barne hartzen ditu? Konparatu tarifak definizio horiek bat datozenean soilik.
Produkzio-oinarri esplizituki bere gain hartutako adibide landua
Demagun, moldatu eta moztu ondoren, orduko 480 ontzi askatzen dituen linea proposatu. Demagun bere posizio bakarreko ihes-probatzaileak 8 segundo behar dituela karga, proba, erabaki eta deskarga-sekuentzia osorako. Bere edukiera ideala 3.600 ÷ 8 = 450 ontzi orduko da. Hauek plangintza-suposizioak dira, ez Kinggle makinaren emaitza neurtu bat.
Sarrerako abiadura: 480/h · Probagailuaren edukiera ideala: 450/h · Metaketa: 30/h
Tester geldialdirik izan gabe ere, sartzen diren piezak orduko 30 edukiontzi gainditzen dituzte. 15 posizio erabilgarri dituen buffer batek 15 ÷ 30 = 0,5 ordu edo 30 minutu beteko luke. Lerroa hutsik dagoen garraiatzaile batekin hastea erakustaldi labur batek itxura pozgarria izan dezake. Desoreka oraindik existitzen da.
Orain kontuan hartu probatzaile osoa gelditzea. Ustezko sarrerako 480/h-ko abiaduran, piezak minutuko 8 iristen dira. 15 posizio libre berdinek 15 ÷ 8 = 1.875 minutu baino ez dituzte ematen, 113 segundo inguru, buffer hori bete baino lehen. Moteltze batean eta erabateko geldialdi batean metaketa-tasa desberdinak dira.
Kalkulu horiek erabilgarriak dira posizioak benetan erabilgarriak badira. Botila batek iraultzen duen, babesle bat ukitzen duen edo behar den orientazioa gorde ezin duen botila batek ez du baliozko buffer posiziorik sortzen. Kontrolek ere adostutako erantzuna behar dute metaketa-muga segurura iritsi aurretik.
Egiaztatu geometria eta baita abiadura
Eramateko tresneria eta garraiatzaileak pieza benetako askatzeko egoeran maneiatu behar dute. Errepika daitekeen helduleku-kokapen bat identifikatzea. Egiaztatu lepoak, gorputzak edo flashak kokapen hori ematen duen, eta mozketak kentzen duen hurrengo transferentzia baino lehen. Baliteke lehen bilketan erabilgarri dagoen eginbide bat bigarrenean ez egotea.
Datu-kate hori konponduko genuke makinaren abiadura handitu aurretik. Zentzuzko tasa batean transferitzen den eta aurreikusten den berreskuratzen den lerroa produkzio-aktibo hobea da behin eta berriz eskuz birkokatzea behar duena baino. Irtenbide hobetsia erreminta berrikusi bat, transferentzia-sekuentzia ezberdin bat edo beheranzko ahalmen gehigarria izan daiteke, ez moldeatzeko ziklo azkarragoa.
Azkenik, zenbatu onartutako edukiontziak adostutako ikuskapen-puntuaren ondoren. Mantendu gorako zenbaketa gordinak diagnostikoa egiteko, baina ez erabili bidalketa-irteera zifra gisa. Kingglerenafabrika onartzeko gidaproduktuaren identitatea, zenbaketa-mugak eta behaketa-denbora erregistro berean zergatik dauden azaltzen du.
Frogatu lerroak produktuak berreskuratu eta alda ditzakeela
Martxa automatiko leun batek funtzionamendu-egoera bakarra frogatzen du. Ekoizpenak berritzea, huts egindako transferentziak, baztertutako piezak, blokeatutako garraiatzaileak eta produktuen aldaketak ere barne hartzen ditu. Gertaera horiek lekua merezi dute onarpen-planean, erantzunak zehazten baitu zelula ekoizpen kontrolatura itzultzen den ala ez.
Fabrikaren aldetik, akatsen berreskurapena leundutako erakustaldi baten aurretik jarriko genuke. Botila batek bilketa huts egiten badu, hurrengo galdera ez da norbaitek zenbat azkar jar dezakeen berriro. Galderak hauexek dira: zerk detektatu duen hutsa, zein mugimendu gelditu den eta nola berrabiarazi aurretik zelulak ezagutzen duen egoera bat berresten duen. Errepikaturiko eskuen zuzenketa ikertu beharreko sintoma da, ez funtzionamendu automatiko normala.
Horma meheko botila bat askatu ondoren iraultzen denean, heldulekua eta euskarria egiaztatuko genituzke hainbat prozesu ezarpen aldatu aurretik. Berrikusi piezaren zurruntasuna transferentzian, finkagailuen kontaktu-puntuak eta mugimendu-sekuentzia. Ondoren, probatu zuzenketa kontrolatu bat eta ikuskatu pieza berriro. Harrapatzeko presio gehiagok beste akats bat sor dezake lehena konpondu beharrean.
Diziplina bera aplikatzen da isurien errefusak gora egiten direnean. Eragindako laginak gorde eta posizioa eta denbora identifikatu. Egiaztatu probako zigiluaren eta finkoaren egoera moldatutako lepoarekin eta apurketarekin batera. Ihesak dauden proba-konexioak eta ihesak dituen edukiontzi batek zuzenketa desberdinak behar dituzte. Moldearen errezeta aldatzeak kausa horiek bereizi gabe denbora galdu eta akatsa ezkutatu dezake.
Definitu berreskurapena matxura gertatu baino lehen
- Erregistratu hasierako matxura, eragindako modulua eta produktuaren posizioa.
- Ekarri zelula onartutako kontrol eta segurtasun diseinuak zehaztutako egoerara.
- Baimendutako langileek matxura konpon dezatela, ezarritako isolamendu- eta sarbide-prozeduraren arabera.
- Berrabiarazi aurretik, bateratu piezak transferentzia, ikuskapen eta baztertze posizioetan.
- Hasi adostutako berreskuratze-sekuentziaren bidez, ondoren egiaztatu produktuaren egiaztapenak.
Hauek plangintza-urratsak dira, ez babestutako ekipamenduak sartzeko edo interblokeo bat saihesteko baimena. Integratutako zelulak arriskuen ebaluazioa behar du, moduluen elkarrekintzak eta aurreikus daitezkeen esku-hartzeak biltzen dituena.ISO 12100:2010makinen arriskuak ebaluatzeko eta arriskuak murrizteko printzipio orokorrak ezartzen ditu; proiektuak makinen espezifiko eta helmuga aplikagarriak ere identifikatu behar ditu.
Gordetako errezeta ez da zertan erabateko aldaketa bat izan
Errezeta batek tenperaturak eta moldaketa-mugimenduak gogorarazi ditzake biltzailea, habia moztu eta probagailua eskuz egokituta dauden bitartean. Galdetu zeintzuk diren gordeta dauden posizioak, zein motorizatuta dauden eta zeintzuk behar diren erreminta fisikoa aldatzea. Technerenaprozesuen automatizazioaren dokumentazioaformatuari lotutako ezarpenen industria-adibide bat eskaintzen du hautatzaileen, kentzeko eta ihes-probaren posizioetarako. Horrek argitzen du zehaztu beharreko esparrua; ez ditu funtzio horiek ezartzen makina guztietan.
Zehaztu aldaketa-denbora formatu bateko azken onartutako zatitik hurrengorako onartutako lehen zatira, hitzartutako metodoaren arabera. Grabatu erreminten lanak, doikuntzak, materialaren trantsizioa eta kalitate-oharra bereizita. Horrek agerian uzten du errezeta azkarrago gogoratzeak benetan aurrezten duena eta zeregin mekanikoa edo prozesu bat izaten jarraitzen duena.
Konparatu onartutako edukiontzi bakoitzeko kostua, ez automatizazio-etiketak
Erdi-automatikoak eta guztiz automatikoak putz-moldeatzeko makinen alderaketa produktu eta produkzio-egutegi berdinarekin hasi beharko litzateke. Bestela, aurrekontu merkeagoak beste aurrekontuak barne hartzen dituen manipulazioa, proba edo ontziratzea besterik ez du baztertu. Konparatu bidalketa-mugak berdinak ekipoen guztirakoak alderatu aurretik.
Automatizazioa defendagarriena da definitutako murrizketa errepikakorra kentzen duenean. Hori izan daiteke flash eskuz kentzea, koherentea ez den transferentzia, ikuskapenaren eskualdaketa zaila edo erritmoa jarraitu ezin duen paketatze-eragiketa bat izan daiteke. Mugarik identifikatu gabe automatizazio gehiago erostea mantentze-lanak eta aldaketa-lanak gehi ditzake onartutako irteera hobetu gabe.
Mantendu kostuaren muga irteerako muga bezain zabala
Onartutako edukiontzi bakoitzeko kostua = adostutako produkzio-mugaren barneko kostu osoa ÷ muga horretan entregatutako onartutako ontziak
Zenbatzaileak konparazioari dagozkion kostuak barne hartu behar ditu: materiala, eskulana, utilitateak, tresneria, mantentze-lanak eta hautatutako kapitala edo gastu orokorrak. Erabili kontabilitate metodo bera bi aukeretarako. Behean dagoen robot bat ez da doakoa, bere kostua moldatzeko makinaren aurrekontutik kanpo geratzen delako.
Zerrendatu errepikatzen diren giza zereginak. Oraindik norbaitek materiala bete, txatarra mugitu, piezak lagin ditzake, kartoiak ordezkatu, tresneria mantendu eta alarmei erantzutea. Kalkulatu lan-karga txanda arrunt batean, ez bakarrik sekuentzia automatikoa exekutatzen den bitartean. Erabaki operadore batek zelula bat baino gehiago segurtasunez hornitu ditzakeen egiaztapen edo berreskurapen atzeratu gabe.
Erabili energia elektrikoa kWh-tan behaketa-aldirako eta aldi berean onartutako ontziak. kW-ko potentzia kantitate ezberdina da. Sartu hitzartutako osagarriak linea osoa alderatzean, bereziki konpresore, hozgailu edo artezketa proposamenen artean aldatzen bada. Theerabilgarritasun eskakizunen gidaazaltzen du zergatik konektatutako potentzia eta ustiapen-eskaria ere bereizi behar diren.
Formatu maiz aldatzeko, aztertu SKU bakoitzerako behar diren tresnak eta ordezko tresnak. Hasierako zelulen prezio baxuagoa aldaketa zailekin edo formatu gehigarriko zatiekin konpentsatu daiteke. Aitzitik, transferentzia-sistema sofistikatua beharrezkoa ez izatea eskuzko akabera bide praktikoa duen bolumen baxuko produktu baterako.
Proposamenak kentzen duten produkzio-murriztapenaren, egiaztatu dezaketen onartutako irteeraren eta behin eta berriro uzten duten lanaren arabera sailkatzea gomendatzen dugu. Gelaxka automatizatuago batek bere lekua irabazten du abantaila horiek fabrikaren benetako ordutegian egokitzen direnean. "Girogabea" ez da nahikoa argumentu finantzarioa.
Eskatu sentsibilitate kasuak itzulera unibertsalaren erreklamazioa baino. Konparatu espero den eskaria, erabilera txikiagoa eta aldaketa maizagoak eroslearen kostuak erabiliz. Horrek inbertsioaren erabakia erabilgarria egiten du salmenta-bolumenak edo produktu-nahasketa aldatzen direnean ere.
Onartu konfigurazioa eskaera egin aurretik
Bihurtu hautatutako kontzeptua adostutako ekipamendu-zerrenda, zelulen diseinua eta onarpen-protokoloa erosketa-eskaeraren aurretik. Anbiguotasun garestiena askotan ez da falta den sentsore bat. Alderdi bakoitzak beste norbaitena zela uste zuen muga da.
Botila trinkoen proiektu baterako,2 L geltoki bakarreko plataformaabiapuntu zehatza eskaintzen du. Argitaratutako moldearen gutun-azal eta botila txikiagoko irteera anitzeko aukerek hasierako egokitzapenaren berrikuspena ahalbidetzen dute. Benetako marrazkiak, erretxinak, buruaren antolamenduak eta beheranzko esparruak zehazten dute proposatutako eraikuntza. Ez aukeratu konfigurazio hori bolumenetik bakarrik.
Egin probak erosketa galderei erantzun
Saiakuntzak adostutako produktuaren definizioa erabili behar du eta aipatutako irteera onartzen duten eragiketak barne hartu behar ditu. Ihes-probak edo mozteak entrega-mugaren parte badira, frogatu zelularekin zerikusirik ez duen ziklo autonomo bat aurkeztu beharrean. Gorde laginaren identitatea, non hainbat posiziok irteera edo barrunbe ahul bat ezkutatu dezaketen.
Onarpen-erregistroak erreklamazio bakoitza metodo, muga eta ikusitako emaitza batekin lotu behar du. "Gainatutako" bezalako hitzak azpiko baldintzarik gabe ezin du gidatu eroslearen fabrikan martxan jartzea. TheKinggle FAT gidaebidentzia horietarako esparru osoagoa eskaintzen du.
- Eraiki identitatea:makina, tresneria, kontrol bertsioa eta barne dauden moduluak.
- Proba baldintzak:produktua, erretxina, posizio aktiboak eta erabilgarritasun baldintzak.
- Kalitatea:neurketa kritikoak, proba funtzionalak eta baztertzeko arrazoiak.
- Linearen errendimendua:onartutako zenbaketa, behaketa-aldia, geldialdiak eta esku-hartzeak.
- Berreskuratzea:adostutako matxura-egoerak eta frogatutako berrabiarazteko sekuentzia.
- Eskualdaketa:marrazkiak, eskuliburuak, tresneriaren informazioa, babeskopiak eta elementu irekiak.
Bereizi fabrikako onarpena guneko onarpenetik, lantegiko zerbitzuak edo hirugarrenen ekipoak bidalketa baino lehen erreproduzitu ezin direnean. Identifikatu gainerako egiaztapenak aldez aurretik eta esleitu erantzukizuna. Fabrikako proba batek ez luke isilik esan behar barne hartzen ez dituen baldintzak egiaztatzeko.
Prestakuntzak funtzionamendu arrunta eta automatizazioak atzean uzten dituen lanpostuak barne hartu behar ditu. Operadoreek huts egindako transferentzia bat ezagutu behar dute, hasierako alarma interpretatu eta onartutako berreskuratze metodoa jarraitu. Mantentze-lanak zelula eusteko beharrezkoak diren marrazkiak, higadura-piezen informazioa eta sarbidea behar ditu.
Eztabaidatu estrusio-kolpe-moldeaketa automatikoaren konfigurazio bat Kinggle-rekin.Bidali edukiontziaren marrazkia, erretxinaren kalifikazioa, amaitutako pisua, beharrezko probak, produkzio-egutegia eta beheranzko planifikatutako eragiketak bidez.proiektuaren kontsulta orria.
Harremanetarako:sales@kinggle.com · +86-574-87103665. Definitutako produktuak eta lerroen mugak konfigurazioaren berrikuspena erabilgarriagoa egiten du makinaren prezioa soilik eskatzea baino.
Maiz egiten diren galderak
Kolpe moldeatzeko makina automatikoa ekoizpen-lerro oso baten berdina al da?
Ez. Makina automatiko batek moldatzeko mugimenduak kontrola ditzake produktuak kentzea, moztea, ikuskatzea edo ontziratzea bereizita geratzen diren bitartean. Produkzio-lerro oso batek eragiketa horien arteko transferentzia, kontrolak eta kalitate-mugak definitzen ditu. Eskatu ekipamendu-zerrenda eta diseinua, sartutako modulu, eskuzko zeregin eta baztertutako zerbitzu guztiak identifikatzen dituena. Erosketa zehaztapenak, ez automatiko hitzak, zehazten du zer iritsiko den.
Erabat automatikoki putz moldatzeko makina batek oraindik behar al du operadorerik?
Bai. Materiala betetzeak, kalitate-laginketak, erreminten aldaketak, mantentze-lanak eta akatsak berreskuratzeak esleitutako ardurak behar dituzte oraindik. Automatizazioak manipulazio errepikakorra ken dezake produkzio-zeregin guztiak kendu gabe. Planifikatu langileak txanda osoaren eta benetako zerbitzuaren diseinuaren inguruan, paketatzea eta txatarra maneiatzea barne. Ez atera lan-kalkulurik laguntza-langileak kameraren markotik kanpo geratzen diren erakustaldi labur batetik.
Deflashing automatikoa, botilen ihesaren probak eta paketatzea estandar gisa sartzen al dira?
Ez suposatu direnik. Eskaintzak eragiketa bakoitza, hornitutako ekipamendua, produktuaren berariazko tresneria, proba-metodoa eta errefusaren ibilbidea identifikatu behar ditu. Hartzeko unitate bat ez da ihes-proba bat, eta garraiatzaile automatikoa ez da ontziratzeko sistema automatiko bat. Aipatu modulu bakoitzeko, galdetu zer baldintza amaitu gabeko jasotzen duen eta zer baldintza onartutako ematen duen.
Lehendik dagoen estrusio-kolpe moldeatzeko makina automatizatu al daiteke?
Baliteke, baina bideragarritasuna dagoen kontrol-sistemaren, babesaren, erabilgarri dagoen espazioaren, moldeen irekieraren, produktuaren askapenaren eta transferentziaren antolaketaren araberakoa da. Piezak, halaber, proposatutako heldutze-, mozketa- eta ikuskapen-tresnei egokitu behar die. Berrikusi zelula osoa robota edo garraiatzailea bereizita erosi aurretik. Berrikuntzak integrazio-erantzukizun definitu bat, arriskuen ebaluazio eguneratua eta adostutako ekoizpen-proba izan behar ditu.
Nola egiaztatu behar dute erosleek linea automatiko baten irteera?
Onartutako edukiontziak zenbatzea adostutako azken isurketa-puntuan, zehaztutako behaketa-aldi batean. Identifikatu erretxina, produktua, moldea, posizio aktiboak, utilitateak eta beheranzko eragiketak barne. Gorde errefusak, geldialdiak eta eskuzko esku-hartzeak erregistroan. Eman moldearen irteera gordina onartutako lineako irteeratik bereizita. Katalogoko ziklo lehorreko balioa ez da produkzio-proba honen ordezkoa.